


Mastering Investment Casting Ib Phau Ntawv Qhia Txog Kev Tsim thiab Kev Ua tiav
Kev nqis peev Casting yog cov txheej txheem tsim khoom uas tsim cov hlau tsis sib xwsCov khoom. Txoj kev no yog lub hauv paus ntawm kev tsim khoom niaj hnub, paub txog cov khoom zoo. Kev lag luam thoob ntiaj teb rau kev nqis peev casting tau muaj nuj nqis ntawm USD 17.17 billion hauv 2024. Cov kws tshaj lij ua haujlwm 4.6% Compound Txhua Xyoo Kev Loj Hlob Txog 2029. Kev nkag siab txog peev casting qhov zoo thiab qhov tsis zoo pab ntau Kev lag luam. Yog xav paub ntxiv, tiv tauj peb.
Ntsiab Cai
- Kev nqis peev casting ua complex hlau qhov chaw nrog high precision. Nws muab qhov zoo tshaj plaws nto tiav thiab qhov tseeb qhov tseeb.
- Cov txheej txheem muaj ntau cov kauj ruam, los ntawm cov qauv siv quav ciab mus rau qhov kawg kawg. Nws siv ntau yam ntaub ntawv, suav nrog hlau, aluminium, thiab tshwj xeeb alloys.
- Txoj kev no tseem ceeb rau kev lag luam xws li aerospace, kho mob, thiab tsheb. Nws pab tsim cov khoom muaj zog thiab cov ncauj lus kom ntxaws.
Kev nqis peev Casting txheej txheem: Step-by-Step
Kev nqis peev casting yog txoj kev taug kev txaus nyiamuas transforms ciab rau hauv Precision Hlau Qhov. Cov txheej txheem ntau theem no yuav tsum tau ua tib zoo saib xyuas kom meej ntawm txhua kauj ruam. Cia peb tshawb xyuas txhua theem.
Wax Pattern Creation
Txoj kev taug kev pib nrog kev tsim cov qauv siv quav ciab, ib qho piv txwv ntawm cov hlau kawg. Cov neeg tsim khoom siv ntau txoj hauv kev kom ua tiav qhov no. Ib qho piv txwv yog txhaj tshuaj molding, qhov twg lawv yaj wax thiab muab tso rau hauv lub pwm kab noj hniav. Cov txheej txheem no zoo ib yam li cov yas txhaj tshuaj molding tab sis siv qhov kub thiab txias. Qhov no tso cai rau cov tshuab me me thiab cov pwm tsis muaj zog.
Lwm txoj hauv kev kuj muaj. Piv txwv li, lub txheej txheej suav nrog nchuav ciab rau hauv pwm thiab swishing nws ib ncig. Qhov no tsim ib txheej txheej, feem ntau txog 3 hli tuab. Lawv rov ua cov txheej txheem no kom txog thaum tus qauv nce mus txog qhov xav tau tuab. Xwb, lub khoom filling txoj kev tag nrho cov pwm nrog molten wax, cia nws txias rau hauv ib qho khoom siv. Rau cov kos duab tshwj xeeb, cov neeg ua yeeb yam tuaj yeem kos duab qauv ncaj qha los ntawm wax blocks. Thaum ua ntau yam duab puab, lawv feem ntau tsim cov pwm silicone los ntawm thawj cov duab puab. Tom qab ntawd, lawv txhaj tshuaj los yog ncuav quav ciab rau hauv cov pwm no. Cov txheej txheem niaj hnub kuj suav nrog 3D luam ntawv, uas tsim cov qauv ncaj qha los ntawm CAD qauv. Lawv feem ntau siv cov resin-based Stereolithography (SLA) lossis DLP tshuab luam ntawv rau kev daws teeb meem siab, lossis PLA filament kom tsis tshua muaj qhov tseeb.
Assembling Tsob Ntoo Tsob Ntoo
Thaum lawv tsim ib tus qauv siv quav ciab, cov kauj ruam tom ntej yog sib sau ua ke rau hauv "dawb ntoo." Cov qauv ntoo zoo li no tso cai rau ntau qhov chaw pov tseg ib txhij. Cov neeg ua haujlwm siv cov cuab yeej ua kom sov kom ruaj ntseg fuse cov qauv siv rau lub hauv paus wax khiav, tiv thaiv kev sib raug zoo thiab ua kom cov hlau ntws. Qhov kev ruaj ntseg txuas no tseem ceeb heev.
Cov neeg tsim khoom ua raws li kev coj ua zoo tshaj plaws rau kev sib dhos no. Lawv pom kev tshuaj xyuas txhua tus qauv siv quav ciab kom ntseeg tau tias lawv ua tau raws li kev tsim nyog. Lawv xaiv ib lub lauj kaub hlau uas tsim nyog thiab hom khiav raws li qhov Txheej txheem Casting thiab kev cai lij choj. Tom qab txheeb xyuas tus neeg khiav dej num, lawv muab cov ntoo mus rau lub rooj tsavxwm uas siv lub khob ncuav. Tom qab ntawd lawv nruab ib lub phaj npog ntawm lub rooj vag lub khob ntawm tus tsim nyog siv quav ciab khiav, ua kom nws du thiab seamless. Ib qho hluav taws xob soldering hlau pab ua kom txhua qhov khoob. Lawv siv cov khoom siv sib txuas los yog cov hluav taws xob hluav taws xob kom ruaj khov thiab zoo zoo weld cov quav ciab pwm rau tus neeg khiav dej num raws li kev cai. Thaum kawg, lawv kos cov qauv siv quav ciab nrog cov cim cim raws li cov khoom siv hlau uas tau teev tseg thiab tsim ib lub wax fillet nyob ib ncig ntawm lub hauv paus ntawm lub hwj kom muab khi rau hauv plaster. Ua ntej xa tuaj rau pwm ntxuav, lawv siv cov cua compressed kom tshem tawm cov khoom siv quav ciab.
💡 Tswv yim: Yuav tsum xyuas kom meej qhov vuam ntawm cov pwm siv quav ciab thiab khiav yog ruaj thiab seamless. Tag nrho cov qauv siv quav ciab welded rau tib pab pawg ntawm cov khoom siv quav ciab yuav tsum yog cov khoom siv tib yam. Tsis tas li ntawd, tshem tawm cov wax droplets ntawm lub wax pwm.
Ceramic Plhaub Tsev
Nrog rau tsob ntoo wax npaj, theem tom ntej yuav tsim lub plhaub ceramic nyob ib puag ncig nws. Lub plhaub no yuav dhau los ua pwm rau cov hlau molten. Cov neeg ua haujlwm dipped tsob ntoo siv quav ciab rau hauv cov nplais pob zeb, uas yog sib xyaw ntawm cov hmoov nplej zoo silica, dej, thiab cov khoom sib khi. Tom qab dipping, lawv coated ntoo nrog nplua xuab zeb los yog stucco. Lawv rov ua qhov txheej txheem dipping thiab stuccoing ntau zaus, cia txhua txheej kom qhuav. Qhov no ua kom muaj zog, ntau txheej ceramic plhaub nyob ib ncig ntawm cov qauv siv quav ciab. Cov khoom siv rau lub plhaub no muaj xws li ceramic slurry thiab xuab zeb lossis stucco, feem ntau siv silica xuab zeb thiab qee zaum phenolic resin.
Dewaxing Mould
Thaum lub plhaub ceramic ua tiav thiab qhuav, nws yog lub sijhawm los tshem tawm cov quav ciab. Cov txheej txheem no, hu ua dewaxing, tsim cov kab noj hniav hollow hauv lub plhaub ceramic, npaj rau hlau. Txoj kev tshaj plaws yog autoclaving, los yog chav dewaxing. Cov txheej txheem no siv cov ncu kom hloov cov cua kub sai sai rau cov quav ciab, ua rau nws yaj thiab nthuav. Cov wax melted feem ntau yuav rov qab tau dua, thiab txoj kev no ua rau cov pa phem tsawg dua piv rau lwm cov kev xaiv. Lub zog nkag mus rau hauv lub plhaub, yaj cov quav ciab, uas tom qab ntawd nkag mus rau hauv lub tsho tiv no, tshem tawm qhov siab. Qee qhov chaw tsim khoom kuj tseem siv flash firing, txawm tias chav dewaxing ntau dua.
Hlau Pouring thiab Solidification
Tom qab dewaxing, cov pwm ceramic yog preheated rau qhov kub thiab txias. Qhov no preheating pab tiv thaiv thermal poob siab thaum cov hlau molten nkag mus thiab ua kom zoo sau cov ntsiab lus intricate. Tom qab ntawd, cov neeg ua haujlwm nchuav cov hlau molten rau hauv cov pwm kub ceramic. Cov hlau sau cov kab noj hniav uas tshuav los ntawm cov qauv siv quav ciab.
Kev tswj xyuas qhov tseem ceeb ntawm cov theem no yog qhov tseem ceeb rau qhov kawg ntawm cov khoom zoo. Cov kev ntsuas no suav nrog qhov ntsuas kub, lub plhaub kub, qhov ntsuas cua txias, thiab cov dej ntws tawm. Lub molten hlau tus qauv ntws thaum lub sij hawm pwm filling muaj feem cuam tshuam rau qhov chaw kub thiab txias tom ntej. Piv txwv li, ib txhij bidirectional filling minimizes thermal gradients thiab txhawb nqa finer, ntau uniform equiaxed nplej. Txo qhov ntsuas kub (piv txwv li, txog 1430 ° C) ua ke nrog txo lub plhaub kub (600-800 ° C) txhim kho nucleation thiab txhim kho cov qoob loo sib xws hauv cov cheeb tsam nyias nyias. Cov cua txias siab dua kuj ua kom zoo dua cov qauv nplej los ntawm kev ua kom qis qis thiab txo qis kev loj hlob ntawm cov nplej. Ob qho tib si nchuav thiab lub plhaub kub zoo sib xws nrog cov nplej loj, nrog lub plhaub kub muaj qhov cuam tshuam loj dua. Rau cov txheej txheem zoo thiab homogeneous, qhov ntsuas kub qis dua yog pom zoo ntawm lub plhaub qis. Hloov pauv, ntawm qhov kub ntawm lub plhaub siab, qhov nruab nrab nce hauv qhov kub thiab txias tuaj yeem txhim kho heterogeneous nucleation, ua rau me ntsis coarser tab sis ntau dua cov nplej. Kev ua kom txias sai yog qhov ua tau zoo dua li kev ua kom txias qeeb hauv kev txhawb nqa cov nucleation hauv cov cheeb tsam nyias nyias.
Kev tshem tawm cov plhaub thiab qhov sib cais
Thaum cov hlau solidifies thiab txias, lub plhaub ceramic xav tau kev tshem tawm kom pom cov cam khwb cia. Cov txheej txheem niaj hnub tshem tawm cov peev txheej casting plhaub, feem ntau hu ua 'knock-out,' tuaj yeem ntev, qias neeg, txaus ntshai, thiab kim. Cov txheej txheem no muaj xws li sandblasting, mechanical vibration, thiab caustic da dej. Qhov nyuaj ntawm kev tshem tawm yog tshwj xeeb tshaj yog hais tias qhov chaw muaj qhov muag tsis pom los yog cov kab noj hniav me me uas cov ceramic yog nyob rau hauv compression vim qhov sib txawv thermal expansion coefficients ntawm cov hlau thiab ceramic.
Txawm li cas los xij, cov txheej txheem niaj hnub muab cov kev daws teeb meem zoo dua. Automated high-pressure waterjet systems muaj txiaj ntsig zoo rau kev tshem cov plhaub thiab cov cores. Txoj kev no tuaj yeem ua lub plhaub tshem tawm thiab tshem tawm cov tub ntxhais hauv ib qho haujlwm. Nws khaws cov yam ntxwv tsis yooj yim ntawm cov phab ntsa nyias lossis cov npoo ntse yam tsis muaj kev puas tsuaj rau cov khoom siv hauv paus. Txoj hauv kev no tshem tawm qhov xav tau ntawm cov tshuaj lom neeg thiab cov pov tseg pov tseg, txhim kho kev tsim khoom, thiab muaj kev nyab xeeb, rov ua dua tshiab. Nws yog cov khoom tsim tau zoo, tshem tawm 99.9% lossis ntau dua ntawm lub plhaub, thiab yog eco-phooj ywg, txo cov suab nrov thiab tshem tawm cov kev ua haujlwm phom sij.
Tom qab tshem tawm lub plhaub, phau ntawv xuab zeb ntxuav tshem tawm cov khoom seem ntawm ceramic. Txhaj tshuaj tua blasting ces huv si huv si thiab smooths qhov chaw casting, xyuas kom lawv tsis muaj impurities. Thaum kawg, cov khoom cam khwb cia ib tus neeg raug cais tawm ntawm cov ntoo zoo li qhov rooj siv cov plasma txiav, xaiv rau nws qhov tseeb thiab muaj peev xwm los tswj cov duab nyuaj thiab cov kev xav tau zoo. Rau cov uas tsis yog-ferrous castings, uas tsis yooj yim, tu feem ntau yog ua los ntawm dej los yog xuab zeb blasting, raws li aggression txhaj blast thiab vibratory tu yog tshwj tseg rau steel thiab high-temperature alloy castings.
Kev ua tiav kawg
Cov khoom cam khwb cia tam sim no yog hlau, tab sis lawv feem ntau xav tau kev ua tiav ntxiv kom tau raws li cov kev xav tau tshwj xeeb. Cov kev ua haujlwm no txhim kho qhov zoo ntawm qhov pom, qhov tseeb qhov tseeb, thiab kev ua haujlwm zoo.
Common finishing operations muaj xws li:
- Stainless hlau txhaj tshuaj: Cov txheej txheem kev siv tshuab no siv cov xov xwm abrasive tshem tawm scaling thiab ua tiav ib qho kev pom zoo. Nws yog nrawm dua li linishing lossis fettling rau flash lossis rooj tshem tawm.
- Pickle & Passivate: Feem ntau rau cov hlau tsis muaj hlau, cov tshuaj tua kab mob no tshem tawm cov kab mob, scaling, lossis discoloration. Nws tsim ib qho kev txwv tsis pub siv los txo cov tshuaj reactivity thiab tiv thaiv xeb los ntawm kev tshem tawm ferrite.
- Electropolishing: Txoj kev no tshem tawm cov txheej nyias nyias los ntawm cov hlau nto, txhim kho qhov zoo li ntawm 50% thiab ua 30 npaug ntau dua li cov tshuab polishing. Cov neeg tsim khoom feem ntau siv nws rau stainless hlau, tooj dag, carbon steels, tooj liab, thiab npib tsib xee alloys.
- Iav Bead Blast: Qhov no muab cov khoom sib xws, tsis yog kev taw qhia satin-zoo li tiav siv lub zog siab blasting nrog silicate iav hlaws xov xwm, tsis tas yuav tshem tawm cov khoom los ntawm qhov chaw casting.
- E-Qhov sib txawv: Ib qho electrophoretically siv xim txheej, E-Cote yog kev lag luam thiab muab kev tiv thaiv zoo tshaj, tiv thaiv corrosion. Nws muaj feem xyuam rau cov khoom siv hluav taws xob xws li txhuas, zinc, tooj dag, thiab hlau.
- Lub teeb Aluminium Oxide: Zoo ib yam li stainless hlau txhaj tshuaj blasting, tab sis nws siv ntau abrasive, xuab zeb zoo li xov xwm. Qhov no ua rau cov particle tsawg dua thiab cov plua plav qis dua. Nws cov ntsiab lus tsis tshua muaj hlau tiv thaiv xeb, muab txoj hauv kev zoo kom ua tiav cov khoom sib xws.
- Hmoov Txheej / Painting: Cov txheej no ua rau daim tawv nqaij hla lub casting thaum rhuab. Nws yog tus nqi tsim nyog, tus phooj ywg zoo ib puag ncig, tawv, thiab ua kom muaj txiaj ntsig zoo tiv thaiv kev cuam tshuam, noo noo, tshuaj, UV teeb, thiab hnav thiab tsim kua muag. Nws muaj nyob rau hauv ntau yam xim thiab textures.
Cov kauj ruam ua tiav no ua kom cov peev txheej pov tseg ua tau raws li cov qauv siab tshaj plaws rau lawv cov ntawv thov.
Kev nqis peev Casting qhov zoo thiab qhov tsis zoo
Nkag siab txog tag nrho cov peev txheej ntawm peev casting txhais tau tias saib ob qho tib si nws qhov zoo thiab qhov tsis muaj zog. Qhov no pab cov tuam txhab txiav txim siab seb nws puas yog txheej txheem rau lawv cov kev xav tau tshwj xeeb. Wb tshawb nrhiav tus yuam sij peev casting qhov zoo thiab qhov tsis zoo.
Cov txiaj ntsig tseem ceeb ntawm kev nqis peev Casting
Kev nqis peev casting muaj ntau yam txiaj ntsig tseem ceeb. Nws ua tau zoo ntawm kev tsim cov khoom nrog cov geometry nyuaj thiab cov ntsiab lus sib txawv uas lwm txoj kev tsim khoom tsis tuaj yeem ua tiav. Cov neeg tsim khoom feem ntau xaiv cov txheej txheem no rau nws qhov zoo tshaj plaws saum npoo tiav, uas txo qhov kev xav tau ntawm kev ua haujlwm tom qab siv ntau. Nws kuj muab qhov tseeb qhov tseeb, txhais tau tias qhov kawg ntawm qhov zoo sib xws rau cov qauv tsim. Tsis tas li ntawd, peev casting ua haujlwm nrog ntau yam hlau, nrog rau ntau yam ferrous, non-ferrous, thiab tshwj xeeb alloys. Qhov versatility no ua rau nws haum rau ntau hom kev lag luam thiab kev siv.
Muaj peev xwm txwv kom xav txog
Thaum peev casting muaj ntau yam txiaj ntsig, nws kuj muaj qee qhov tsis zoo. Ib qho kev txiav txim siab loj yog tus nqi siab dua. Cov txheej txheem no suav nrog ntau cov txheej txheem nyuaj, ua rau nws kim dua li txoj kev zoo li tuag casting lossis xuab zeb casting. Kev nqis peev thawj zaug rau cov cuab yeej tshwj xeeb thiab cov khoom kim heev kuj pab txhawb rau tus nqi no. Lwm qhov kev txwv yog lub voj voog ntau lawm. Cov txheej txheem pwm tsim thiab ntau cov txheej txheem casting txhais tau tias nws yuav siv sij hawm ntau dua los tsim cov khoom.
Kev tsim qauv yuav tsum muaj siab heev. Cov qauv tsim tshwj xeeb yuav tsum ua kom haum rau cov peev txheej kev xav tau; Kev tsim tsis tsim nyog tuaj yeem ua rau kev ua tsis tiav. Cov pwm lawv tus kheej muaj qhov txwv tsis pub muaj zog, yuav tsum tau hloov lub sijhawm. Thaum kawg, peev casting muaj qhov txwv loj. Nws tsis yog qhov zoo tagnrho rau qhov loj heev, vim tias cov khoom ntau tshaj 75 phaus feem ntau zoo dua rau lwm txoj hauv kev. Plhaub kuj muaj qhov txwv me me rau cov nta xws li phab ntsa thickness thiab qhov tob. Cov no peev casting qhov zoo thiab qhov tsis zoo yog qhov tseem ceeb rau kev txiav txim siab tsim khoom.
Cov khoom siv rau kev nqis peev Casting
Kev nqis peev casting ua haujlwm nrog ntau yam ntawm cov hlau. Qhov no versatility tso cai rau manufacturers xaiv cov khoom zoo tshaj plaws rau ib feem ntawm cov kev xav tau tshwj xeeb. Lawv xaiv cov ntaub ntawv raws li lub zog, kev tiv thaiv corrosion, thiab qhov kub thiab txias.
Hlau alloys
Ferrous alloys yog hlau-raws li hlau. Lawv nrov heev hauv kev nqis peev casting vim lawv lub zog thiab kev siv nyiaj txiag zoo. Cov alloys no suav nrog ntau hom hlau thiab hlau.
| Hlau alloy | Tej kev siv |
|---|---|
| Carbon Steel | General engineering, structural Cheebtsam, automotive qhov chaw |
| Tsawg Alloy Steel | Gears, shafts, heavy-duty machinery qhov chaw |
| Stainless hlau | Kev kho mob cog, khoom noj khoom haus, marine hardware |
| Cov cuab yeej hlau | Cov cuab yeej txiav, tuag, pwm |
| Hlau Hlau | Automotive Cheebtsam, ua liaj ua teb machinery |
| Grey Hlau | Cav blocks, tshuab puag |
Tsis-ferrous alloys
Non-ferrous alloys tsis muaj hlau. Lawv muab cov khoom tshwj xeeb xws li qhov hnyav dua, zoo dua conductivity, lossis zoo dua corrosion kuj. Piv txwv xws li txhuas, tooj liab, thiab titanium alloys. Aluminium alloys tsim lub teeb yuag qhov chaw rau tsheb thiab aerospace. Copper alloys yog qhov zoo rau cov khoom siv hluav taws xob thiab cov kav dej. Titanium alloys muab qhov zoo tshaj plaws lub zog-rau-qhov hnyav piv thiab corrosion kuj rau kev kho mob cog thiab aerospace.
Cov khoom siv tshwj xeeb thiab kev ua haujlwm siab
Rau qhov xav tau ib puag ncig, peev casting siv cov khoom tshwj xeeb thiab kev ua haujlwm siab. Cov alloys no tiv taus qhov kub thiab txias thiab corrosive tej yam kev mob. Superalloys, piv txwv li, yog qhov tseem ceeb rau lub dav hlau tshuab thiab muaj roj turbines. Lawv muaj cov khoom siv tshwj xeeb, thermal stability, thiab tiv thaiv oxidation.
Cobalt alloys muab lub zog ntawm qhov kub thiab txias thiab tiv taus hnav thiab corrosion. Koj pom lawv nyob rau hauv cov roj turbines, kho mob cog, thiab aerospace qhov chaw. Nickel alloys kuj ua tau zoo nyob rau hauv huab cua kub thiab corrosive chaw. Lawv qhia tau zoo heev tiv thaiv oxidation thiab corrosion. HastX muaj oxidation zoo dua, thiab Inconel alloys tiv thaiv oxidation thiab corrosion ntawm kub heev.
| Kev faib khoom siv | Khoom Qib |
|---|---|
| Nickel-raws li Superalloy | IN718, IN625, IN713C, Hastelloy X |
| Cobalt-based Superalloy | Mar-M-247, Haynes 25, CoCrMo |
| Titanium alloy | Ti-6Al-4V |
Kev siv ntau yam ntawm kev nqis peev Casting
Kev nqis peev casting yog ib ntau txoj kev tsim khoom. Nws tsim qhov chaw rau ntau yam kev lag luam sib txawv. Cov txheej txheem no pab tsim cov khoom sib txuam nrog kev ua haujlwm siab. Cia peb tshawb txog qee qhov chaw tseem ceeb uas peev casting ua qhov sib txawv loj.
Aerospace thiab Defense Cheebtsam
Aerospace thiab tiv thaiv kev lag luam vam khom ntau rau kev nqis peev casting. Lawv xav tau qhov chaw uas muaj zog thiab lub teeb yuag. Piv txwv li, cov neeg tsim khoom siv cov txheej txheem no rau cov khoom siv phom xws li phom phom, hammers, thiab bolt carrier pawg. Nws kuj tseem tsim cov avionics tseem ceeb xws li dav hlau cav qhov chaw thiab cov khoom siv xws li turbine blades thiab cav mounts. Koj yuav pom kev nqis peev cam khwb cia hauv lub tank xyaw thiab kev sib kis, cov khoom siv phom sij hauv nkoj, cov kiv cua, thiab cov li qub. Txawm tias cov khoom siv sib txuas lus thiab cov khoom siv kho qhov muag, zoo li cov vaj tsev rau qhov ntsuas thiab qhov pom kev hmo ntuj, tau txais txiaj ntsig los ntawm txoj kev no.
Kev Kho Hniav thiab Kev Kho Hniav
Kev nqis peev casting plays lub luag haujlwm tseem ceeb hauv kev kho mob. Nws tsim ntau yam kev kho mob thiab kev cog hniav. Qhov no suav nrog cov cuab yeej phais xws li scalpels thiab pob txha saws. Rau cov kev xav tau orthopedic, nws tsim kev cai hloov lub duav thiab lub hauv caug, kev cog cov pob txha, thiab cov pob txha daim hlau. Kev cog hniav thiab lawv qhov chaw kuj los ntawm cov txheej txheem no. Tsis tas li ntawd, nws yuav pab ua rau craniofacial implants rau reconstructive phais, kev cai lub plawv li qub, stents, thiab txawm cochlear implants rau lub pob ntseg.
Automotive Industry Parts
Kev lag luam automotive siv peev casting rau ntau qhov sib txawv. Nws pab tsim cov khoom xyaw xws li lub tog raj kheej lub taub hau, cov khoom siv manifolds, thiab tso pa tawm manifolds. Cov khoom sib kis, xws li iav vaj tse thiab cov ncej, kuj tau txais txiaj ntsig los ntawm txoj kev no. Koj tuaj yeem nrhiav kev nqis peev cam khwb cia hauv cov khoom ncua kev kawm, brakes, thiab txawm tias cov khoom dai kom zoo nkauj. Rau cov tsheb fais fab (EVs), peev casting tsim lub cev muaj zog lub teeb thiab cov qauv kev txhawb nqa roj teeb. Qhov no pab txuas ntxiv EV ntau yam thiab txo kev siv hluav taws xob los ntawm kev ua nyias, muaj zog qhov chaw.
Cov khoom siv hluav taws xob thiab kev lag luam
Kev nqis peev casting yog qhov tseem ceeb rau lub zog thiab kev lag luam sectors. Nws tsim cov khoom ruaj khov uas tuaj yeem tiv taus qhov hnyav. Xav txog cov khoom siv rau cov roj turbines, twj, thiab li qub siv hauv kev tsim hluav taws xob. Nws kuj tsim cov khoom siv rau cov tshuab hnyav thiab cov cuab yeej ua haujlwm. Cov khoom siv no yuav tsum muaj kev ntseeg siab thiab meej, uas peev casting muab.
Art thiab Jewelry Production
Artists thiab jewelers kuj siv peev casting, feem ntau hu ua "poob ciab" txoj kev nyob rau hauv daim teb no. Nws tso cai rau lawv los tsim intricate thiab ncauj lus kom ntxaws daim. Cov txheej txheem no zoo meej rau kev tsim cov hniav nyiaj hniav kub tsis yooj yim, sculptures, thiab lwm yam khoom siv kos duab. Nws ntes cov ntsiab lus zoo uas lwm txoj hauv kev tsis tuaj yeem sib xws, ua rau nws nyiam ua haujlwm zoo nkauj.
Kev txiav txim siab tsim rau kev nqis peev Casting

Tsim ib feem rau peev casting yog ib kauj ruam tseem ceeb. Nws cuam tshuam ncaj qha rau cov khoom kawg qhov zoo, tus nqi, thiab kev ua haujlwm. Cov engineers yuav tsum xav txog qhov tshwj xeeb ntawm cov txheej txheem tsim khoom no txij thaum pib. Cia peb tshawb nrhiav cov ntsiab lus tseem ceeb ntawm kev tsim qauv.
Optimizing Tshooj Geometry
Kev nqis peev casting ua tau zoo ntawm kev tsim cov duab nyuaj, tab sis kev xaiv tsim ntse ua rau cov txheej txheem zoo dua. Koj xav tau qhov tseem ceeb ntawm cov duab streamlined, cov npoo sib npaug, thiab kev hloov pauv. Qhov no txhim kho pwm zoo thiab pab txo qhov tsis xws luag. Txawm hais tias kev nqis peev casting ua haujlwm tsis zoo, kev yooj yim hauv kev tsim qauv tseem tuaj yeem ua rau cov txiaj ntsig zoo dua.
Kev sib raug zoo kuj tseem ceeb heev. Tsim qhov chaw nrog cov phab ntsa tuab. Qhov no tiv thaiv cov teeb meem xws li warping lossis tsis muaj zog me ntsis uas tshwm sim thaum txias tsis sib xws. Uniform phab ntsa txhim kho cov qauv kev ncaj ncees thiab ua rau cov txheej txheem casting smoother.
Thaum koj tsim cov khoom, nco ntsoov cov yam ntxwv no:
- Phab ntsa thickness thiab uniformity: Nco ntsoov, cov ntu nyias txias sai, thaum cov ntu tuab tuaj yeem ua rau shrinkage lossis porosity.
- Internal nta thiab hollow seem: Kev nqis peev casting yog qhov zoo rau kev tsim cov txheej txheem sab hauv uas nyuaj rau tshuab lwm yam.
- Qhov yuav tsum tau ua tiav: Xav txog yuav ua li cas koj taw qhia qhov chaw thiab qhov zoo ntawm cov pwm nto. Cov yam tseem ceeb no yog qhov tseem ceeb rau kev ua tiav smoother.
- Draft cov ces kaum thiab fillets: suav nrog cov yam ntxwv no. Lawv ua rau lub plhaub ceramic muaj zog thiab pab tiv thaiv cov kab nrib pleb.
- Ua siab ntev: Kev nqis peev casting tuaj yeem ua tiav qhov ntev ntev, tshwj xeeb tshaj yog tias koj npaj rau qee qhov kev ua haujlwm tom qab.
- Kev sib koom tes thaum ntxov: Ua haujlwm nrog cov tuam txhab ua ntej. Qhov no pab koj txhim kho cov qauv tsim, txiav cov nqi, thiab txhim kho kev ua haujlwm.
Nov yog qee qhov kev tsim qauv zoo tshaj plaws rau casting:
| Tsim Feature | Casting Optimal |
|---|---|
| Kaum Radii | 3.0-6.0 hli (0.12-0.24 ") |
| Draft Angles | 1-2 ° yam tsawg kawg nkaus |
| Phab ntsa Thickness | Uniform nyiam |
| Undercuts | Zam thaum ua tau |
Qee zaum, koj tuaj yeem siv ob txoj kev tsim qauv. Koj tsim cov qauv sib cais rau prototyping thiab ntau lawm. Tus qauv tsim tsom rau cov yam ntxwv ua tau zoo xws li cov kaum ntse ntse, cov kaum sab xis me me, thiab nruj rau kev sim ceev. Cov qauv tsim tawm tom qab ntawd suav nrog cov yam ntxwv zoo xws li cov qauv tsim qauv, cov radii dav dav, thiab cov phab ntsa ua kom zoo dua qub. Qhov no pab koj txuag nyiaj rau kev tsim khoom lag luam.
Phab ntsa Thickness thiab Feature Design
Phab ntsa thickness yog ib qho tseem ceeb tsim qauv. Nws cuam tshuam li cas cov hlau ntws, txias, thiab solidifies. Feem ntau, phab ntsa tuab ua haujlwm zoo tshaj plaws ntawm 0.060 txog 0.250 nti (1.5 txog 6 hli). Txawm li cas los xij, phab ntsa thickness tuaj yeem ua thinner lossis thicker nyob ntawm cov hlau koj siv thiab cov qauv tsim tshwj xeeb.
Ib phab ntsa nyias feem ntau yog tsawg dua 3/16 "(4.8 mm). Lub hom phiaj siv tau ntau dua rau phab ntsa thickness feem ntau yog 0.080 "(2mm). Tus qauv yam tsawg kawg nkaus phab ntsa thickness rau peev casting feem ntau ntog ntawm 0.040" thiab 0.080". Nco ntsoov, tag nrho cov phab ntsa thickness nyob ntawm cov alloy thiab qhov loj ntawm qhov chaw.
Ua tiav Dimensional raug thiab nto tiav
Ua kom tiav qhov siab qhov tseeb thiab qhov zoo tshaj plaws saum npoo tiav yog lub cim ntawm kev nqis peev casting. Ob peb lub tswv yim thiab cov ntaub ntawv siab heev pab cov tuam txhab lag luam kom ncav cuag cov hom phiaj no.
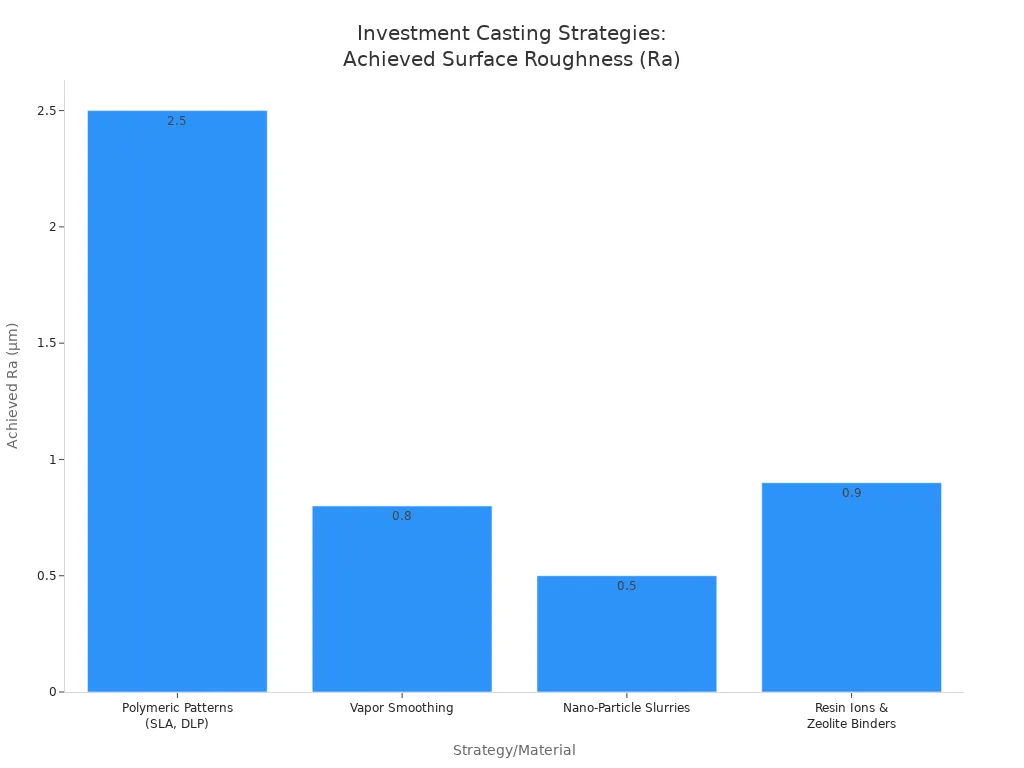
Polymeric qauv, tsim siv thev naus laus zis xws li SLA (Stereolithography) thiab DLP, muab cov ntsiab lus pib zoo. Cov qauv no tuaj yeem muaj txheej thicknesses nyob ib ncig ntawm 25 µm, uas ua rau ib tug as-printed nto roughness (Ra) ntawm 1.2–2.5 µm. Vapor smoothing, siv cov khoom xws li IPA lossis acetone, tuaj yeem txo qhov no mus txog 0.8 µm ua ntej shelling. Qhov no kuj txo qhov xav tau rau ntau lub tsho tiv no stucco.
Nano-particle slurries, uas yog ceramic sols nrog me me 20 nm hais, tsim ultra-smooth thawj coats. Lawv tuaj yeem ua tiav qhov pib Ra ntawm 0.3-0.5 µm ntawm cov qauv. Resin ions thiab zeolite binders kuj tseem ua rau lub zog ntsuab zoo dua, muaj qhov tsis muaj zog tsawg, thiab txo qis micro-pitting, ua rau muaj qhov zoo li-cam khwb cia Ra ntawm 0.6-0.9 µm hauv superalloys.
Robotic plhaub dipping precisely tswj slurry dwell lub sij hawm thiab stucco thickness, pab ua tiav qhov ntev tswj ntawm ± 0.05 hli. Automated ncuav noj kom raug 'meter' yaj superheat thiab txaus tus nqi, tswj qhov kub thiab txias nyob rau hauv ± 1 ° C thiab txaus tus nqi nyob rau hauv ± 0.05 m / s. Tom qab casting, ultrasonic plhaub tshem tawm xyuas kom meej lub plhaub knockout thiab refractory tshem tawm, uas ua rau ib tug reproduciable Ra ntawm ± 0.1 µm.
Nov yog kev sib piv ntawm qhov ua tiav ntawm qhov roughness siv cov tswv yim sib txawv:
Cov cuab yeej suav ua qib siab kuj tseem ua lub luag haujlwm loj. Computational Fluid Dynamics (CFD) qauv molten hlau ntws. Nws kwv yees cov cheeb tsam reoxidation, uas feem ntau cuam tshuam nrog cov teeb meem hauv zos. Thermal-Solidification Modeling kwv yees cov nqi cua txias hauv zos thiab txheeb xyuas cov chaw kub uas cov qoob loo tuaj yeem ua rau saum npoo. Digital Twin Feedback siv cov ntaub ntawv ntsuas lub sijhawm tiag tiag-xws li lub plhaub kub, nchuav tus nqi, thiab cua sov cua-nrog kev kwv yees algorithms. Qhov no tso cai rau kev hloov kho tsis siv neeg, tswj Ra hauv ± 0.1 µm.
Thaum siv Stereolithography (SLA) rau cov qauv, cov kev txwv tshwj xeeb ua kom zoo dua cov txiaj ntsig. Rau qhov chaw roughness, kev nce siab zoo tshaj suav nrog 0.025 mm txheej thickness, 0 ° tsim lub kaum, qhov ntsuas ntom ntom ntom ntom, thiab kev taw qhia kom sib haum rau pem hauv ntej. Rau qhov chaw raug ntawm cov khoom pov, zoo nkauj Sla tsis yog ib 0.05 hli txheej txheej tuab, thiab ib daim kab pheeb ces kaum kev ntsuas, thiab kab pheeb ces kaum kev taw qhia rau pem hauv ntej. Lub kaum sab xis tsim yog qhov tseem ceeb tshaj plaws cuam tshuam rau saum npoo roughness, ua raws li txheej thickness.
Gating thiab Risering Strategies
Gating thiab rising systems yog ib qho tseem ceeb rau kev ua tiav peev casting. Lawv xyuas kom molten hlau ntws kom raug thiab solidifies yam tsis muaj teeb meem.
Kev nqis peev casting rooj vag feem ntau yog me me, nyias, thiab txuas tus khiav mus rau qhov kab noj hniav. Lawv qhov chaw meej yog qhov tseem ceeb. Nws tiv thaiv kev kub ntxhov, ua tsis tiav, lossis kub kub. Cov neeg tsim khoom tsim cov rooj vag kom ntseeg tau tias du thiab molten hlau nkag mus rau hauv kab noj hniav. Lawv kuj tso cai rau cov risers kom zoo noj cov khoom khov. Cov ntxaij lim dej ceramic feem ntau muab tso rau hauv lub rooj vag, kab tias nyob rau hauv lub khob ncuav los yog sprue. Cov ntxaij lim dej no ntxiab tsis yog xim hlau suav nrog, slag, lossis dross, tiv thaiv qhov tsis xws luag hauv qhov kawg. Filter qhov chaw yog optimized kom tswj tau cov hlau ntws zoo.
Ib feem geometry thiab qhov loj me cuam tshuam rau qhov rooj thiab qhov nce. Cov khoom sib txuam nrog cov txheej txheem sab hauv, sib txawv ntawm phab ntsa tuab, lossis cov ntsiab lus zoo yuav tsum muaj cov txheej txheem kev sib tw. Cov phab ntsa nyias xav tau ceev, zoo ib yam, thaum cov ntu tuab xav tau kev pub noj txaus los ntawm risers. Qhov loj dua yuav tsum muaj qhov rooj dav dav thiab ntau dua los yog loj dua.
Hom alloy kuj tseem ceeb. Cov alloys sib txawv muaj cov yam ntxwv sib txawv, fluidity, melting point, thiab reactivity. Cov khoom no ua rau muaj kev cuam tshuam rau qhov yuav tsum tau ua kom nrawm, nce qhov loj me thiab qhov chaw tso, thiab tag nrho cov kev taw qhia kev ua kom muaj zog. Piv txwv li, cov hlau uas muaj kuab heev tuaj yeem tso cai rau cov rooj vag me me, thaum cov kua dej tsawg dua yuav tsum muaj cov kab dav dav.
Risers yuav tsum tau muab tso rau ntawm qhov tuab tshaj plaws los yog kawg-rau-solidify seem ntawm cov casting. Cov cheeb tsam no feem ntau raug rau shrinkage defects. Txoj kev qhib thiab ncaj qha rau molten hlau ntws los ntawm riser mus rau lub casting yog qhov tseem ceeb. Koj yuav tsum tsis txhob muaj constrictions uas tuaj yeem ua rau lub sijhawm ua ntej. Risers yuav tsum tau muab tso rau hauv kev taw qhia lub hauv ntej solidification, tiv thaiv kev sib cais kub qhov chaw uas tuaj yeem ua rau cov voids sab hauv. Simulation software thiab kev paub txog empirical yog siv rau kev npaj ua tib zoo, tshwj xeeb tshaj yog rau cov geometry nyuaj uas xav tau ntau tus risers.
Koj yuav pom ntau hom risers:
- Sab saum toj Risers: Cov no yog positioned ncaj qha rau saum lub casting thiab qhib rau cov cua. Lawv muab kev yooj yim tab sis muaj kev kub ntxhov siab. Cov neeg tsim khoom feem ntau siv lawv rau kev yooj yim, me me geometry hauv peev casting.
- Sab Risers: Nyob ib sab ntawm lub casting thiab tag nrho nyob rau hauv cov pwm, cov no muab thermal efficiency zoo dua vim tsis tshua muaj cua sov. Lawv qhov kev hloov pauv hloov tau tso cai rau qhov sib thooj rau cov ntu tseem ceeb, ua rau cov txiaj ntsig zoo dua. Lawv yog dav siv nyob rau hauv peev casting rau complex duab.
- Nyob Risers (Hot Risers): Molten hlau ntws los ntawm cov kab noj hniav casting rau hauv riser. Qhov no ua kom cov hlau nyob hauv riser tseem yog qhov kub tshaj plaws, ua kom cov khoom noj kom zoo.
- Tuag Risers (Cold Risers): Manufacturers sau cov no ua ntej lub ntsiab casting. Lawv txias sai dua li cov risers nyob tab sis yooj yim dua rau pwm thiab sau. Lawv yog siv rau cov khoom uas tswj cov cua txias dynamics los yog yooj yim geometry.
Lub thermal zog ntawm ceramic plhaub pwm nyob rau hauv peev casting tso cai rau optimized thiab feem ntau me risers. Qhov no tshwj xeeb tshaj yog rau cov me me thiab nyias-walled castings. Casting geometry, tshwj xeeb tshaj yog variations nyob rau hauv seem thickness thiab lub xub ntiag ntawm cais kub me ntsis, ho influences riser xav tau kev pab. Risers yuav tsum tau muab tso rau hauv qhov chaw tuab tshaj plaws. Intricate geometry tej zaum yuav xav tau cov risers tshwj xeeb lossis cov phaj txias kom ntseeg tau tias muaj kev sib haum xeeb.
Rau cov peev txheej cam khwb cia geometries xws li aerospace Cheebtsam (xws li, turbine blades), advanced CAD/CAM software yog qhov tseem ceeb rau kev tsim cov pwm kom ntxaws. Computer simulations ces optimize rooj vag thiab riser systems. Qhov no ua kom cov khoom zoo ntws thiab cov cua txias kom txo tau qhov tsis xws luag xws li porosity thiab shrinkage. Ib qho kev sib tw tseem ceeb hauv kev nqis peev casting ntawm complex geometry yog cov khoom ntws thiab solidification. Qhov no tuaj yeem ua rau muaj qhov tsis xws li porosity thiab misruns. Computer simulations thiab optimized gating systems hais qhov no, uas ua rau cov ntaub ntawv zoo sib xws thiab solidification.
Kev xaiv cov khoom siv rau kev tsim
Xaiv cov khoom tsim nyog yog qhov tseem ceeb rau ib feem ntawm txoj kev vam meej. Nws ncaj qha cuam tshuam li cas qhov ua tau zoo thiab kav ntev. Thaum xaiv cov khoom, koj yuav tsum xav txog ntau yam tseem ceeb:
- Mechanical Properties: Cov no yog qhov tseem ceeb rau kev ua haujlwm. Xav txog lub zog, hardness, thiab ductility.
- Corrosion thiab Kub Resistance: Cov no yog qhov tseem ceeb rau kev ua haujlwm ntev, tshwj xeeb tshaj yog nyob rau hauv ib puag ncig tshwj xeeb.
- Kev txiav txim siab hnyav: Cov khoom hnyav cuam tshuam rau tag nrho cov khoom tsim thiab nws ua haujlwm li cas.
- Machinability thiab Surface Finish: Cov yam ntxwv no cuam tshuam rau kev ua haujlwm tom qab casting thiab qhov kawg saib ntawm ntu.
- Nqi thiab Muaj: Cov no yog cov tswv yim xav txog kev tsim khoom thiab tswj cov khoom siv.
Koj yuav tsum txheeb xyuas cov kev xav tau ua ntej. Qhov kev npaj ua haujlwm zoo no pab xaiv cov khoom siv. Nco ntsoov sab laj nrog cov kws paub txog kev tsim khoom. Lawv muab kev paub tshwj xeeb. Xav txog lwm cov alloys thiab. Qhov no pab koj tshawb nrhiav cov kev xaiv rau kev ua haujlwm zoo thiab tus nqi. Optimize koj tsim rau cov khoom siv efficiency. Qhov no txo cov khoom pov tseg thiab txhim kho kev siv nyiaj. Thaum kawg, qhov tseem ceeb hauv kev ua haujlwm tom qab casting. Sau nyiaj rau txhua qhov kev tsim khoom tom ntej.
Xaiv txoj cai alloy hnyav heev nyob ntawm qhov chaw ua haujlwm. Tej yam xws li kub kub, hnav siab, lossis corrosive tej yam kev mob (xws li dej ntsev) ncaj qha cuam tshuam cov khoom xaiv. Piv txwv li, manufacturers siv nickel txhuas bronze rau Naval propulsion systems. Nws muaj zog thiab tiv taus corrosive ntsev. Metallurgists ua lub luag haujlwm tseem ceeb. Lawv pab cov neeg siv khoom xaiv cov alloys uas zoo tshaj plaws tiv thaiv cov kev cov nyom ib puag ncig.
Kev nqis peev casting muaj ntau yam kev xaiv alloy piv rau tuag casting. Qhov no suav nrog ob qho tib si ferrous thiab non-ferrous hlau. Qhov no versatility tso cai rau siv cov alloys uas tej zaum yuav nyuaj rau tshuab, expanding tsim possibilities.
Kev Tswj Xyuas Zoo hauv Kev nqis peev Casting
Kev tswj kom zoo yog qhov tseem ceeb heev hauv peev casting. Nws ua kom txhua feem ua tau raws li cov qauv nruj. Kev kuaj xyuas kom zoo no tshwm sim thoob plaws hauv tag nrho cov txheej txheem, txij thaum pib mus rau qhov kawg.
Nyob rau hauv-Process Quality Checks
Thaum lub sij hawm tsim khoom, manufacturers ua ntau yam kev kuaj xyuas. Lawv ib txwm ua qhov kev tshuaj ntsuam xyuas kom pom nto flaws zoo li tawg los yog cua qhov. Qhov no pab kom lawv ntes tau cov teeb meem ntxov. Lawv kuj kuaj cov qauv hlau molten siv lub spectrometer kom paub meej tias cov tshuaj pleev ib ce raws li cov lus qhia. Rau cov khoom siv kho tshuab, lawv ua cov kev sim hardness rau hnav tsis kam thiab tensile xeem los xyuas lub zog. Txhawm rau kom cov khoom haum zoo, lawv siv cov cuab yeej xws li CMMs rau kev tshuaj xyuas qhov ntev. Kev ntsuam xyuas tsis muaj kev puas tsuaj, xws li Dye Penetrant Inspection (DPI), pom cov teeb meem me me uas tsis muaj kev puas tsuaj rau ib feem. Rau cov khoom tshwj xeeb, lawv ua qhov ntsuas qhov zoo li qub, ncaj qha, thiab ntsuas qhov xau. Cov cuab yeej siv siab tshaj plaws xws li 2D thiab 3D X-ray cov kev daws teeb meem kuj tseem pab tshawb xyuas qhov tsis zoo xws li lub tshuab raj lossis cov kab nrib pleb.
Cov txheej txheem soj ntsuam tom qab Casting
Tom qab casting, qhov chaw mus los ntawm kev tshuaj xyuas ntau dua. Cov kev kuaj tsis yog kev puas tsuaj (NDT) muaj ntau vim tias lawv tsis ua kom puas. Cov no suav nrog kev kuaj pom, ntsuas qhov ntev, thiab Kev Ntsuas Ua Kua Dej Penetrant (LPT) rau cov kab nrib pleb. Sib Nqus Particle Test (MPT) pom muaj qhov tsis xws luag hauv cov khoom sib nqus, thaum Ultrasonic Testing (UT) siv lub suab nthwv dej los nrhiav qhov tsis zoo ntawm sab hauv. Radiographic Testing (RT) muab "saib sab hauv" nrog X-rays. Qee zaum, lawv siv kev sim ua kom puas tsuaj. Qhov no suav nrog kev rhuav tshem ob peb ntu los ntsuas lub zog tensile lossis tshuaj xyuas microstructure nrog kev kuaj xyuas metallographic. Tshuaj ntsuam xyuas kuj paub meej tias cov alloy muaj pes tsawg leeg.
Kev lag luam Standards thiab Certifications
Ua raws li cov qauv kev lag luam thiab tau txais ntawv pov thawj yog qhov tseem ceeb. Cov qauv no ua kom cov khoom muaj kev nyab xeeb, txhim khu kev qha, thiab ua tau raws li qhov xav tau. Cov ntawv pov thawj qhia tau hais tias ib lub chaw tsim khoom ua raws li cov kev coj ua zoo tshaj plaws thiab ua kom zoo tshaj plaws castings. Qhov no ua rau muaj kev ntseeg siab nrog cov neeg siv khoom thiab qhib qhov rooj rau kev xav tau kev lag luam xws li aerospace thiab kev kho mob.
Yav Tom Ntej Trends Investment Casting
Cov peev casting kev lag luam tsis tu ncua. Cov thev naus laus zis tshiab thiab cov txheej txheem tsim nws lub neej yav tom ntej. Cov kev nce qib no cog lus ntau dua precision, efficiency, thiab sustainability.
Automation thiab Robotics Integration
Robotics yog transforming peev casting. Lawv hais txog cov neeg ua haujlwm tsis txaus thiab txhawb kev tsim khoom. Robots txhim kho pwm sib xws thiab muab kev yooj yim dua. Lawv kuj pub cov neeg ua haujlwm pub dawb rau cov haujlwm nyuaj dua. Robotic dipping cells, piv txwv li, tuav hnyav nqa thiab hloov cov qauv. Qhov no automates lub plhaub-tsev txheej txheem. Robots kuj sib sau cov qauv siv quav ciab rau hauv "ntoo." Lawv tshem cov plhaub nrog cov dej dav hlau thiab cais ib tus neeg. Robotic systems txawm deburr thiab polish castings. Lawv siv cov tshuab tsis pom kev rau kev ruaj ntseg zoo, tshwj xeeb tshaj yog rau cov khoom siv dav hlau. Cov caj npab tshiab neeg hlau thiab kho SCADA cov tshuab txhim kho qhov tseeb, ua haujlwm tau zoo, thiab kev nyab xeeb. Lawv kuj muab kev yooj yim rau kev loj hlob yav tom ntej.
Advanced Material Development
Material science yog revolutionizing peev casting. Nws tsim cov alloys tshiab rau qhov zoo dua qub. Cov khoom no muaj zog dua, sib dua, thiab ruaj khov. Cov hlau ua haujlwm siab muab cov khoom siv kho kom zoo dua qub. Lawv kuj tiv taus corrosion thiab zam qhov kub thiab txias. Cov ntaub ntawv no tseem ceeb heev rau kev lag luam aerospace, tsheb, thiab kev kho mob. Ceramic plhaub txhim kho kuj hloov cov txheej txheem. Cov txheej txheem tshiab txhim kho lub zog thiab ruaj khov. Qhov no txo qhov tsis xws luag thiab nce cam khwb cia qhov zoo. Muaj zog ceramic plhaub tso cai rau cov hlau loj dua. Lawv kuj pab tau ntau tus qauv ib sprue, txhim kho kev lag luam.
Digital Simulation thiab Prototyping
Cov cuab yeej digital hloov pauv peev casting tsim thiab ntau lawm. Software zoo li ProCAST simulates casting txheej txheem nrog cov neeg siab. Nws kwv yees pwm filling, solidification, thiab microstructures. Qhov no yuav pab cov engineers pom qhov cuam tshuam ntawm kev tsim qauv thaum ntxov. Nws kuj txo cov nqi tsim khoom thiab txo cov sij hawm txhuas. Virtual prototyping tso cai rau ntau qhov kev hloov pauv digital ua ntej tsim lub cev. Qhov no txhawb kev muaj tswv yim thiab txo qis kev poob qis. Additive manufacturing, los yog 3D luam ntawv, kuj tsim cov qauv nrog complex, hollow lug. Qhov no txo cov nqi cuab yeej thiab ua kom ntau lawm.
Sustainable Manufacturing Practices
Lub peev casting sector txais kev coj ua zoo dua qub. Cov tuam txhab xws li Alcoa Corporation nqis peev hauv kev txo cov khib nyiab thiab siv hluav taws xob. Lawv optimize ceramic plhaub cov ntaub ntawv kom qhuav sai. Qhov no txo cov sij hawm txhuas. Lawv kuj txhim kho lub plhaub ziab kom zoo nrog cov cuab yeej zoo dua. Maximizing hlau melting efficiency siv qhov tseeb induction rauv. Automating ciab qauv los ua ke txo cov seem thiab lwm yam machining. Kev siv zog ua kom rov ua tau zoo dua cov qauv siv quav ciab thiab cov khoom siv plhaub ceramic. Kev txuag dej siv cov txheej txheem rov ua dua tshiab. Tuam txhab uas muag kuj ntsuas thiab tswj emissions. Ntau tus ua haujlwm raws li ISO 14001 Environmental Management tus qauv.
Kev nqis peev casting tsim cov khoom muaj tseeb, complex hlau. Nws muaj qhov raug zoo heev thiab ua haujlwm nrog ntau cov ntaub ntawv. Nkag siab txog peev casting qhov zoo thiab qhov tsis zoo pab cov tuam ntxhab. Txoj kev no tseem ceeb heev rau kev lag luam tseem ceeb. Kev nce qib niaj hnub zoo li 3D luam ntawv thiab automation ua kom nws lub neej yav tom ntej hauv kev tsim khoom siab heev.
FAQ
Dab tsi yog qhov txiaj ntsig tseem ceeb ntawm kev nqis peev casting?
Kev nqis peev casting tsim complex hlau qhov chaw nrog high precision. Nws muab qhov zoo tshaj plaws nto tiav thiab qhov tseeb qhov tseeb. Qhov no txo qhov kev xav tau ntawm machining ntxiv.
Cov ntaub ntawv dab tsi tuaj yeem siv peev casting?
Kev nqis peev casting ua haujlwm nrog ntau cov ntaub ntawv. Nws siv ferrous alloys zoo li hlau thiab hlau. Nws tseem ua haujlwm tsis yog-ferrous alloys xws li txhuas thiab titanium. Tshwj xeeb superalloys kuj raug pov tseg.
Puas yog peev casting txheej txheem kim?
Kev nqis peev casting tuaj yeem kim dua li lwm txoj hauv kev. Nws suav nrog ntau cov kauj ruam thiab cov cuab yeej tshwj xeeb. Txawm li cas los xij, nws feem ntau txuag nyiaj rau tom qab machining rau qhov nyuaj.