


Savladavanje lijevanja u lijevanju: Potpuni priručnik za dizajn i proizvodnju
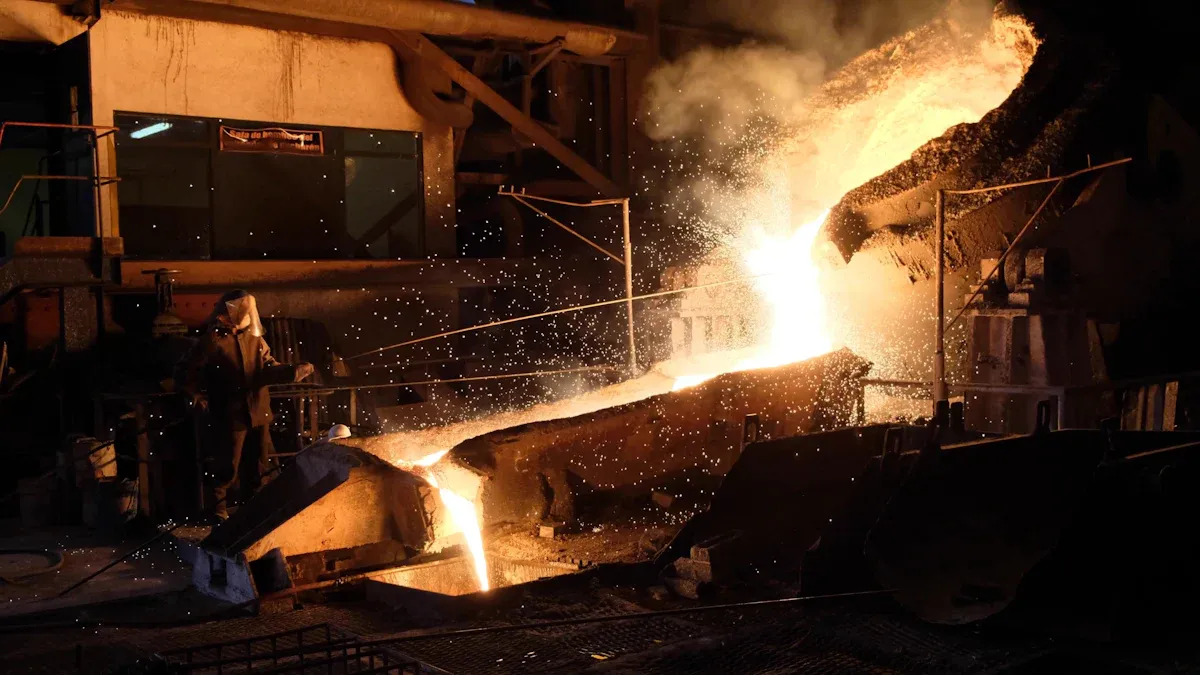
Lijevanje ulaganjem je precizan proizvodni proces koji stvara zamršeni metalProizvodiOva metoda je temelj moderne proizvodnje, poznate po visokokvalitetnim komponentama. Globalno tržište lijevanja dobivenog postupkom prerade procijenjeno je na 17,17 milijardi USD u 2024. Stručnjaci predviđaju složenu godišnju stopu rasta od 4,6% do 2029. Razumijevanje prednosti i nedostataka lijevanja dobivenog postupkom prerade pomaže mnogima IndustrijeZa više informacija, kontaktirajte nas.
Ključne zaključke
- Lijevanje ulaganjem Izrađuje složene metalne dijelove s visokom preciznošću. Nudi izvrsnu površinsku obradu i dimenzijsku točnost.
- Proces uključuje mnogo koraka, od voštanih uzoraka do završne obrade. Koristi razne materijale, uključujući čelik, aluminij i posebne legure.
- Ova metoda je važna za industrije poput zrakoplovne, medicinske i automobilske. Pomaže u stvaranju jakih i detaljnih komponenti.
Proces lijevanja ulaganjem: korak po korak
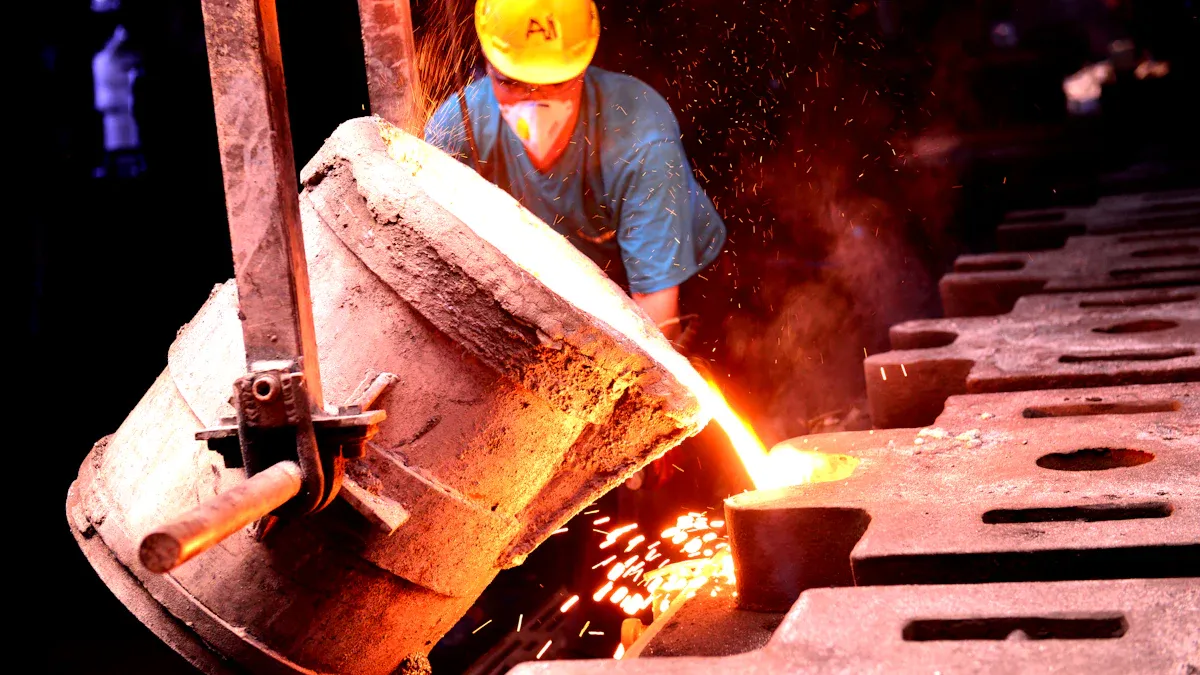
Lijevanje ulaganjem je fascinantno putovanjekoji pretvara vosak u Precizni metalni dijeloviOvaj višefazni proces zahtijeva pažljivu pažnju prema detaljima u svakom koraku. Istražimo svaku fazu.
Izrada uzorka od voska
Putovanje započinje stvaranjem voštanog uzorka, točne replike konačnog metalnog dijela. Proizvođači koriste nekoliko metoda kako bi to postigli. Jedan uobičajeni pristup je injekcijsko prešanje, gdje tope vosak i pumpaju ga u šupljinu kalupa. Ovaj je proces sličan brizganju plastike, ali koristi niže temperature i tlakove. To omogućuje manje strojeve i manje robusne kalupe.
Postoje i druge metode. Na primjer, metoda premazivanja uključuje ulijevanje voska u kalup i njegovo miješanje. To stvara ravnomjeran premaz, obično debljine oko 3 mm. Ovaj postupak ponavljaju dok uzorak ne dostigne željenu debljinu. Alternativno, metoda čvrstog punjenja potpuno ispunjava kalup rastaljenim voskom, omogućujući mu da se ohladi u čvrsti predmet. Za jedinstvena umjetnička djela, umjetnici bi mogli rezbariti uzorke izravno iz voštanih blokova. Prilikom izrade više umjetničkih skulptura, često stvaraju silikonski kalup od originalne skulpture. Zatim u taj kalup ubrizgavaju ili ulijevaju vosak. Moderne tehnike također uključuju 3D ispis, koji izrađuje uzorke izravno iz CAD modela. Često koriste stereolitografske (SLA) ili DLP pisače na bazi smole za visoku rezoluciju ili PLA filament za manje kritičnu točnost.
Sastavljanje voštanog stabla
Nakon što stvore pojedinačne voštane uzorke, sljedeći korak je njihovo sastavljanje u "voštano stablo". Ova struktura nalik stablu omogućuje istovremeno lijevanje više dijelova. Radnici koriste zagrijani alat za sigurno spajanje voštanih uzoraka sa središnjim voštanim kliznikom, sprječavajući neusklađenost i osiguravajući ravnomjeran protok metala. Ovo sigurno pričvršćivanje je ključno.
Proizvođači slijede najbolje prakse za ovaj sklop. Vizualno pregledavaju sve modele od voska kako bi se uvjerili da ispunjavaju uvjete. Odabiru čeličnu tikvicu i vrstu mlaznice odgovarajuće veličine na temelju Proces lijevanja i tehničkih propisa. Nakon provjere voštanog kalupa, pričvršćuju stablo na dasku pomoću posude za izlijevanje. Zatim postavljaju očišćenu pokrovnu ploču na posudu za izlijevanje kvalificiranog voštanog kalupa, pazeći da je glatka i besprijekorna. Električni lemilo pomaže u izravnavanju svih praznina. Koriste vezivni vosak ili električni lemilo za čvrsto i uredno zavarivanje voštanog kalupa na kalup u skladu s tehničkim propisima. Na kraju, označavaju sastavljeni voštani modul identifikacijskom oznakom na temelju određenog metalnog materijala i stvaraju voštani zavoj oko dna tikvice kako bi zabrtvili gips. Prije slanja na pranje kalupa, koriste komprimirani zrak za uklanjanje svih komadića voska.
💡 Savjet: Uvijek provjerite je li zavarivanje voštanog kalupa i kliznika čvrsto i besprijekorno. Svi voštani uzorci zavareni na istoj skupini voštanih modula moraju biti od istog materijala. Također, sastružite sve kapljice voska na voštanom kalupu.
Zgrada od keramičkih školjki
Kada je voštano drvo spremno, sljedeća faza uključuje izgradnju keramičke ljuske oko njega. Ova ljuska postat će kalup za rastaljeni metal. Radnici umaču voštano drvo u keramičku suspenziju, koja je mješavina sitnozrnatog silicijevog dioksida, vode i vezivnog sredstva. Nakon umakanja, drvo premazuju finim pijeskom ili štukaturom. Ovaj postupak umakanja i štukature ponavljaju više puta, dopuštajući svakom sloju da se osuši. Time se stvara jaka, višeslojna keramička ljuska oko voštanih uzoraka. Uobičajeni materijali za ovu ljusku uključuju keramičku suspenziju i pijesak ili štukaturu, često koristeći silicijev pijesak, a ponekad i fenolnu smolu.
Uklanjanje voska s kalupa
Nakon što je keramička ljuska dovršena i osušena, vrijeme je za uklanjanje voska. Ovaj proces, poznat kao deparafiniranje, stvara šupljinu unutar keramičke ljuske, spremnu za metal. Najčešća metoda je autoklaviranje ili uklanjanje voska paromOva tehnika koristi paru za brzi prijenos topline na vosak, uzrokujući njegovo topljenje i širenje. Rastopljeni vosak se često može reciklirati, a ova metoda proizvodi manje zagađujućih plinova u usporedbi s drugim opcijama. Para prodire u ljusku, topi vosak, koji zatim prodire u temeljni premaz, smanjujući nakupljanje tlaka. Neke ljevaonice također koriste brzo pečenje, iako je parno uklanjanje voska češće.
Lijevanje i skrućivanje metala
Nakon deparafiniranja, keramički kalup se prethodno zagrijava na visoku temperaturu. Ovo predgrijavanje pomaže u sprječavanju toplinskog šoka kada rastaljeni metal uđe i osigurava pravilno ispunjavanje zamršenih detalja. Zatim radnici ulijevaju rastaljeni metal u vrući keramički kalup. Metal ispunjava šupljine koje su ostavili voštani uzorci.
Kontroliranje kritičnih parametara tijekom ove faze ključno je za kvalitetu konačnog proizvoda. Ti parametri uključuju temperaturu lijevanja, temperaturu ljuske, brzinu hlađenja i polje toka punjenja. Uzorak toka rastaljenog metala tijekom punjenja kalupa značajno utječe na lokalno temperaturno polje i naknadno formiranje zrna. Na primjer, istovremeno dvosmjerno punjenje minimizira toplinske gradijente i potiče finija, ujednačenija zrna s jednakom razinom osi. Snižavanje temperature lijevanja (npr. na 1430 °C) u kombinaciji sa smanjenom temperaturom ljuske (600–800 °C) poboljšava nukleaciju i poboljšava ujednačenost zrna u tankostijenim područjima. Veće brzine hlađenja također pročišćavaju strukturu zrna povećanjem pothlađenja i ograničavanjem rasta zrna. I temperatura lijevanja i temperatura ljuske pozitivno koreliraju s veličinom zrna, pri čemu temperatura ljuske ima značajniji utjecaj. Za fine i homogene strukture zrna, preporučljiva je niža temperatura lijevanja pri niskim temperaturama ljuske. Suprotno tome, pri povišenim temperaturama ljuske, umjereno povećanje temperature lijevanja može poboljšati heterogenu nukleaciju, što dovodi do nešto grubljih, ali ujednačenije raspoređenih zrna. Brzo hlađenje je učinkovitije od sporog hlađenja u poticanju ujednačene nukleacije unutar tankostijenih područja.
Uklanjanje ljuske i odvajanje dijelova
Nakon što se metal stvrdne i ohladi, keramičku ljusku treba ukloniti kako bi se otkrili odljevci. Tradicionalne metode uklanjanja ljuskica od lijevanog metala, često nazvane 'knock-out', mogu biti dugotrajne, prljave, opasne i skupe. Ove tehnike uključuju pjeskarenje, mehaničke vibracije i kaustične kupke. Teškoća uklanjanja posebno je izražena kada dijelovi imaju slijepe rupe ili male šupljine gdje je keramika pod pritiskom zbog različitih koeficijenata toplinskog širenja metala i keramike.
Međutim, moderne tehnike nude učinkovitija rješenja. Automatizirani sustavi vodenog mlaza visokog tlaka vrlo su učinkoviti za uklanjanje keramičkih ljuski i jezgri. Ova metoda može izvršiti izbijanje ljuske i uklanjanje jezgre u jednoj operaciji. Čuva krhke značajke na tankim stijenkama ili oštrim rubovima bez oštećenja osnovnog materijala. Ovaj pristup eliminira potrebu za kemikalijama i otrovnim otpadom, poboljšava produktivnost i nudi siguran, ponovljiv proces. Visoko je produktivan, uklanja 99,9% ili više ljuske, te je ekološki prihvatljiv, smanjuje razinu buke i eliminira opasne ručne operacije.
Nakon uklanjanja ljuske, ručno čišćenje pijeskom uklanja sve preostale keramičke čestice. Sačmarenje zatim temeljito čisti i zaglađuje površine odljevaka, osiguravajući da su bez nečistoća. Konačno, pojedinačni odljevci odvajaju se od sustava utora nalik drvetu pomoću plazma rezanja, odabranog zbog svoje preciznosti i sposobnosti rukovanja složenim oblicima i visokim zahtjevima kvalitete. Za odljevke od obojenih metala, koji su krhki, čišćenje se obično vrši vodom ili pjeskarenjem, jer su agresivno sačmarenje i vibracijsko čišćenje rezervirani za odljevke od čelika i visokotemperaturnih legura.
Završne završne operacije
Lijevani dijelovi su sada metalni, ali često zahtijevaju daljnju završnu obradu kako bi zadovoljili specifične zahtjeve. Ove operacije poboljšavaju izgled dijela, dimenzijsku točnost i performanse.
Uobičajene završne operacije uključuju:
- Sačmarenje nehrđajućeg čelikaOvaj mehanički postupak koristi abrazivne medije za uklanjanje kamenca i postizanje ujednačene vizualne završne obrade. Brži je od poliranja ili čišćenja za uklanjanje otvrdnjavanja ili zatvarača.
- Ukiseljenje i pasiviranjePrvenstveno za nehrđajući čelik, ovaj kiselinski kemijski tretman uklanja onečišćujuće tvari, kamenac ili promjenu boje. Stvara pasivnu barijeru za smanjenje kemijske reaktivnosti i sprječava hrđanje uklanjanjem ferita.
- ElektropoliranjeOva metoda uklanja tanki sloj s metalne površine, poboljšavajući kvalitetu površine do 50% i 30 puta je učinkovitija od mehaničkog poliranja. Proizvođači je obično koriste za nehrđajući čelik, mesing, ugljične čelike, bakar i legure nikla.
- Eksplozija staklenih perliOvo omogućuje ujednačenu, neusmerenu satensku završnu obradu korišćenjem visokotlačnog peskarenja sa silikatnim staklenim kuglicama, bez uklanjanja materijala s površine odlivka.
- E-kvoteE-Cote je elektroforetski naneseni premaz boje koji je ekonomičan i pruža vrhunsku, otpornu na koroziju pokrivenost. Primjenjiv je na bilo koji električno vodljivi metal poput aluminija, cinka, mesinga i čelika.
- Lagani aluminijev oksidSlično sačmarenju nehrđajućeg čelika, ali koristi abrazivniji medij, sličan pijesku. To rezultira manjim lomljenjem čestica i nižom razinom prašine. Nizak sadržaj željeza sprječava hrđu, nudeći isplativ način postizanja ujednačene završne obrade.
- Praškasto premazivanje / bojanjeOvaj premaz stvara omotač preko odljevka kada se zagrije. Isplativ je, ekološki prihvatljiv, čvrst i daje visokokvalitetnu završnu obradu otpornu na udarce, vlagu, kemikalije, UV svjetlo i habanje. Dostupan je u raznim bojama i teksturama.
Ovi koraci završne obrade osiguravaju da lijevani dijelovi zadovoljavaju najviše standarde za njihovu namjeravanu primjenu.
Prednosti i nedostaci lijevanja ulaganjem
Razumijevanje punog opsega lijevanja preciznom obradom znači sagledavanje i njegovih snaga i slabosti. To pomaže proizvođačima da odluče je li to pravi proces za njihove specifične potrebe. Istražimo ključne... prednosti i nedostaci lijevanja ulaganjem.
Ključne prednosti lijevanja u industrijsku obradu
Lijevanje metala metodom investicijskog lijevanja nudi mnoge značajne prednosti. Ističe se u proizvodnji dijelova sa složenim geometrijama i zamršenim detaljima koje druge metode proizvodnje ne mogu postići. Proizvođači često biraju ovaj proces zbog izvrsne površinske obrade, što smanjuje potrebu za opsežnom naknadnom obradom. Također pruža visoku dimenzijsku točnost, što znači da konačni dijelovi blisko odgovaraju specifikacijama dizajna. Nadalje, lijevanje metala metodom investicijskog lijevanja može se koristiti sa širokim rasponom metala, uključujući razne željezne, obojene i specijalne legure. Ova svestranost čini ga prikladnim za različite industrije i primjene.
Potencijalna ograničenja koja treba uzeti u obzir
Iako lijevanje pod pritiskom nudi mnoge prednosti, ima i neke nedostatke. Jedan od glavnih razloga za razmatranje je viša cijena. Ova tehnika uključuje brojne složene procese, što je čini skupljom od metoda poput lijevanja pod tlakom ili lijevanje u pijeskuPočetna investicija u specijaliziranu opremu i skupe materijale također doprinosi ovom trošku. Još jedno ograničenje je dulji proizvodni ciklus. Složena izrada kalupa i višestepeni proces lijevanja znače da je potrebno više vremena za proizvodnju dijelova.
Zahtjevi za dizajn su također prilično visoki. Dizajn dijelova mora posebno odgovarati potrebama lijevanja tehnologijom prerade; nepravilan dizajn može dovesti do kvarova u proizvodnji. Sami kalupi imaju ograničenu trajnost, što zahtijeva periodičnu zamjenu. Konačno, lijevanje tehnologijom prerade ima ograničenja veličine. Nije idealno za vrlo velike dijelove, jer su komponente teže od 34 kg često prikladnije za druge metode. Školjke također imaju minimalna ograničenja veličine za značajke poput debljine stijenke i dubine rupe. prednosti i nedostaci lijevanja ulaganjem ključni su za donošenje informiranih odluka u proizvodnji.
Materijali za lijevanje uzorkom
Lijevanje metodom investicijskog lijevanja može se koristiti sa širokim rasponom metala. Ova svestranost omogućuje proizvođačima da odaberu najbolji materijal za specifične potrebe dijela. Oni odabiru materijale na temelju čimbenika poput čvrstoće, otpornosti na koroziju i temperaturnih zahtjeva.
Željezne legure
Željezne legure su metali na bazi željeza. Vrlo su popularne u lijevanju postupkom preciznog lijevanja zbog svoje čvrstoće i isplativosti. Ove legure uključuju različite vrste čelika i željeza.
| Željezna legura | Tipične primjene |
|---|---|
| Ugljični čelik | Opće inženjerstvo, strukturne komponente, automobilski dijelovi |
| Niskolegirani čelik | Zupčanici, osovine, dijelovi teških strojeva |
| Nehrđajući čelik | Medicinski implantati, oprema za preradu hrane, brodska oprema |
| Alatni čelik | Alati za rezanje, matrice, kalupi |
| Nodularno lijevano željezo | Automobilske komponente, poljoprivredni strojevi |
| Sivo željezo | Blokovi motora, podnožja strojeva |
Neželjezne legure
Neželjezne legure ne sadrže željezo. Nude jedinstvena svojstva poput manje težine, bolje vodljivosti ili vrhunske otpornosti na koroziju. Uobičajeni primjeri uključuju legure aluminija, bakra i titana. Aluminijske legure stvaraju lagane strukturne dijelove za automobilsku i zrakoplovnu industriju. Bakrene legure izvrsne su za električne konektore i vodovod. Titanijeve legure nude izvrstan omjer čvrstoće i težine te otpornost na koroziju za medicinske implantate i zrakoplovnu industriju.
Specijalni i visokoučinkoviti materijali
Za zahtjevna okruženja, lijevanje metodom preciznog lijevanja koristi posebne i visokoučinkovite materijale. Ove legure podnose ekstremne temperature i korozivne uvjete. Superlegure su, na primjer, ključne za mlazne motore i industrijske plinske turbine. Nude iznimna mehanička svojstva, toplinsku stabilnost i otpornost na oksidaciju.
Kobaltove legure pružaju čvrstoću na visokim temperaturama i otporne su na habanje i koroziju. Nalaze se u plinskim turbinama, medicinskim implantatima i dijelovima zrakoplovne industrije. Nikalne legure također se ističu u ekstremnim temperaturama i korozivnim okruženjima. Pokazuju izvanrednu otpornost na oksidaciju i koroziju. HastX nudi vrhunsku otpornost na oksidaciju, a Inconel legure otporne su na oksidaciju i koroziju na vrlo visokim temperaturama.
| Klasifikacija materijala | Vrsta materijala |
|---|---|
| Superlegura na bazi nikla | IN718, IN625, IN713C, Hastelloy X |
| Superlegura na bazi kobalta | Mar-M-247, Haynes 25, CoCrMo |
| Titanijeva legura | Ti-6Al-4V |
Različite primjene lijevanja metala u tijeku
Lijevanje investicijom je svestrana metoda proizvodnjeStvara dijelove za mnoge različite industrije. Ovaj proces pomaže u proizvodnji složenih komponenti s visokom preciznošću. Istražimo neka ključna područja gdje lijevanje tehnologijom preciznog lijevanja čini veliku razliku.
Zrakoplovne i obrambene komponente
Zrakoplovna i obrambena industrija uvelike se oslanjaju na lijevanje postupkom investicijskog lijevanja. Potrebni su im dijelovi koji su istovremeno čvrsti i lagani. Na primjer, proizvođači koriste ovaj postupak za komponente vatrenog oružja poput okidača, čekića i nosača vijaka. Također se njime proizvodi kritična avionika poput dijelova zrakoplovnih motora i strukturnih komponenti poput lopatica turbina i nosača motora. Dijelove dobivene lijevanjem postupkom investicijskog lijevanja naći ćete u motorima i mjenjačima tenkova, komponentama pomorskih projektila, propelerima i ventilima. Čak i komunikacijska oprema i optički uređaji, poput kućišta za optičke nišane i opremu za noćno gledanje, imaju koristi od ove precizne metode.
Medicinski i zubni implantati
Lijevanje ulaganjem igra vitalnu ulogu u zdravstvu. Proizvodi mnoge medicinske i zubne implantate. To uključuje kirurške alate poput skalpela i pila za kosti. Za ortopedske potrebe izrađuje prilagođene zamjene kuka i koljena, spinalne implantate i koštane pločice. Zubni implantati i njihovi dijelovi također potječu iz ovog procesa. Nadalje, pomaže u izradi kraniofacijalnih implantata za rekonstruktivnu kirurgiju, prilagođenih srčanih zalistaka, stentova, pa čak i kohlearnih implantata za slušne aparate.
Dijelovi za automobilsku industriju
Automobilska industrija koristi lijevanje postupkom investicijskog lijevanja za mnoge različite dijelove. Pomaže u izradi komponenti motora poput glava cilindara, usisnih i ispušnih grana. Komponente mjenjača, poput kućišta mjenjača i osovina, također imaju koristi od ove metode. Dijelove postupkom investicijskog lijevanja možete pronaći u komponentama ovjesa, kočnicama, pa čak i ukrasnim dijelovima. Za električna vozila (EV), lijevanje postupkom investicijskog lijevanja proizvodi lagana kućišta motora i potporne strukture baterija. To pomaže produžiti domet EV-a i smanjuje potrošnju energije izradom tankih, čvrstih dijelova.
Energetska i industrijska oprema
Lijevanje metala metodom prerade ključno je za energetski i industrijski sektor. Proizvodi izdržljive dijelove koji mogu izdržati teške uvjete. Razmislite o komponentama za plinske turbine, pumpe i ventili koristi se u proizvodnji energije. Također izrađuje dijelove za teške strojeve i industrijske alate. Ove komponente moraju biti pouzdane i precizne, što osigurava lijevanje postupkom preciznog prešanja.
Proizvodnja umjetnina i nakita
Umjetnici i draguljari također koriste metodu lijevanja uzorkom, koja se u ovom području često naziva metodom "izgubljenog voska". Omogućuje im stvaranje zamršenih i detaljnih komada. Ovaj je proces savršen za izradu složenih dizajna nakita, skulptura i drugih umjetničkih predmeta. Snima fine detalje koje druge metode ne mogu dostići, što ga čini omiljenim za visokokvalitetne umjetničke radove.
Razmatranja dizajna za lijevanje uzorkom

Dizajniranje dijela za lijevanje ulaganjem je ključni korak. Izravno utječe na kvalitetu, cijenu i performanse konačnog proizvoda. Inženjeri moraju uzeti u obzir jedinstvene aspekte ovog proizvodnog procesa od samog početka. Istražimo ključna razmatranja dizajna.
Optimizacija geometrije dijela
Lijevanje metodom investicijskog lijevanja izvrsno je u stvaranju složenih oblika, ali pametni odabiri dizajna čine proces još boljim. Želite dati prioritet pojednostavljenim oblicima, zaobljenim rubovima i glatkim prijelazima. To poboljšava kvalitetu kalupa i pomaže u smanjenju nedostataka. Iako se lijevanje metodom investicijskog lijevanja dobro nosi sa složenošću, jednostavnost dizajna i dalje može dovesti do boljih rezultata.
Konzistentnost je također jako važna. Dizajnirajte dijelove s ujednačenom debljinom stijenki. To sprječava probleme poput savijanja ili slabih točaka koji se javljaju kada je hlađenje neravnomjerno. Ujednačene stijenke poboljšavaju strukturni integritet i čine proces lijevanja glatkijim.
Prilikom dizajniranja dijelova imajte na umu ove značajke:
- Debljina i ujednačenost stijenkeImajte na umu da se tanki dijelovi brzo hlade, dok debeli dijelovi mogu uzrokovati skupljanje ili poroznost.
- Unutarnje značajke i šuplji profiliLijevanje metodom preciznog lijevanja izvrsno je za stvaranje složenih unutarnjih prolaza koje je inače teško strojno obraditi.
- Zahtjevi za površinsku obraduRazmislite o tome kako orijentirate dio i kvaliteti površine kalupa. Ovi čimbenici ključni su za glatkiju završnu obradu.
- Kutovi i zaobljenja nagibaUključite ove značajke. One čine keramičku školjku jačom i pomažu u sprječavanju pukotina.
- TolerancijeLijevanje postupkom preciznog lijevanja može postići uske dimenzijske tolerancije, posebno ako planirate naknadnu strojnu obradu.
- Rana suradnjaSurađujte s proizvođačima u ranoj fazi. To vam pomaže optimizirati dizajn, smanjiti troškove i poboljšati performanse.
Evo nekih optimalnih značajki dizajna za lijevanje:
| Značajka dizajna | Optimalno lijevanje |
|---|---|
| Radijusi kutova | 3,0-6,0 mm (0,12-0,24") |
| Kutovi nagiba | Minimalno 1-2° |
| Debljina stijenke | Poželjna uniforma |
| Podrezivanja | Izbjegava se kad god je to moguće |
Ponekad možete koristiti pristup s dvama dizajnima. Izrađujete odvojene dizajne za izradu prototipa i proizvodnju. Dizajni prototipa usredotočuju se na značajke obradivosti poput oštrih kutova, minimalnih kutova nagiba i uskih tolerancija za brzo testiranje. Proizvodni dizajni zatim uključuju značajke pogodne za lijevanje poput odgovarajućih kutova nagiba, velikih radijusa i optimiziranih debljina stijenki. To vam pomaže uštedjeti novac za komercijalnu proizvodnju.
Debljina stijenke i dizajn elemenata
Debljina stijenke ključni je element dizajna. Utječe na to kako metal teče, hladi se i skrućuje. Općenito, debljina stijenke najbolje funkcionira između 1,5 i 6 mm (0,060 do 0,250 inča). Međutim, debljina stijenke može biti tanja ili deblja ovisno o leguri koju koristite i specifičnom dizajnu.
Tanka stijenka je obično manja od 4,8 mm. Vješti stručnjaci u nekim slučajevima mogu postići stijenke tanke čak i do 1 mm. Praktičnija ciljana debljina stijenke često je 2 mm. Standardna minimalna debljina stijenke za lijevanje metodom prešanja obično je između 0,040 i 0,080". U malim područjima možete postići debljinu stijenke i do 0,020". Imajte na umu da ukupna debljina stijenke ovisi o leguri i veličini površine.
Postizanje dimenzijske točnosti i završne obrade površine
Postizanje visoke dimenzijske točnosti i vrhunske površinske obrade obilježje je lijevanja metodom prešanja. Nekoliko strategija i naprednih materijala pomaže proizvođačima da postignu te ciljeve.
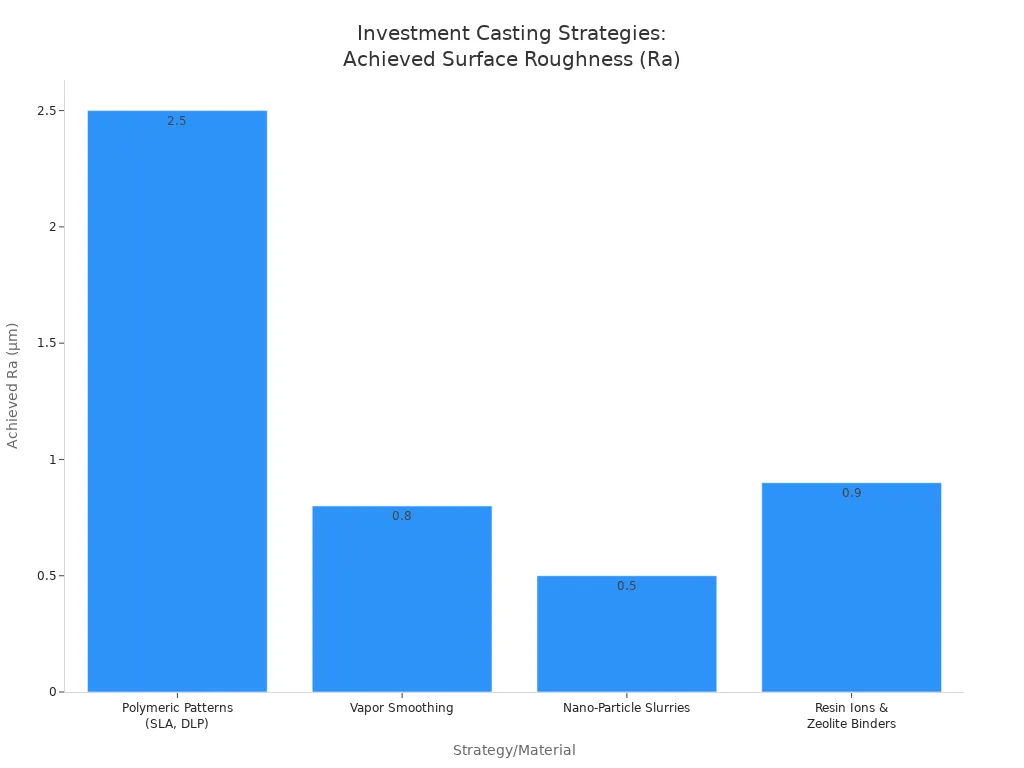
Polimerni uzorci, stvoreni korištenjem tehnologija poput SLA (stereolitografija) i DLP, nude izvrsne početne točke. Ovi uzorci mogu imati debljinu sloja oko 25 µm, što rezultira hrapavošću površine (Ra) od 1,2–2,5 µm nakon ispisa. Zaglađivanje parom, korištenjem tvari poput IPA ili acetona, može dodatno smanjiti ovo na oko 0,8 µm prije ljuštenja. To također smanjuje potrebu za višestrukim slojevima štukature.
Nanočestične suspenzije, koje su keramički solovi s malim česticama od 20 nm, stvaraju ultra glatke primarne slojeve. Mogu postići početni Ra od 0,3–0,5 µm na uzorcima. Ioni smole i zeolitna veziva također doprinose boljoj čvrstoći u zelenom stanju, manjem broju šupljina i minimiziranju mikro-rupica, što dovodi do Ra od 0,6–0,9 µm u lijevanom stanju kod superlegura.
Robotsko umakanje ljuske precizno kontrolira vrijeme zadržavanja suspenzije i debljinu štukature, pomažući u postizanju dimenzijske kontrole od ± 0,05 mm. Automatizirane stanice za izlijevanje točno mjere pregrijavanje taline i brzinu protoka, održavajući temperature unutar ± 1 °C i brzine protoka unutar ± 0,05 m/s. Nakon lijevanja, ultrazvučno uklanjanje ljuske osigurava dosljedno izbijanje ljuske i uklanjanje vatrostalnog materijala, što rezultira ponovljivim Ra od ± 0,1 µm.
Evo usporedbe postignute hrapavosti površine korištenjem različitih strategija:
Napredni računalni alati također igraju veliku ulogu. Računalna dinamika fluida (CFD) modelira tok rastaljenog metala. Predviđa zone reoksidacije, koje često koreliraju s lokalnim površinskim nedostacima. Modeliranje toplinskog skrućivanja predviđa lokalne brzine hlađenja i identificira vruće točke gdje bi povećanje zrna moglo oštetiti površinu. Digitalna povratna informacija blizanaca koristi podatke senzora u stvarnom vremenu - poput temperature ljuske, brzine izlijevanja i atmosfere peći - s prediktivnim algoritmima. To omogućuje automatizirana podešavanja, održavajući Ra unutar ± 0,1 µm.
Prilikom korištenja stereolitografije (SLA) za uzorke, specifični parametri optimiziraju rezultate. Za hrapavost površine, optimalne postavke uključuju debljinu sloja od 0,025 mm, kut izgradnje od 0°, indeks gustoće potpore od 1,0 i orijentaciju paralelnu s prednjom bazom. Za dimenzijsku točnost odlivenih dijelova, optimalni SLA parametri su debljina sloja od 0,05 mm, kut izgradnje od 45°, indeks gustoće potpore od 0,8 i dijagonalna orijentacija u odnosu na prednju bazu modela. Kut izgradnje je najznačajniji faktor koji utječe na hrapavost površine, a slijedi debljina sloja.
Strategije otvaranja i uspona
Sustavi ulijevanja i uspona ključni su za uspješno lijevanje preciznim lijevanjem. Oni osiguravaju pravilan protok rastaljenog metala i njegovo skrućivanje bez nedostataka.
Ulazi za lijevanje metodom preciznog lijevanja obično su mali, tanki i spajaju klizač sa šupljinom dijela. Njihova precizna lokacija je ključna. Sprječava turbulenciju, nepotpuno punjenje ili vruće točke. Proizvođači postavljaju ulaze kako bi osigurali nesmetan i ravnomjeran ulazak rastaljenog metala u šupljinu. Također omogućuju usponima da učinkovito pune dio koji se stvrdnjava. Keramički filteri često su integrirani u sustav ulijevanja, možda u posudu za izlijevanje ili uljevni kanal. Ovi filteri hvataju nemetalne inkluzije, trosku ili škropu, sprječavajući nedostatke u gotovom dijelu. Položaj filtera je optimiziran kako bi se održao učinkovit protok metala.
Geometrija i veličina dijela značajno utječu na ulijevanje i uspone. Složeni dijelovi sa zamršenim unutarnjim strukturama, različitim debljinama stijenki ili finim detaljima zahtijevaju sofisticirane sustave ulijevanja. Tanke stijenke zahtijevaju brzo i dosljedno punjenje, dok debeli dijelovi zahtijevaju adekvatno punjenje iz uspona. Veći dijelovi zahtijevaju opsežnije ulijevanje i brojnije ili veće uspone.
Vrsta legure također je važna. Različite legure imaju različite karakteristike skrućivanja, fluidnost, točke taljenja i reaktivnost. Ta svojstva uvelike utječu na potrebnu brzinu punjenja, veličinu i položaj uspona te ukupnu strategiju usmjerenog skrućivanja. Na primjer, visoko fluidni metali mogu omogućiti manje ulaze, dok manje fluidni metali zahtijevaju šire kanale.
Usponske cijevi treba postaviti na najdeblje ili posljednje dijelove odljevka koji se skrutnjavaju. Ta su područja najosjetljivija na nedostatke skupljanja. Otvoren i izravan put za tok rastaljenog metala od usponske cijevi do odljevka je ključan. Morate izbjegavati suženja koja bi se mogla prerano skrutnuti. Usponske cijevi trebale bi biti postavljene tako da vode frontu skrućivanja, sprječavajući izolirane vruće točke koje bi mogle dovesti do unutarnjih šupljina. Simulacijski softver i empirijsko znanje koriste se za precizno planiranje, posebno za složene geometrije koje zahtijevaju više usponskih cijevi.
Naći ćete različite vrste uspona:
- Najbolji usponiPostavljaju se izravno na vrh odljevka i otvoreni su prema atmosferi. Nude jednostavnost, ali imaju veliki gubitak topline. Proizvođači ih često koriste za jednostavnije, manje geometrije u lijevanju preciznom obradom.
- Bočni podizačiSmješteni uz odljevak i potpuno zatvoreni unutar kalupa, oni pružaju bolju toplinsku učinkovitost zbog manjeg gubitka topline. Njihov fleksibilan položaj omogućuje blizinu kritičnih dijelova, što dovodi do boljeg prinosa odljevka. Prevladavaju u lijevanju složenih oblika metodom preciznog lijevanja.
- Uživo usponsko sjedalo (vruće usponsko sjedalo)Rastaljeni metal teče kroz šupljinu za lijevanje u usponski kolektor. To osigurava da metal u usponskom kolektoru ostane najtopliji, maksimizirajući učinkovitost dovoda.
- Mrtvi usponi (hladni usponi)Proizvođači ih pune prije glavnog lijevanja. Hlade se brže od živih uspona, ali ih je jednostavnije oblikovati i puniti. Koriste se za komponente s kontroliranom dinamikom hlađenja ili jednostavnijim geometrijama.
Toplinska svojstva keramičkih kalupa u lijevanju metodom preciznog lijevanja omogućuju optimizirane i često manje uzlazne cijevi. To je posebno korisno za male i tankostijene odljevke. Geometrija odljevka, posebno varijacije u debljini presjeka i prisutnost izoliranih vrućih točaka, značajno utječu na potrebe uzlaznih cijevi. Uzlazne cijevi moraju biti strateški postavljene na najdebljim dijelovima. Zamršene geometrije mogu zahtijevati namjenske uzlazne cijevi ili hladne ploče kako bi se osiguralo usmjereno skrućivanje.
Za složene geometrije lijevanih konstrukcija dobivene investicijskim lijevanjem, poput zrakoplovnih komponenti (npr. lopatica turbina), napredni CAD/CAM softver ključan je za projektiranje detaljnih kalupa. Računalne simulacije zatim optimiziraju sustave ulijevanja i uspona. To osigurava nesmetan protok materijala i ravnomjerno hlađenje kako bi se smanjili nedostaci poput poroznosti i skupljanja. Ključni izazov u lijevanju složenih geometrija dobivenih investicijskim lijevanjem je protok materijala i skrućivanje. To može dovesti do nedostataka poput poroznosti i pogrešnog protoka. Računalne simulacije i optimizirani sustavi ulijevanja rješavaju to, što rezultira ravnomjernim protokom materijala i skrućivanjem.
Odabir materijala za dizajn
Odabir pravog materijala ključan je za uspjeh dijela. Izravno utječe na performanse i trajnost dijela. Prilikom odabira materijala morate uzeti u obzir nekoliko ključnih čimbenika:
- Mehanička svojstvaOvo je ključno za performanse. Razmislite o čvrstoći, tvrdoći i duktilnosti.
- Otpornost na koroziju i toplinu: Ovo je ključno za trajnost, posebno u specifičnim okruženjima.
- Razmatranja težineTežina materijala utječe na cjelokupni dizajn proizvoda i način njegovog funkcioniranja.
- Obradivost i završna obrada površineOvi čimbenici utječu na obradu nakon lijevanja i konačni izgled dijela.
- Cijena i dostupnostOvo su praktična razmatranja za proizvodnju i upravljanje lancem opskrbe.
Trebali biste rano definirati zahtjeve za performanse. Ovo proaktivno planiranje pomaže pri odabiru materijala. Uvijek se konzultirajte sa stručnjacima za ljevaonice. Oni nude specijalizirano znanje. Razmotrite i alternativne legure. To vam pomaže istražiti mogućnosti za optimalne performanse i troškove. Optimizirajte svoj dizajn za učinkovitost materijala. To smanjuje otpad i poboljšava isplativost. Konačno, uračunajte i obradu nakon lijevanja. Uzmite u obzir sve sljedeće korake proizvodnje.
Odabir prave legure uvelike ovisi o radnom okruženju. Čimbenici poput visoke temperature, visokog trošenja ili korozivnih uvjeta (poput slane vode) izravno utječu na odabir materijala. Na primjer, proizvođači koriste nikal-aluminij broncu za brodske pogonske sustave. Nudi čvrstoću i otpornost na korozivnu slanu vodu. Metalurzi igraju ključnu ulogu. Oni pomažu kupcima u odabiru legura koje najbolje podnose ove specifične okolišne izazove.
Lijevanje pod pritiskom nudi širi raspon legura u usporedbi s tlačnim lijevanjem. To uključuje i željezne i obojene metale. Ova svestranost omogućuje upotrebu legura koje bi mogle biti teške za strojnu obradu, proširujući mogućnosti dizajna.
Kontrola kvalitete u lijevanju uzorkom
Kontrola kvalitete je iznimno važna u lijevanje ulaganjemOsigurava da svaki dio zadovoljava stroge standarde. Ova pažljiva provjera odvija se tijekom cijelog procesa, od početka do kraja.
Provjere kvalitete tijekom procesa
Tijekom proizvodnje, proizvođači provode mnoge provjere. Uvijek provode vizualne preglede kako bi uočili površinske nedostatke poput pukotina ili rupe za zrak. To im pomaže da rano otkriju probleme. Također testiraju uzorke rastaljenog metala spektrometrom kako bi potvrdili da kemijski sastav ispunjava specifikacije. Za mehanička svojstva provode ispitivanja tvrdoće za otpornost na habanje i ispitivanja vlačnosti kako bi provjerili čvrstoću. Kako bi osigurali da dijelovi savršeno pristaju, koriste alate poput CMM-ova za dimenzijsku inspekciju. Nerazorna ispitivanja, poput inspekcije penetrantom boje (DPI), pronalaze sitne površinske nedostatke bez oštećenja dijela. Za određene komponente provode statičko balansiranje, ravnanje i ispitivanje curenja. Napredni alati poput 2D i 3D rendgenskih rješenja također pomažu u otkrivanju unutarnjih nedostataka poput rupa ili pukotina.
Metode inspekcije nakon lijevanja
Nakon lijevanja, dijelovi prolaze kroz dodatne inspekcije. Metode nerazornih ispitivanja (NDT) uobičajene su jer ne oštećuju dio. To uključuje vizualne provjere, dimenzijska mjerenja i ispitivanje tekućinskom penetracijom (LPT) za površinske pukotine. Ispitivanje magnetskim česticama (MPT) pronalazi nedostatke u magnetskim materijalima, dok ultrazvučno ispitivanje (UT) koristi zvučne valove za lociranje unutarnjih nedostataka. Radiografsko ispitivanje (RT) daje "unutrašnji pogled" rendgenskim zrakama. Ponekad se koriste destruktivna ispitivanja. To uključuje lomljenje nekoliko dijelova kako bi se izmjerila vlačna čvrstoća ili ispitala mikrostruktura metalografskim pregledom. Kemijska analiza također potvrđuje točan sastav legure.
Industrijski standardi i certifikati
Ispunjavanje industrijskih standarda i dobivanje certifikata ključno je. Ovi standardi osiguravaju da su dijelovi sigurni, pouzdani i da rade kako se očekuje. Certifikati pokazuju da proizvođač slijedi najbolje prakse i dosljedno proizvodi visokokvalitetne odljevke. To gradi povjerenje s kupcima i otvara vrata zahtjevnim industrijama poput zrakoplovne i medicinske.
Budući trendovi u lijevanju metala metodom prešanja
The industrija lijevanja u industriju stalno se razvija. Nove tehnologije i metode oblikuju njegovu budućnost. Ovi napredci obećavaju još veću preciznost, učinkovitost i održivost.
Integracija automatizacije i robotike
Robotika transformira lijevanje metala. Rješava problem nedostatka radne snage i povećava produktivnost. Roboti poboljšavaju konzistenciju kalupa i nude veću fleksibilnost. Također oslobađaju zaposlenike za složenije zadatke. Robotske ćelije za uranjanje, na primjer, rukuju teškim podizanjem i prijenosom uzoraka. To automatizira proces izrade ljuski. Roboti također sastavljaju voštane uzorke u "drveće". Uklanjaju ljuske vodenim mlazovima i odvajaju pojedinačne dijelove. Robotski sustavi čak uklanjaju neravnine i poliraju odljevke. Koriste sustave vida za osiguranje kvalitete, posebno za dijelove zrakoplovstva. Nove robotske ruke i nadograđeni SCADA sustavi povećavaju točnost, učinkovitost i sigurnost. Također nude fleksibilnost za budući rast.
Napredni razvoj materijala
Znanost o materijalima revolucionira lijevanje preciznim lijevanjem. Stvara nove legure za dijelove više kvalitete. Ti su dijelovi robusniji, lakši i izdržljiviji. Visokoučinkoviti metali nude poboljšana mehanička svojstva. Također su otporni na koroziju i podnose visoke temperature. Ovi materijali ključni su za zrakoplovnu, automobilsku i medicinsku industriju. Poboljšanja keramičkih ljuski također transformiraju proces. Nove formulacije povećavaju čvrstoću i stabilnost. To smanjuje nedostatke i povećava kvalitetu odljevaka. Jače keramičke ljuske omogućuju lijevanje većih metalnih masa. Također omogućuju više uzoraka po uljevniku, poboljšavajući ekonomičnost.
Digitalna simulacija i izrada prototipova
Digitalni alati mijenjaju dizajn i proizvodnju lijevanih materijala. Softver poput ProCAST-a simulira procese lijevanja s visokom točnošću. Predviđa punjenje kalupa, skrućivanje i mikrostrukture. To pomaže inženjerima da rano vizualiziraju učinke dizajna zatvaranja. Također smanjuje troškove proizvodnje i skraćuje vrijeme isporuke. Virtualna izrada prototipa omogućuje mnoge digitalne iteracije prije fizičke proizvodnje. To potiče kreativnost i smanjuje skupe kvarove. Aditivna proizvodnja ili 3D printanje također gradi uzorke sa složenim, šupljim strukturama. To smanjuje troškove alata i ubrzava proizvodnju.
Održive proizvodne prakse
Sektor lijevanja investicijskim postupcima usvaja održivije prakse. Tvrtke poput Alcoa Corporation ulažu u smanjenje otpada i potrošnje energije. Optimiziraju materijale keramičkih ljuski za brže sušenje. To smanjuje vrijeme isporuke. Također poboljšavaju učinkovitost sušenja ljuski boljom opremom. Maksimiziranje učinkovitosti taljenja metala koristi najnovije indukcijske peći. Automatizacija sastavljanja voštanih modela smanjuje otpad i sekundarnu obradu. Povećani napori recikliranja oporavljaju vosak za modele i materijal keramičkih ljuski. Ušteda vode koristi sustave recikliranja. Tvrtke također mjere i upravljaju emisijama. Mnoge posluju prema standardu upravljanja okolišem ISO 14001.
Lijevanje tehnologijom investicijskog lijevanja stvara precizne, složene metalne dijelove. Nudi izvrsnu točnost i radi s mnogim materijalima. Razumijevanje prednosti i nedostataka lijevanja tehnologijom investicijskog lijevanja pomaže proizvođačima. Ova metoda ostaje vitalna za kritične industrije. Moderni napredak poput 3D ispisa i automatizacije osigurava njezinu budućnost u naprednoj proizvodnji.
Često postavljana pitanja
Koja je glavna prednost lijevanja ulaganjem?
Lijevanje ulaganjem stvara složene metalne dijelove s visokom preciznošću. Nudi izvrsnu površinsku obradu i dimenzijsku točnost. To smanjuje potrebu za dodatnom strojnom obradom.
Koji se materijali mogu koristiti za lijevanje ulaganjem?
Lijevanje postupkom prerade može se koristiti s mnogim materijalima. Koristi se željezne legure poput čelik i željezo. Također obrađuje obojene legure poput aluminija i titana. Lijevaju se i specijalne superlegure.
Je li lijevanje uzorkom skup proces?
Lijevanje metalom može biti skuplje od drugih metoda. Uključuje mnogo koraka i specijaliziranu opremu. Međutim, često štedi novac na naknadnoj obradi složenih dijelova.