


Mastering Investasi Casting A Desain Lengkep jeung Buku Panduan Produksi
Investasi Casting nyaéta prosés manufaktur anu tepat anu nyiptakeun logam anu rumitProduk. Metoda ieu mangrupakeun cornerstone manufaktur modern, dipikawanoh pikeun komponén kualitas luhur. Pasar global pikeun casting investasi ieu hargana dina USD 17.17 milyar dina 2024. Para ahli proyek a 4.6% sanyawa Laju Pertumbuhan Taunan ngaliwatan 2029. Ngarti kana kaunggulan casting investasi jeung kalemahan mantuan loba Industri. Kanggo inpo nu leuwih lengkep, taros Kami.
Takeaways konci
- Investasi casting ngajadikeun bagian logam kompléks kalawan precision tinggi. Ieu nawiskeun finish permukaan alus teuing jeung akurasi dimensi.
- Prosésna ngalibatkeun sababaraha léngkah, ti pola lilin nepi ka pagawean ahir. Éta ngagunakeun rupa-rupa bahan, kalebet baja, alumunium, sareng paduan khusus.
- Metoda ieu penting pikeun industri sapertos aerospace, médis, sareng otomotif. Eta mantuan nyieun komponén kuat tur lengkep.
Prosés Casting Investasi: Lengkah-demi-Lengkah
Casting investasi mangrupikeun perjalanan anu pikaresepeunnu transforms lilin kana Bagian Metal Precision. Prosés multi-tahap ieu merlukeun perhatian ati kana detil dina unggal hambalan. Hayu urang ngajajah unggal tahap.
Nyiptakeun Pola Lilin
Perjalanan dimimitian ku nyiptakeun pola lilin, réplika anu pas tina bagian logam ahir. Pabrikan nganggo sababaraha metode pikeun ngahontal ieu. Hiji pendekatan umum nyaéta molding suntik, dimana aranjeunna ngalembereh lilin jeung ngompa kana rongga kapang. Proses ieu sami sareng cetakan suntik plastik tapi nganggo suhu sareng tekanan anu langkung handap. Hal ieu ngamungkinkeun pikeun mesin leutik tur molds kirang mantap.
Métode séjén ogé aya. Contona, dina métode palapis ngalibatkeun tuang lilin kana kapang jeung swishing eta sabudeureun. Ieu nyiptakeun lapisan anu rata, biasana kira-kira 3 mm kandel. Aranjeunna ngulang prosés ieu dugi pola ngahontal ketebalan nu dipikahoyong. Alternatipna, nu métode eusian padet lengkep ngeusi kapang jeung lilin molten, sahingga pikeun niiskeun kana objék padet. Pikeun karya seni anu unik, seniman tiasa ngukir pola langsung ti blok lilin. Nalika nyieun sababaraha patung artistik, aranjeunna mindeng nyieun kapang silicone ti patung aslina. Teras, aranjeunna nyuntik atanapi tuang lilin kana kapang ieu. Téhnik modern ogé ngawengku percetakan 3D, nu ngahasilkeun pola langsung ti model CAD. Aranjeunna mindeng ngagunakeun Stereolithography (SLA) basis résin atawa printer DLP pikeun resolusi luhur, atawa filamén PLA pikeun akurasi kirang kritis.
Ngarakit Tangkal Lilin
Sakali maranéhna nyieun pola lilin individu, lengkah saterusna nyaeta keur ngumpul kana "tangkal lilin". Struktur kawas tangkal ieu ngamungkinkeun pikeun sababaraha bagian matak sakaligus. Pagawe nganggo alat anu dipanaskeun pikeun ngahijikeun pola lilin anu aman ka pelari lilin sentral, nyegah misalignment sareng mastikeun aliran logam. kantétan aman Ieu krusial.
Pabrikan nuturkeun prakték pangsaéna pikeun rakitan ieu. Aranjeunna sacara visual mariksa sadaya model lilin pikeun mastikeun aranjeunna minuhan kualifikasi. Aranjeunna milih hiji flask baja ukuran appropriately sarta tipe runner dumasar kana Prosés Casting jeung peraturan teknis. Saatos pariksa runner lilin, aranjeunna ngagantelkeun tangkal kana papan nganggo cangkir tuang. Aranjeunna teras masang piring panutup anu dibersihkeun dina cangkir gerbang tina runner lilin anu mumpuni, mastikeun éta mulus sareng mulus. Hiji beusi soldering listrik mantuan rarata sagala sela. Maranehna ngagunakeun lilin beungkeutan atawa hiji beusi soldering listrik pikeun pageuh tur rapih weld kapang lilin ka runner nurutkeun peraturan teknis. Tungtungna, aranjeunna nandaan modul lilin dirakit kalawan tanda idéntifikasi dumasar kana bahan logam dieusian sarta nyieun fillet lilin sabudeureun dasar flask pikeun ngégél dina moyok. Sateuacan ngirimkeunana pikeun ngumbah kapang, aranjeunna nganggo hawa anu dikomprés pikeun ngaleungitkeun chip lilin.
💡 Tip: Salawasna mastikeun las tina kapang lilin na runner téh teguh tur mulus. Sadaya pola lilin anu dilas dina kelompok modul lilin anu sami kedah tina bahan anu sami. Ogé, kerok kaluar sagala titik-titik lilin dina kapang lilin.
Gedong Keramik Cangkang
Kalayan tangkal lilin siap, tahap salajengna ngalibatkeun ngawangun cangkang keramik di sabudeureun éta. cangkang ieu bakal jadi kapang pikeun logam molten. Pagawe dip tangkal lilin kana slurry keramik, nu mangrupakeun campuran silika sisikian rupa, cai, jeung agén mengikat. Sanggeus dicelup, aranjeunna nutupan tangkal ku keusik halus atanapi stucco. Aranjeunna ngulang prosés dipping na stuccoing ieu sababaraha kali, sahingga unggal lapisan nepi ka garing. Ieu ngawangun cangkang keramik anu kuat, multi-layered sabudeureun pola lilin. Bahan umum pikeun cangkang ieu kalebet slurry keramik sareng keusik atanapi stucco, sering nganggo keusik silika sareng kadang résin fénolik.
Déwaxing kapang
Sakali cangkang keramik geus réngsé sarta garing, nya éta waktu nyabut lilin. Proses ieu, katelah dewaxing, nyiptakeun rongga kerung di jero cangkang keramik, siap pikeun logam. Metodeu anu paling umum nyaéta autoclaving, atawa dewaxing uap. Téhnik ieu ngagunakeun uap pikeun gancang mindahkeun panas kana lilin, ngabalukarkeun éta ngalembereh tur ngalegaan. Lilin nu dilebur mindeng bisa direklamasi, sarta metoda ieu ngahasilkeun gas polusi pangsaeutikna dibandingkeun pilihan séjén. Uap nembus cangkang, ngalebur lilin, anu teras nembus kana jas perdana, ngaleungitkeun penumpukan tekanan. Sababaraha foundries ogé ngagunakeun flash firing, sanajan dewaxing uap leuwih kaprah.
Metal Tuang sarta Solidification
Saatos dewaxing, kapang keramik ieu preheated ka suhu luhur. Preheating Ieu mantuan nyegah shock termal nalika logam molten asup tur ensures keusikan ditangtoskeun tina rinci intricate. Lajeng, pagawe tuang logam molten kana kapang keramik panas. Logam ngeusian rongga anu ditinggalkeun ku pola lilin.
Ngadalikeun parameter kritis dina tahap ieu penting pisan pikeun kualitas produk ahir. Parameter ieu kalebet suhu tuang, suhu cangkang, laju pendinginan, sareng médan aliran ngeusian. Pola aliran logam molten nalika ngeusian kapang sacara signifikan mangaruhan médan suhu lokal sareng formasi sisikian anu salajengna. Salaku conto, keusikan dua arah sakaligus ngaminimalkeun gradién termal sareng ngamajukeun séréal equiaxed anu langkung saé, langkung seragam. Nurunkeun suhu tuang (contona, nepi ka 1430 °C) digabungkeun jeung ngurangan suhu cangkang (600-800 °C) ningkatkeun nukleasi jeung ngaronjatkeun kaseragaman gandum di wewengkon tembok ipis. Laju cooling luhur ogé nyaring struktur sisikian ku cara ningkatkeun undercooling sarta ngawatesan tumuwuhna sisikian. Suhu tuang sareng cangkang sacara positif pakait sareng ukuran sisikian, kalayan suhu cangkang gaduh pangaruh anu langkung signifikan. Pikeun struktur gandum anu halus sareng homogen, suhu tuang anu langkung handap disarankeun dina suhu cangkang anu handap. Sabalikna, dina suhu cangkang anu luhur, paningkatan sedeng dina suhu tuang tiasa ningkatkeun nukleasi hétérogén, nyababkeun séréal anu rada kasar tapi distribusina langkung seragam. Cooling gancang leuwih éféktif batan cooling slow dina promosi nukleasi seragam dina wewengkon témbok ipis.
Lengser cangkang jeung Bagian Separation
Sakali logam solidifies sarta cools, cangkang keramik perlu dipiceun pikeun nembongkeun bagian matak. Métode tradisional pikeun ngaleungitkeun cangkang tuang investasi, sering disebut 'sambel-out,' tiasa panjang, kotor, bahaya, sareng mahal. Téhnik ieu kalebet sandblasting, geter mékanis, sareng mandi caustic. Kasusah panyabutan utamana diucapkeun lamun bagian boga liang buta atawa cavities leutik dimana keramik dina kaayaan komprési alatan koefisien ékspansi termal béda tina logam jeung keramik.
Nanging, téknik modéren nawiskeun solusi anu langkung éfisién. Sistem waterjet tekanan tinggi otomatis efektif pisan pikeun ngaleungitkeun cangkang sareng teras keramik. Metoda ieu tiasa ngalakukeun cangkang knock-out sareng ngaleupaskeun inti dina hiji operasi. Ieu preserves fitur rapuh dina tembok ipis atawa edges seukeut tanpa ngaruksakkeun bahan dasar. Pendekatan ieu ngaleungitkeun kabutuhan bahan kimia sareng runtah beracun, ningkatkeun produktivitas, sareng nawiskeun prosés anu aman sareng tiasa diulang. Produktip pisan, ngaleungitkeun 99.9% atanapi langkung cangkang, sareng ramah lingkungan, ngirangan tingkat bising sareng ngaleungitkeun operasi manual anu bahaya.
Saatos ngaleupaskeun cangkang, beberesih keusik manual ngaleungitkeun partikel keramik sésa. Shot blasting lajeng tuntas cleanses tur smooths surfaces casting, mastikeun aranjeunna bébas tina najis. Tungtungna, produk tuang individu anu dipisahkeun tina sistem gating tangkal-kawas ngagunakeun motong plasma, dipilih pikeun precision sarta pangabisa pikeun nanganan wangun kompléks jeung syarat kualitas luhur. Pikeun castings non-ferrous, nu rapuh, beberesih ilaharna dipigawé ku cai atawa keusik blasting, sakumaha blast shot agrésif jeung beberesih vibratory ditangtayungan pikeun baja jeung castings alloy suhu luhur.
Operasi pagawean ahir
Bagian matak ayeuna logam, tapi aranjeunna mindeng merlukeun pagawean salajengna pikeun minuhan sarat husus. Operasi ieu ningkatkeun penampilan bagian, akurasi diménsi, sareng kinerja.
Operasi pagawean umum ngawengku:
- Stainless Steel Shot Blast: Prosés mékanis ieu ngagunakeun média abrasive pikeun miceun skala jeung ngahontal finish visual seragam. Éta langkung gancang tibatan ngagosok atanapi fettling pikeun ngaleungitkeun lampu kilat atanapi gerbang.
- Acar & Pasif: Utamina pikeun stainless steel, perlakuan kimia asam ieu ngaleungitkeun rereged, skala, atawa discoloration. Éta ngabentuk panghalang pasip pikeun ngirangan réaktivitas kimia sareng nyegah karat ku cara ngaleungitkeun ferrite.
- Éléktropolishing: Metoda ieu ngaleungitkeun lapisan ipis tina permukaan logam, ningkatkeun kualitas permukaan dugi ka 50% sareng 30 kali langkung éfisién tibatan polishing mékanis. Pabrikan biasana ngagunakeun éta pikeun stainless steel, kuningan, baja karbon, tambaga, sareng alloy nikel.
- Kaca Bead Blast: Ieu nyadiakeun seragam, non-arah satin-kawas finish maké-tekanan tinggi blasting kalawan media bead kaca silikat, tanpa nyoplokkeun bahan tina beungeut casting.
- E-Odds: Hiji palapis cet electrophoretically dilarapkeun, E-Cote ekonomis jeung nyadiakeun unggulan, sinyalna tahan korosi. Ieu lumaku pikeun sagala logam conductive listrik kawas aluminium, séng, kuningan, jeung baja.
- Lampu Aluminium Oksida: Sarupa jeung blast shot stainless steel, tapi ngagunakeun leuwih abrasive, média keusik-kawas. Ieu nyababkeun sakedik partikel pecah sareng tingkat lebu langkung handap. Eusi low-beusi na nyegah karat, nawiskeun cara ongkos-éféktif pikeun ngahontal finish seragam.
- Bubuk palapis / lukisan: Lapisan ieu ngabentuk kulit dina tuang nalika dipanaskeun. Éta biaya-éféktif, ramah lingkungan, tangguh, sarta ngahasilkeun finish kualitas luhur tahan ka dampak, Uap, bahan kimia, lampu UV, sarta maké jeung cimata. Ieu sadia dina rupa kelir sarta textures.
Léngkah-léngkah ngabéréskeun ieu mastikeun bagian-bagian tuang investasi nyumponan standar pangluhurna pikeun aplikasi anu dimaksudkeun.
Investasi Casting Kaunggulan jeung kalemahan
Ngartos wengkuan pinuh tina casting investasi hartina nempo duanana kaunggulan na kelemahan. Ieu ngabantosan produsén mutuskeun naha éta mangrupikeun prosés anu pas pikeun kabutuhan khususna. Hayu urang ngajajah konci investasi casting kaunggulan jeung kalemahan.
Mangpaat konci Investasi Casting
Casting investasi nawiskeun seueur kauntungan anu penting. Éta unggul dina ngahasilkeun bagian kalayan géométri rumit sareng detil rumit anu teu tiasa dicapai ku metode manufaktur sanés. Pabrikan sering milih prosés ieu pikeun permukaan permukaan anu saé, anu ngirangan kabutuhan post-machining éksténsif. Ogé nyadiakeun akurasi diménsi tinggi, hartina bagian ahir raket cocog spésifikasi desain. Saterusna, casting investasi jalan kalawan rupa-rupa logam, kaasup rupa ferrous, non-ferrous, sarta alloy husus. Versatility ieu ngajadikeun eta cocog pikeun rupa-rupa industri jeung aplikasi.
Poténsi Watesan Pertimbangkeun
Bari casting investasi nawarkeun loba mangpaat, eta oge boga sababaraha drawbacks. Hiji pertimbangan utama nyaéta biaya anu langkung luhur. Téhnik ieu ngalibatkeun sababaraha prosés pajeulit, sahingga leuwih mahal batan métode kawas casting paeh atawa tuang keusik. Investasi awal pikeun alat-alat khusus sareng bahan mahal ogé nyumbang kana biaya ieu. Watesan sanésna nyaéta siklus produksi anu langkung panjang. Manufaktur kapang kompléks jeung prosés casting multi-hambalan hartina butuh leuwih waktos pikeun ngahasilkeun bagian.
Syarat desain ogé cukup luhur. Desain bagian kudu husus nyaluyukeun pangabutuh casting investasi; desain anu teu leres tiasa ngakibatkeun gagal produksi. The molds sorangan boga durability kawates, merlukeun ngagantian periodik. Tungtungna, casting investasi boga watesan ukuran. Teu idéal pikeun bagian anu kacida gedéna, sakumaha komponén leuwih 75 pon mindeng hadé cocog pikeun métode séjén. Cangkang ogé gaduh larangan ukuran minimum pikeun fitur sapertos ketebalan témbok sareng jero liang. Ieu investasi casting kaunggulan jeung kalemahan Éta krusial pikeun nyieun kaputusan manufaktur informed.
Bahan pikeun Investasi Casting
Casting investasi dianggo sareng sajumlah ageung logam. Versatility ieu ngamungkinkeun pabrik pikeun milih bahan pangalusna pikeun kaperluan husus bagian urang. Aranjeunna milih bahan dumasar kana faktor sapertos kakuatan, résistansi korosi, sareng syarat suhu.
Paduan beusi
alloy ferrous mangrupakeun logam basis beusi. Éta pisan populer di casting investasi alatan kakuatan maranéhanana jeung ongkos-efektivitas. alloy ieu ngawengku rupa-rupa baja jeung beusi.
| Paduan beusi | Aplikasi Biasa |
|---|---|
| Baja Karbon | Téknik umum, komponén struktural, bagian otomotif |
| Low Galunggung Steel | Gears, shafts, bagian mesin beurat-tugas |
| Beusi sténless | Implants médis, alat-alat ngolah dahareun, hardware laut |
| Pakakas Baja | Alat motong, paeh, kapang |
| Beusi ulet | Komponén otomotif, mesin pertanian |
| Beusi kulawu | Blok mesin, dasar mesin |
Paduan Non-Ferrous
alloy non-ferrous teu ngandung beusi. Aranjeunna nawiskeun sipat unik sapertos beurat torek, konduktivitas anu langkung saé, atanapi résistansi korosi punjul. Conto umum kaasup aluminium, tambaga, jeung alloy titanium. alloy aluminium nyieun bagian struktural lightweight pikeun otomotif tur aerospace. alloy tambaga anu gede pikeun panyambungna listrik sarta plumbing. Aloi titanium nawiskeun rasio kakuatan-ka-beurat anu saé sareng résistansi korosi pikeun implan médis sareng aerospace.
Spésialisasi sareng Bahan-Kinerja Luhur
Pikeun lingkungan nungtut, casting investasi ngagunakeun husus sarta-kinerja tinggi bahan. alloy ieu tahan suhu ekstrim jeung kaayaan corrosive. Superalloys, contona, penting pisan pikeun mesin jet sareng turbin gas industri. Aranjeunna nawiskeun sipat mékanis anu luar biasa, stabilitas termal, sareng résistansi kana oksidasi.
alloy kobalt nyadiakeun kakuatan dina suhu luhur sarta nolak maké jeung korosi. Anjeun mendakan aranjeunna dina turbin gas, implan médis, sareng bagian aeroangkasa. alloy nikel ogé unggul dina suhu ekstrim na setélan corrosive. Aranjeunna nunjukkeun résistansi anu luar biasa pikeun oksidasi sareng korosi. HastX nawiskeun résistansi oksidasi anu unggul, sareng alloy Inconel nolak oksidasi sareng korosi dina suhu anu luhur pisan.
| Klasifikasi Bahan | Kelas Bahan |
|---|---|
| Superalloy basis nikel | IN718, IN625, IN713C, Hastelloy X |
| Superalloy basis kobalt | Mar-M-247, Haynes 25, CoCrMo |
| Titanium Alloy | Ti-6Al-4V |
Aplikasi Rupa-rupa Investasi Casting
Investasi casting nyaeta a métode manufaktur serbaguna. Éta nyiptakeun bagian pikeun seueur industri anu béda. Prosés ieu mantuan ngahasilkeun komponén kompléks kalawan precision tinggi. Hayu urang ngajalajah sababaraha daérah konci dimana casting investasi ngajantenkeun bédana ageung.
Aerospace jeung Komponén Pertahanan
Industri aerospace sareng pertahanan ngandelkeun pisan kana casting investasi. Aranjeunna peryogi bagian anu kuat sareng ringan. Salaku conto, pabrik ngagunakeun prosés ieu pikeun komponén senjata api sapertos pemicu bedil, palu, sareng grup pamawa baut. Éta ogé ngahasilkeun avionik kritis sapertos bagian mesin pesawat sareng komponén struktural sapertos bilah turbin sareng dipasang mesin. Anjeun bakal mendakan bagian tuang investasi dina mesin tank sareng transmisi, komponén misil angkatan laut, baling-baling, sareng klep. Malah alat komunikasi jeung alat optik, kawas housings pikeun scopes jeung gear visi wengi, kauntungan tina metoda tepat ieu.
Implants Médis jeung Dental
Casting investasi maénkeun peran penting dina kasehatan. Éta ngahasilkeun seueur implan médis sareng dental. Ieu kalebet alat bedah sapertos scalpels sareng ragaji tulang. Pikeun kaperluan orthopedic, éta nyiptakeun panggantian hip sareng dengkul khusus, implan tulang tonggong, sareng pelat tulang. Implants dental sareng bagian-bagianna ogé asalna tina prosés ieu. Saterusna, éta mantuan nyieun implants craniofacial pikeun bedah rekonstruktif, valves jantung custom, stent, komo implants cochlear pikeun alat dédéngéan.
Bagian Industri Otomotif
Industri otomotif nganggo casting investasi pikeun seueur bagian anu béda. Éta ngabantosan nyiptakeun komponén mesin sapertos sirah silinder, manifold intake, sareng manifold knalpot. Komponén transmisi, sapertos perumahan gear sareng aci, ogé nguntungkeun tina metode ieu. Anjeun tiasa mendakan bagian tuang investasi dina komponén gantung, rem, bahkan potongan hiasan. Pikeun kandaraan listrik (EVs), casting investasi ngahasilkeun housings motor lightweight jeung struktur rojongan batré. Ieu mantuan manjangkeun rentang EV jeung ngurangan pamakéan énérgi ku nyieun ipis, bagian kuat.
Énergi jeung Industrial Equipment
Casting investasi penting pisan pikeun séktor énergi sareng industri. Éta ngahasilkeun bagian awét anu tiasa nahan kaayaan anu parah. Pikirkeun komponén pikeun turbin gas, pompa, jeung klep dipaké dina pembangkit listrik. Éta ogé nyiptakeun bagian pikeun mesin beurat sareng alat industri. Komponén ieu kedah dipercaya sareng tepat, anu dikirimkeun ku casting investasi.
Seni jeung Perhiasan Produksi
Artis jeung jewelers ogé ngagunakeun casting investasi, mindeng disebut metoda "lilin leungit" dina widang ieu. Éta ngamungkinkeun aranjeunna nyiptakeun potongan anu rumit sareng detil. Proses ieu sampurna pikeun ngahasilkeun desain perhiasan rumit, patung, sareng barang-barang artistik anu sanés. Éta ngarebut detil anu saé anu teu tiasa dicocogkeun ku cara sanés, janten paporit pikeun karya artistik anu berkualitas luhur.
Pertimbangan Desain pikeun Investasi Casting

Ngarancang bagian pikeun casting investasi mangrupakeun hambalan krusial. Éta langsung mangaruhan kualitas produk ahir, biaya, sareng kinerja. Insinyur kedah mertimbangkeun aspék unik tina prosés manufaktur ieu ti mimiti. Hayu urang ngajajah pertimbangan desain konci.
Optimizing Bagian Géométri
Casting investasi unggul dina nyiptakeun bentuk anu kompleks, tapi pilihan desain anu pinter ngajantenkeun prosésna langkung saé. Anjeun hoyong prioritas bentuk streamlined, edges rounded, sarta transisi lemes. Ieu ngaronjatkeun kualitas kapang jeung mantuan ngurangan defects. Sanajan casting investasi handles pajeulitna ogé, kesederhanaan dina desain masih bisa ngakibatkeun hasil hadé.
Konsistensi ogé penting pisan. Desain bagian kalayan ketebalan témbok seragam. Ieu nyegah masalah kawas warping atawa titik lemah anu lumangsung nalika cooling henteu rata. Tembok seragam ningkatkeun integritas struktural sareng ngajantenkeun prosés tuang langkung lancar.
Nalika anjeun mendesain bagian, perhatikeun fitur ieu:
- ketebalan témbok jeung uniformity: Inget, bagian ipis niiskeun gancang, sedengkeun bagian kandel bisa ngabalukarkeun shrinkage atanapi porosity.
- Fitur internal sareng bagian kerung: Investasi casting nyaeta gede pikeun nyieun passages internal kompléks nu tangguh mesin disebutkeun.
- Syarat finish permukaan: Pikirkeun kumaha anjeun Orient bagian jeung kualitas beungeut kapang. Faktor ieu konci pikeun finish smoother.
- Draf sudut jeung fillet: Kaasup fitur ieu. Éta ngajantenkeun cangkang keramik langkung kuat sareng ngabantosan nyegah retakan.
- Toleransi: Casting investasi bisa ngahontal tolerances dimensi ketat, utamana lamun rencana pikeun sababaraha machining pos-tuang.
- kolaborasi mimiti: Gawé jeung pabrik mimiti. Ieu ngabantosan anjeun ngaoptimalkeun desain, ngirangan biaya, sareng ningkatkeun kinerja.
Ieu sababaraha fitur desain optimal pikeun tuang:
| Fitur Desain | Casting Optimal |
|---|---|
| Radii juru | 3.0-6.0mm (0.12-0.24") |
| Draf Sudut | 1-2 ° minimum |
| Ketebalan Tembok | Saragam pikaresep |
| Undercuts | Dihindari nalika mungkin |
Kadang, anjeun tiasa nganggo pendekatan dua desain. Anjeun nyieun desain misah pikeun prototyping jeung produksi. Desain prototipe museurkeun kana fitur machinability kawas juru seukeut, sudut draf minimal, sarta tolerances ketat pikeun nguji gancang. Desain produksi lajeng ngasupkeun fitur ramah casting kayaning sudut draf luyu, radii berehan, sarta ketebalan témbok dioptimalkeun. Ieu mantuan Anjeun nyimpen duit pikeun produksi komérsial.
Ketebalan Tembok sareng Desain Fitur
Ketebalan témbok mangrupikeun unsur desain anu kritis. Mangaruhan kumaha logam ngalir, cools, sarta solidifies. Sacara umum, ketebalan témbok dianggo pangalusna antara 0,060 nepi ka 0,250 inci (1,5 nepi ka 6 mm). Tapi, ketebalan témbok tiasa langkung ipis atanapi langkung kandel gumantung kana alloy anu anjeun anggo sareng desain khusus.
Tembok ipis biasana kirang ti 3/16 "(4,8 mm). Spesialis terampil malah tiasa ngahontal témbok ipis 0,040" (1mm) dina sababaraha kasus. A target leuwih praktis pikeun ketebalan témbok téh mindeng 0,080 "(2mm). The ketebalan témbok minimum baku pikeun casting investasi ilaharna ragrag antara 0,040 "jeung 0,080". Anjeun malah bisa ngahontal ketebalan témbok sakumaha low sakumaha 0,020 "di wewengkon leutik. Inget, ketebalan témbok sakabéh gumantung kana alloy jeung ukuran aréa permukaan.
Ngahontal Akurasi Diménsi sareng Selesai Permukaan
Ngahontal akurasi diménsi anu luhur sareng permukaan permukaan anu unggul mangrupikeun ciri tina tuang investasi. Sababaraha strategi sareng bahan canggih ngabantosan produsén ngahontal tujuan ieu.
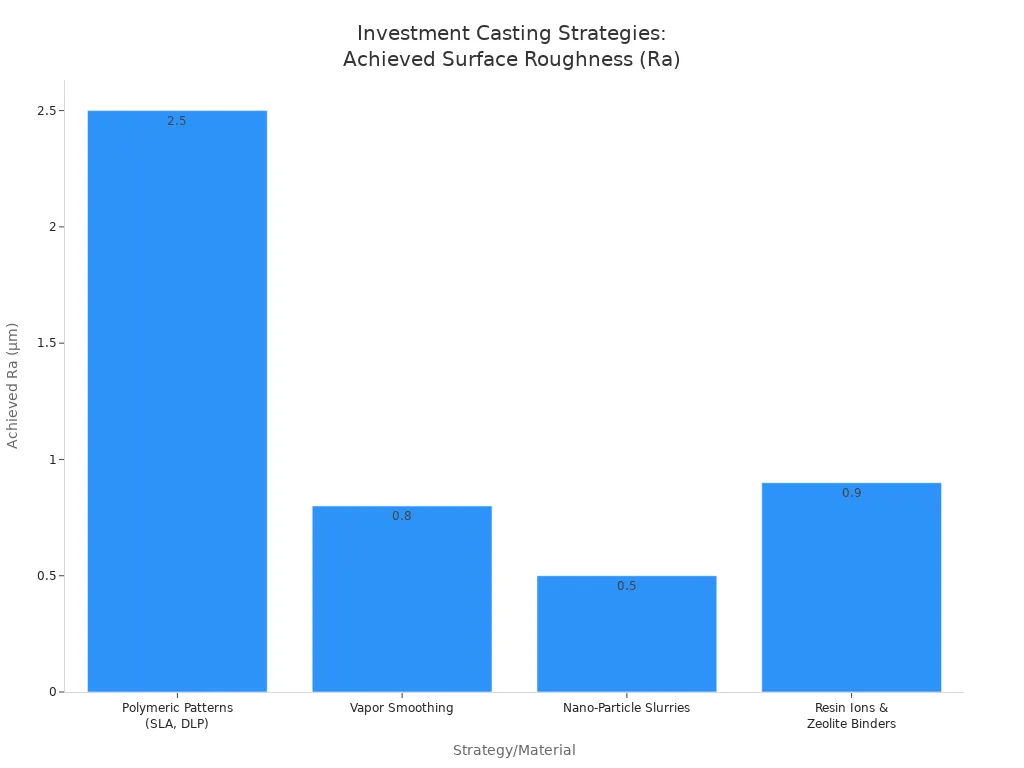
Pola polimérik, didamel nganggo téknologi sapertos SLA (Stereolithography) sareng DLP, nawiskeun titik awal anu saé. Pola ieu tiasa gaduh ketebalan lapisan sakitar 25 µm, hasilna kasarna permukaan anu dicitak (Ra) 1.2–2.5 µm. Uap smoothing, ngagunakeun zat kawas IPA atawa acetone, salajengna bisa ngurangan ieu kira 0,8 µm saméméh shelling. Ieu ogé ngurangan kabutuhan sababaraha jas stucco.
Slurries nano-partikel, nu mangrupakeun sol keramik jeung partikel leutik 20 nm, nyieun lapisan primér ultra-halus. Éta tiasa ngahontal Ra awal 0.3–0.5 µm dina pola. Ion résin sareng pengikat zeolit ogé nyumbang kana kakuatan héjo anu langkung saé, langkung sakedik rongga, sareng ngaminimalkeun micro-pitting, ngarah kana Ra as-cast 0,6–0,9 µm dina superalloys.
cangkang robotic dipping persis ngadalikeun slurry waktu cicing jeung ketebalan stucco, mantuan ngahontal kontrol dimensi ± 0,05 mm. stasiun tuang otomatis akurat méteran ngalembereh superheat jeung laju aliran, ngajaga hawa dina ± 1 °C jeung laju aliran dina ± 0,05 m / s. Saatos casting, panyabutan cangkang ultrasonik ensures cangkang knockout konsisten tur panyabutan refractory, hasilna Ra reproducible ± 0,1 µm.
Ieu ngabandingkeun kakasaran permukaan anu dihontal nganggo strategi anu béda:
Alat komputasi canggih ogé maénkeun peran anu ageung. Computational Fluid Dynamics (CFD) model aliran logam lebur. Éta ngaramalkeun zona réoksidasi, anu sering pakait sareng cacad permukaan lokal. Modeling Thermal-Solidification prédiksi laju cooling lokal sarta nangtukeun titik panas dimana enlargement sisikian bisa ngaruksak beungeut cai. Umpan Balik Kembar Digital ngagunakeun data sénsor sacara real-time-sapertos suhu cangkang, laju tuang, sareng suasana tungku-kalayan algoritma prediksi. Ieu ngamungkinkeun pikeun pangaluyuan otomatis, ngajaga Ra dina ± 0,1 µm.
Nalika nganggo Stereolithography (SLA) pikeun pola, parameter khusus ngaoptimalkeun hasil. Pikeun kasarna permukaan, setélan optimal kalebet ketebalan lapisan 0,025 mm, sudut ngawangun 0 °, indéks dénsitas dukungan 1,0, sareng orientasi paralel sareng dasar hareup. Pikeun akurasi diménsi bagian matak, parameter SLA optimal nyaéta ketebalan lapisan 0,05 mm, sudut ngawangun 45 °, indéks dénsitas rojongan 0,8, sarta orientasi diagonal ka base model hareup. Sudut ngawangun mangrupikeun faktor anu paling penting anu mangaruhan kakasaran permukaan, dituturkeun ku ketebalan lapisan.
Gating na Risering Stratégi
Sistem gating sareng naékna penting pisan pikeun casting investasi anu suksés. Aranjeunna mastikeun logam molten ngalir leres tur solidifies tanpa cacad.
Gerbang casting investasi biasana leutik, ipis, sareng nyambungkeun runner ka rohangan bagian. Lokasi tepatna penting pisan. Ieu nyegah kaayaan nu teu tenang, eusian lengkep, atawa titik panas. Produsén posisi Gerbang pikeun mastikeun asupna logam lemes komo molten kana rongga nu. Éta ogé ngawenangkeun risers eupan éféktif bagian solidifying. Saringan keramik sering diintegrasikeun kana sistem gating, panginten dina cangkir tuang atanapi sprue. saringan ieu bubu inclusions non-logam, slag, atawa dross, nyegah defects dina bagian ahir. panempatan Filter dioptimalkeun pikeun ngajaga aliran logam éféktif.
Bagian géométri jeung ukuran signifikan pangaruh gating na risering. Bagian kompléks kalawan struktur internal intricate, varying ketebalan témbok, atawa detil rupa merlukeun sistem gating canggih. Tembok ipis peryogi ngeusian anu gancang, konsisten, sedengkeun bagian kandel nyéépkeun tuangeun anu nyukupan tina risers. Bagian anu langkung ageung peryogi gating anu langkung luas sareng langkung seueur atanapi langkung ageung.
Jinis alloy ogé penting. alloy béda boga ciri solidification béda, fluidity, titik lebur, sarta réaktivitas. Sipat-sipat ieu mangaruhan pisan kana laju eusian anu diperyogikeun, ukuran riser sareng panempatan, sareng strategi solidifikasi arah sadayana. Contona, logam kacida cair bisa ngidinan pikeun Gerbang leutik, bari logam kirang cairan merlukeun saluran lega.
Risers kudu ditempatkeun dina thickest atawa panungtungan-to-solidify bagian tina casting nu. Wewengkon ieu paling rentan kana defects shrinkage. Hiji jalur kabuka sarta langsung pikeun aliran logam molten ti riser mun casting nu penting. Anjeun kedah ngahindarkeun konstriksi anu tiasa padet sateuacanna. Risers kudu diposisikan pikeun pituduh hareup solidification, nyegah bintik panas terasing nu bisa ngakibatkeun voids internal. software simulasi jeung pangaweruh empiris dipaké pikeun tata meticulous, utamana pikeun geometries kompléks merlukeun sababaraha risers.
Anjeun bakal mendakan sababaraha jinis risers:
- Top Risers: Ieu diposisikan langsung dina luhureun casting tur muka ka atmosfir. Aranjeunna nawiskeun kesederhanaan tapi gaduh leungitna panas anu luhur. Pabrikan sering dianggo pikeun langkung sederhana, geometri anu langkung alit dina tuang investasi.
- Risers samping: Tempatna padeukeut jeung casting tur pinuh enclosed dina kapang nu, ieu nyadiakeun efisiensi termal hadé alatan leungitna panas kirang. panempatan fléksibel maranéhanana ngamungkinkeun pikeun deukeutna ka bagian kritis, ngarah kana ngahasilkeun casting hadé. Aranjeunna kaprah dina casting investasi pikeun wangun kompléks.
- Live Risers (Hot Risers): logam molten ngalir ngaliwatan rongga casting kana riser nu. Ieu ensures logam dina riser tetep hottest, maximizing efisiensi dahar.
- Paeh Bangun (Tiis Bangun): Produsén eusian ieu saméméh casting utama. Aranjeunna tiis leuwih gancang ti risers hirup tapi leuwih basajan pikeun kapang jeung eusian. Éta téh dipaké pikeun komponén kalawan dinamika cooling dikawasa atawa geometries basajan.
Sipat termal tina molds cangkang keramik dina casting investasi ngamungkinkeun pikeun risers dioptimalkeun sarta mindeng leutik. Ieu hususna mangpaat pikeun castings leutik tur ipis-walled. Casting géométri, utamana variasi dina ketebalan bagian jeung ayana titik panas terasing, nyata pangaruh kabutuhan riser. Risers kudu strategis disimpen dina bagian thickest. Géométri rumit tiasa ngabutuhkeun risers khusus atanapi pelat chill pikeun mastikeun solidifikasi arah.
Pikeun investasi kompléks geometries matak kawas komponén aerospace (misalna wilah turbin), canggih CAD / software CAM krusial pikeun ngarancang molds lengkep. simulasi komputer lajeng ngaoptimalkeun gating na riser sistem. Ieu ensures aliran bahan lemes jeung cooling seragam pikeun ngaleutikan defects kayaning porosity na shrinkage. Tantangan konci dina casting investasi géométri kompléks nyaéta aliran bahan sareng solidifikasi. Ieu bisa ngakibatkeun defects kawas porosity na misruns. simulasi komputer sarta sistem gating dioptimalkeun alamat ieu, hasilna aliran bahan seragam jeung solidification.
Pamilihan Bahan pikeun Desain
Milih bahan anu leres mangrupikeun dasar pikeun kasuksésan hiji bagian. Éta langsung mangaruhan kumaha bagian éta ngalaksanakeun sareng tahan. Nalika milih bahan, anjeun kedah mertimbangkeun sababaraha faktor konci:
- Sipat mékanis: Ieu penting pisan pikeun kinerja. Pikirkeun kakuatan, karasa, sareng keuletan.
- Korosi sarta Résistansi Panas: Ieu krusial pikeun durability, utamana dina lingkungan husus.
- Pertimbangan beurat: Beurat bahan mangaruhan sakabéh desain produk sareng kumaha fungsina.
- Machinability na Surface finish: Faktor ieu mangaruhan processing pos-casting jeung tampilan ahir bagian.
- Biaya jeung kasadiaan: Ieu mangrupikeun pertimbangan praktis pikeun produksi sareng ngatur ranté pasokan.
Anjeun kudu nangtukeun syarat kinerja mimiti. Perencanaan proaktif ieu ngabantosan milih bahan. Sok konsultasi sareng ahli foundry. Aranjeunna nawiskeun pangaweruh husus. Mertimbangkeun alloy alternatif ogé. Ieu ngabantosan anjeun ngajalajah pilihan pikeun pagelaran sareng biaya anu optimal. Optimalkeun desain anjeun pikeun efisiensi bahan. Ieu ngirangan runtah sareng ningkatkeun éféktivitas biaya. Tungtungna, faktor di processing pos-casting. Akun pikeun sagala léngkah manufaktur salajengna.
Milih alloy katuhu beurat gumantung kana lingkungan operasi. Faktor kayaning panas tinggi, maké tinggi, atawa kaayaan corrosive (kawas cai asin) langsung mangaruhan pilihan bahan. Salaku conto, pabrik nganggo perunggu aluminium nikel pikeun sistem propulsion Angkatan Laut. Ieu nawiskeun kakuatan sarta lalawanan ka cai asin corrosive. Metallurgists maénkeun peran konci. Aranjeunna ngabantosan para nasabah milih alloy anu paling tahan kana tantangan lingkungan khusus ieu.
Casting investasi nawiskeun sajumlah pilihan alloy anu langkung lega dibandingkeun tuang tuang. Ieu kalebet logam ferrous sareng non-ferrous. Versatility ieu ngamungkinkeun pikeun pamakéan alloy nu bisa jadi hésé mesin, ngembangna kamungkinan desain.
Control kualitas dina Investasi Casting
Kontrol kualitas super penting dina casting investasi. Éta mastikeun unggal bagian minuhan standar anu ketat. Pamariksaan ati ieu lumangsung sapanjang sakabéh prosés, ti mimiti nepi ka rengse.
Cék Kualitas Dina Prosés
Salila produksi, pabrik ngalakukeun loba cék. Aranjeunna salawasna ngalakukeun inspeksi visual pikeun titik flaws permukaan kawas retakan atawa liang hawa. Ieu ngabantosan aranjeunna mendakan masalah awal. Éta ogé nguji sampel logam lebur ngagunakeun spéktrométer pikeun mastikeun makeup kimia meets spésifikasi. Pikeun sipat mékanis, aranjeunna ngalakukeun tés karasa pikeun résistansi ngagem sareng tés tensile pikeun mariksa kakuatan. Pikeun mastikeun bagian pas sampurna, aranjeunna ngagunakeun parabot kawas CMMs pikeun inspeksi dimensi. Tés non-destructive, kawas Dye Penetrant Inspection (DPI), manggihan defects permukaan leutik tanpa ngaruksakkeun bagian. Pikeun komponén khusus, aranjeunna ngalaksanakeun kasaimbangan statik, ngalempengkeun, sareng nguji bocor. Alat-alat canggih sapertos solusi sinar-X 2D sareng 3D ogé ngabantosan ngadeteksi cacad internal sapertos bolong atanapi retakan.
Métode Inspection Post-Casting
Saatos tuang, bagian-bagian ngalangkungan langkung seueur pamariksaan. Métode tés non-destructive (NDT) umumna sabab henteu ngarusak bagian. Ieu kalebet cek visual, pangukuran dimensi, sareng Uji Penetrant Cair (LPT) pikeun retakan permukaan. Tés Partikel Magnét (MPT) mendakan cacad dina bahan magnét, sedengkeun Uji Ultrasonik (UT) ngagunakeun gelombang sora pikeun mendakan cacad internal. Tés Radiografik (RT) masihan "view jero" sareng sinar-X. Sakapeung, aranjeunna nganggo tés ngarusak. Ieu ngalibatkeun megatkeun sababaraha bagian pikeun ngukur kakuatan tensile atawa nalungtik mikrostruktur ku pamariksaan metallographic. Analisis kimia ogé mastikeun komposisi pasti tina alloy.
Standar Industri sareng Sertifikasi
Minuhan standar industri sareng kéngingkeun sertifikasi penting pisan. Standar ieu mastikeun bagian anu aman, dipercaya, sareng ngalaksanakeun sakumaha anu diharapkeun. Sertifikasi nunjukkeun yén produsén nuturkeun prakték pangsaéna sareng konsistén ngahasilkeun tuangan kualitas luhur. Ieu ngawangun kapercayaan sareng konsumén sareng muka panto pikeun nungtut industri sapertos aerospace sareng médis.
Tren hareup dina Investasi Casting
The industri casting investasi terus mekar. Téknologi sareng metode énggal ngabentuk masa depan na. Kamajuan ieu ngajanjikeun katepatan, efisiensi, sareng kelestarian anu langkung ageung.
Automasi sareng Integrasi Robotika
Robotics ngarobih casting investasi. Aranjeunna alamat kakurangan tanaga gawé sareng ningkatkeun produktivitas. Robot ningkatkeun konsistensi kapang sareng nawiskeun kalenturan anu langkung ageung. Éta ogé ngabebaskeun karyawan pikeun tugas anu langkung kompleks. Sél dipping robotic, contona, nanganan pola ngangkat sareng mindahkeun beurat. Ieu ngajadikeun otomatis prosés ngawangun cangkang. Robot ogé ngumpul pola lilin kana "tangkal". Aranjeunna miceun cangkang sareng waterjets sareng misahkeun bagian-bagian individu. Sistem robotic malah deburr sareng ngagosok tuang. Aranjeunna nganggo sistem visi pikeun jaminan kualitas, khususna pikeun bagian aerospace. Panangan robot anyar sareng sistem SCADA anu ditingkatkeun ningkatkeun akurasi, efisiensi, sareng kaamanan. Éta ogé nawiskeun kalenturan pikeun kamekaran hareup.
Pangwangunan Bahan canggih
Élmu material ngarevolusikeun casting investasi. Nya nyieun alloy anyar pikeun bagian kualitas luhur. Bagian ieu langkung kuat, langkung hampang, sareng awét. Logam-kinerja luhur nawiskeun sipat mékanis ningkat. Éta ogé nolak korosi sareng toleran suhu anu luhur. Bahan ieu penting pisan pikeun aerospace, otomotif, sareng industri médis. Perbaikan cangkang keramik ogé ngarobih prosésna. Formulasi anyar ningkatkeun kakuatan sareng stabilitas. Ieu ngurangan defects sarta ngaronjatkeun kualitas bagian matak. cangkang keramik kuat ngidinan casting massa logam nu leuwih gede. Éta ogé ngaktifkeun langkung pola per sprue, ngaronjatkeun ékonomi.
Simulasi Digital jeung Prototyping
Alat digital ngarobih desain sareng produksi casting investasi. Parangkat lunak sapertos ProCAST simulasi prosés tuang kalayan akurasi anu luhur. Éta prédiksi ngeusian kapang, solidifikasi, sareng struktur mikro. Ieu ngabantuan insinyur visualize épék design gating mimiti. Éta ogé ngirangan biaya produksi sareng ngirangan waktos kalungguhan. Prototyping virtual ngamungkinkeun loba iterasi digital saméméh manufaktur fisik. Ieu fosters kreativitas sarta ngurangan gagal mahal. Manufaktur aditif, atawa percetakan 3D, ogé ngawangun pola kalawan kompléks, struktur kerung. Ieu ngirangan biaya alat sareng nyepetkeun produksi.
Praktek Manufaktur Sustainable
Sektor casting investasi ngadopsi prakték anu langkung sustainable. Pausahaan kawas Alcoa Corporation investasi dina ngurangan runtah sarta pamakéan énérgi. Aranjeunna ngaoptimalkeun bahan cangkang keramik pikeun drying gancang. Ieu ngurangan kali kalungguhan. Éta ogé ngaronjatkeun efisiensi cangkang drying kalawan parabot hadé. Maksimalkeun efisiensi lebur logam ngagunakeun tungku induksi panganyarna. Automating assembly pola lilin ngurangan besi tua na machining sekundér. Ngaronjatkeun usaha daur ulang pulih pola lilin sareng bahan cangkang keramik. Konservasi cai ngagunakeun sistem daur ulang. Perusahaan ogé ngukur sareng ngatur émisi. Seueur anu beroperasi dina standar Manajemén Lingkungan ISO 14001.
Casting investasi nyiptakeun tepat, bagian logam kompléks. Éta nawiskeun akurasi anu saé sareng tiasa dianggo sareng seueur bahan. Ngartos investasi casting kaunggulan jeung kalemahan mantuan pabrik. Metoda ieu tetep penting pikeun industri kritis. Kamajuan modern sapertos percetakan 3D sareng otomatisasi mastikeun masa depanna dina manufaktur canggih.
FAQ
Naon kaunggulan utama casting investasi?
Investasi casting nyiptakeun bagian logam kompléks kalawan precision tinggi. Ieu nawiskeun finish permukaan alus teuing jeung akurasi dimensi. Ieu ngurangan kabutuhan mesin tambahan.
Bahan naon anu tiasa dianggo pikeun casting investasi?
Casting investasi dianggo sareng seueur bahan. Ieu ngagunakeun alloy ferrous kawas waja jeung beusi. Ogé handles alloy non-ferrous kayaning aluminium sarta titanium. superalloys husus ogé tuang.
Ieu investasi casting hiji prosés mahal?
Casting investasi tiasa langkung mahal tibatan metodeu sanés. Éta ngalibatkeun seueur léngkah sareng alat khusus. Sanajan kitu, eta mindeng ngahemat duit dina pos-machining pikeun bagian kompléks.