


Nắm vững quy trình đúc đầu tư - Sổ tay thiết kế và sản xuất hoàn chỉnh
Đúc đầu tư là một quá trình sản xuất chính xác tạo ra kim loại phức tạpCác sản phẩmPhương pháp này là nền tảng của sản xuất hiện đại, nổi tiếng với các linh kiện chất lượng cao. Thị trường đúc mẫu chảy toàn cầu được định giá 17,17 tỷ đô la Mỹ vào năm 2024. Các chuyên gia dự đoán Tỷ lệ Tăng trưởng Hàng năm kép 4,6% đến năm 2029. Việc hiểu rõ ưu và nhược điểm của đúc mẫu chảy giúp nhiều người Các ngành công nghiệp. Để biết thêm thông tin, liên hệ với chúng tôi.
Những điểm chính
- Đúc đầu tư Sản xuất các chi tiết kim loại phức tạp với độ chính xác cao. Sản phẩm có bề mặt hoàn thiện tuyệt vời và độ chính xác về kích thước.
- Quy trình này bao gồm nhiều bước, từ tạo mẫu sáp đến hoàn thiện cuối cùng. Nó sử dụng nhiều vật liệu khác nhau, bao gồm thép, nhôm và hợp kim đặc biệt.
- Phương pháp này rất quan trọng đối với các ngành công nghiệp như hàng không vũ trụ, y tế và ô tô. Nó giúp tạo ra các linh kiện chắc chắn và chi tiết.
Quy trình đúc mẫu chảy: từng bước
Đúc đầu tư là một hành trình hấp dẫnbiến đổi sáp thành Linh kiện kim loại chính xác. Quy trình nhiều giai đoạn này đòi hỏi sự chú ý tỉ mỉ đến từng chi tiết. Hãy cùng khám phá từng giai đoạn.
Tạo mẫu sáp
Hành trình bắt đầu bằng việc tạo ra một mẫu sáp, một bản sao chính xác của chi tiết kim loại cuối cùng. Các nhà sản xuất sử dụng một số phương pháp để đạt được điều này. Một cách tiếp cận phổ biến là ép phun, nơi họ làm tan chảy sáp và bơm vào khoang khuôn. Quy trình này tương tự như ép phun nhựa nhưng sử dụng nhiệt độ và áp suất thấp hơn. Điều này cho phép sử dụng máy móc nhỏ hơn và khuôn ít chắc chắn hơn.
Ngoài ra còn có các phương pháp khác. Ví dụ, phương pháp phủ bao gồm việc đổ sáp vào khuôn và khuấy đều. Thao tác này tạo ra một lớp phủ đều, thường dày khoảng 3 mm. Họ lặp lại quy trình này cho đến khi hoa văn đạt được độ dày mong muốn. Hoặc, phương pháp đổ đầy rắn đổ đầy khuôn bằng sáp nóng chảy, để khuôn nguội thành vật thể rắn. Đối với những tác phẩm nghệ thuật độc đáo, nghệ sĩ có thể khắc Các mẫu hoa văn trực tiếp từ khối sáp. Khi tạo ra nhiều tác phẩm điêu khắc nghệ thuật, họ thường tạo khuôn silicon từ tác phẩm điêu khắc gốc. Sau đó, họ bơm hoặc đổ sáp vào khuôn này. Các kỹ thuật hiện đại cũng bao gồm In 3D, tạo ra các mẫu trực tiếp từ mô hình CAD. Họ thường sử dụng máy in lập thể (SLA) hoặc máy in DLP dựa trên nhựa để có độ phân giải cao, hoặc sợi PLA cho độ chính xác ít quan trọng hơn.
Lắp ráp cây sáp
Sau khi tạo ra các mẫu sáp riêng lẻ, bước tiếp theo là lắp ráp chúng thành một "cây sáp". Cấu trúc giống như cây này cho phép đúc nhiều chi tiết cùng lúc. Công nhân sử dụng một dụng cụ nung nóng để kết dính các mẫu sáp một cách chắc chắn vào một rãnh sáp trung tâm, ngăn ngừa sự lệch hướng và đảm bảo dòng chảy kim loại đều đặn. Sự gắn kết chắc chắn này là rất quan trọng.
Các nhà sản xuất áp dụng các phương pháp tối ưu cho việc lắp ráp này. Họ kiểm tra trực quan tất cả các mẫu sáp để đảm bảo chúng đáp ứng các tiêu chuẩn. Họ chọn bình thép có kích thước phù hợp và loại ống dẫn dựa trên Quá trình đúc và các quy định kỹ thuật. Sau khi kiểm tra đường dẫn sáp, họ gắn cây vào một tấm ván bằng cốc rót. Sau đó, họ lắp một tấm che đã được làm sạch vào cốc cổng của đường dẫn sáp đạt tiêu chuẩn, đảm bảo nó nhẵn và liền mạch. Một mỏ hàn điện giúp làm phẳng mọi khe hở. Họ sử dụng sáp liên kết hoặc mỏ hàn điện để hàn chắc chắn và gọn gàng khuôn sáp vào đường dẫn theo các quy định kỹ thuật. Cuối cùng, họ đánh dấu mô-đun sáp đã lắp ráp bằng một dấu hiệu nhận dạng dựa trên vật liệu kim loại được chỉ định và tạo một đường viền sáp xung quanh đáy bình để bịt kín thạch cao. Trước khi gửi đi rửa khuôn, họ sử dụng khí nén để loại bỏ bất kỳ mảnh sáp nào.
💡 Mẹo: Luôn đảm bảo mối hàn giữa khuôn sáp và rãnh dẫn chắc chắn và liền mạch. Tất cả các mẫu sáp được hàn trên cùng một nhóm mô-đun sáp phải cùng chất liệu. Ngoài ra, hãy cạo sạch các giọt sáp còn sót lại trên khuôn sáp.
Tòa nhà vỏ gốm
Khi cây sáp đã sẵn sàng, bước tiếp theo là xây dựng một lớp vỏ gốm xung quanh nó. Lớp vỏ này sẽ trở thành khuôn đúc cho kim loại nóng chảy. Công nhân nhúng cây sáp vào hỗn hợp đất sét gốm, là hỗn hợp gồm silica hạt mịn, nước và chất kết dính. Sau khi nhúng, họ phủ lên cây một lớp cát mịn hoặc vữa trát. Họ lặp lại quá trình nhúng và trát vữa này nhiều lần, để mỗi lớp khô. Quá trình này tạo nên một lớp vỏ gốm chắc chắn, nhiều lớp bao quanh các họa tiết sáp. Vật liệu phổ biến cho lớp vỏ này bao gồm đất sét gốm và cát hoặc vữa trát, thường sử dụng cát silica và đôi khi là nhựa phenolic.
Tẩy sáp nấm mốc
Khi lớp vỏ gốm đã hoàn thiện và khô, đã đến lúc loại bỏ sáp. Quá trình này, được gọi là tẩy sáp, tạo ra một khoang rỗng bên trong lớp vỏ gốm, sẵn sàng cho kim loại. Phương pháp phổ biến nhất là hấp tiệt trùng hoặc tẩy sáp bằng hơi nướcKỹ thuật này sử dụng hơi nước để truyền nhiệt nhanh chóng vào sáp, khiến sáp tan chảy và nở ra. Sáp nóng chảy thường có thể được thu hồi, và phương pháp này tạo ra ít khí gây ô nhiễm hơn so với các phương pháp khác. Hơi nước thấm vào vỏ, làm tan chảy sáp, sau đó thấm vào lớp sơn lót, giảm áp suất tích tụ. Một số xưởng đúc cũng sử dụng phương pháp nung nhanh, mặc dù phương pháp tẩy sáp bằng hơi nước phổ biến hơn.
Đổ và đông đặc kim loại
Sau khi tẩy sáp, khuôn gốm được nung nóng sơ bộ ở nhiệt độ cao. Việc nung nóng sơ bộ này giúp ngăn ngừa sốc nhiệt khi kim loại nóng chảy đi vào và đảm bảo lấp đầy chính xác các chi tiết phức tạp. Sau đó, công nhân đổ kim loại nóng chảy vào khuôn gốm nóng. Kim loại lấp đầy các lỗ hổng còn sót lại của các hoa văn sáp.
Việc kiểm soát các thông số quan trọng trong giai đoạn này là rất quan trọng đối với chất lượng sản phẩm cuối cùng. Các thông số này bao gồm nhiệt độ rót, nhiệt độ vỏ, tốc độ làm nguội và trường dòng chảy điền đầy. Kiểu dòng chảy của kim loại nóng chảy trong quá trình điền đầy khuôn ảnh hưởng đáng kể đến trường nhiệt độ cục bộ và sự hình thành hạt sau đó. Ví dụ, việc điền đầy hai chiều đồng thời giúp giảm thiểu gradien nhiệt và thúc đẩy các hạt đẳng trục mịn hơn, đồng đều hơn. Việc hạ thấp nhiệt độ rót (ví dụ: xuống 1430 °C) kết hợp với nhiệt độ vỏ thấp (600–800 °C) giúp tăng cường quá trình tạo mầm và cải thiện độ đồng đều của hạt ở các vùng thành mỏng. Tốc độ làm nguội cao hơn cũng làm tinh chỉnh cấu trúc hạt bằng cách tăng quá trình làm nguội dưới mức và hạn chế sự phát triển của hạt. Cả nhiệt độ rót và nhiệt độ vỏ đều có mối tương quan thuận với kích thước hạt, trong đó nhiệt độ vỏ có ảnh hưởng đáng kể hơn. Đối với cấu trúc hạt mịn và đồng nhất, nên sử dụng nhiệt độ rót thấp hơn ở nhiệt độ vỏ thấp. Ngược lại, ở nhiệt độ vỏ cao, việc tăng vừa phải nhiệt độ rót có thể tăng cường quá trình tạo mầm không đồng nhất, dẫn đến các hạt hơi thô hơn nhưng phân bố đều hơn. Làm lạnh nhanh hiệu quả hơn làm lạnh chậm trong việc thúc đẩy quá trình hình thành hạt đồng đều trong các vùng có thành mỏng.
Tháo vỏ và tách bộ phận
Sau khi kim loại đông đặc và nguội, lớp vỏ gốm cần được loại bỏ để lộ ra các chi tiết đúc. Các phương pháp truyền thống để loại bỏ lớp vỏ đúc mẫu chảy, thường được gọi là "knock-out", có thể mất nhiều thời gian, bẩn, nguy hiểm và tốn kém. Các kỹ thuật này bao gồm phun cát, rung cơ học và ngâm trong dung dịch kiềm. Việc loại bỏ đặc biệt khó khăn khi các chi tiết có lỗ mù hoặc khoang nhỏ, nơi gốm bị nén do hệ số giãn nở nhiệt khác nhau của kim loại và gốm.
Tuy nhiên, các kỹ thuật hiện đại mang đến những giải pháp hiệu quả hơn. Hệ thống tia nước áp suất cao tự động rất hiệu quả trong việc loại bỏ vỏ và lõi gốm. Phương pháp này có thể thực hiện việc đập vỏ và loại bỏ lõi chỉ trong một thao tác. Nó bảo tồn các đặc điểm dễ vỡ trên thành mỏng hoặc các cạnh sắc mà không làm hỏng vật liệu nền. Phương pháp này loại bỏ nhu cầu sử dụng hóa chất và chất thải độc hại, cải thiện năng suất và mang lại quy trình an toàn, có thể lặp lại. Phương pháp này có năng suất cao, loại bỏ 99,9% hoặc hơn vỏ gốm, đồng thời thân thiện với môi trường, giảm tiếng ồn và loại bỏ các thao tác thủ công nguy hiểm.
Sau khi loại bỏ vỏ, quá trình làm sạch cát thủ công sẽ loại bỏ các hạt gốm còn sót lại. Sau đó, phun bi sẽ làm sạch và làm mịn bề mặt đúc, đảm bảo chúng không còn tạp chất. Cuối cùng, từng sản phẩm đúc được tách ra khỏi hệ thống cổng hình cây bằng phương pháp cắt plasma, được lựa chọn nhờ độ chính xác và khả năng xử lý các hình dạng phức tạp và yêu cầu chất lượng cao. Đối với vật đúc không chứa sắt dễ vỡ, việc làm sạch thường được thực hiện bằng phun nước hoặc phun cát, vì phun bi mạnh và làm sạch rung chỉ dành cho vật đúc thép và hợp kim chịu nhiệt độ cao.
Hoạt động hoàn thiện cuối cùng
Các chi tiết đúc hiện đã được làm bằng kim loại, nhưng chúng thường cần được hoàn thiện thêm để đáp ứng các yêu cầu cụ thể. Các thao tác này giúp cải thiện vẻ ngoài, độ chính xác về kích thước và hiệu suất của chi tiết.
Các hoạt động hoàn thiện thông thường bao gồm:
- Bắn thép không gỉ: Quy trình cơ học này sử dụng vật liệu mài mòn để loại bỏ cặn bám và đạt được bề mặt hoàn thiện đồng đều. Quy trình này nhanh hơn so với phương pháp đánh bóng hoặc mài nhẵn để loại bỏ lớp phủ hoặc cổng.
- Ngâm chua và thụ động hóa: Chủ yếu dành cho thép không gỉ, phương pháp xử lý hóa học axit này loại bỏ tạp chất, cặn bẩn hoặc sự đổi màu. Nó tạo thành một lớp màng thụ động để giảm phản ứng hóa học và ngăn ngừa rỉ sét bằng cách loại bỏ ferit.
- Đánh bóng điện hóa: Phương pháp này loại bỏ một lớp mỏng trên bề mặt kim loại, cải thiện chất lượng bề mặt lên đến 50% và hiệu quả gấp 30 lần so với đánh bóng cơ học. Các nhà sản xuất thường sử dụng phương pháp này cho thép không gỉ, đồng thau, thép cacbon, đồng và hợp kim niken.
- Phun hạt thủy tinh: Phương pháp này tạo ra lớp hoàn thiện đồng nhất, không định hướng, giống như satin bằng cách phun cát áp suất cao với hạt thủy tinh silicat mà không làm mất đi vật liệu trên bề mặt đúc.
- Tỷ lệ cược E: Là lớp phủ sơn được áp dụng bằng phương pháp điện di, E-Cote tiết kiệm chi phí và mang lại khả năng phủ vượt trội, chống ăn mòn. Sản phẩm có thể áp dụng cho bất kỳ kim loại dẫn điện nào như nhôm, kẽm, đồng thau và thép.
- Nhôm oxit nhẹ: Tương tự như phương pháp phun bi thép không gỉ, nhưng sử dụng vật liệu mài mòn hơn, giống cát. Điều này giúp giảm thiểu các hạt vỡ và lượng bụi thấp hơn. Hàm lượng sắt thấp giúp ngăn ngừa gỉ sét, mang lại giải pháp tiết kiệm chi phí để đạt được bề mặt đồng đều.
- Sơn tĩnh điện / Sơn: Lớp phủ này tạo thành một lớp màng bao phủ vật đúc khi được nung nóng. Nó tiết kiệm chi phí, thân thiện với môi trường, bền chắc và tạo ra lớp hoàn thiện chất lượng cao, chống va đập, chống ẩm, hóa chất, tia UV và chống mài mòn. Nó có nhiều màu sắc và kết cấu khác nhau.
Các bước hoàn thiện này đảm bảo các bộ phận đúc mẫu chảy đáp ứng các tiêu chuẩn cao nhất cho ứng dụng dự kiến của chúng.
Ưu điểm và nhược điểm của đúc đầu tư
Hiểu rõ toàn bộ phạm vi của đúc mẫu chảy đồng nghĩa với việc xem xét cả ưu điểm và nhược điểm của nó. Điều này giúp các nhà sản xuất quyết định xem đây có phải là quy trình phù hợp với nhu cầu cụ thể của họ hay không. Hãy cùng khám phá những điểm chính ưu và nhược điểm của đúc mẫu chảy.
Lợi ích chính của đúc mẫu chảy
Đúc mẫu chảy mang lại nhiều lợi ích đáng kể. Phương pháp này vượt trội trong việc sản xuất các chi tiết có hình dạng và chi tiết phức tạp mà các phương pháp sản xuất khác không thể đạt được. Các nhà sản xuất thường lựa chọn quy trình này vì độ hoàn thiện bề mặt tuyệt vời, giúp giảm thiểu nhu cầu gia công sau gia công. Phương pháp này cũng mang lại độ chính xác kích thước cao, đồng nghĩa với việc các chi tiết cuối cùng gần như khớp với thông số kỹ thuật thiết kế. Hơn nữa, đúc mẫu chảy có thể gia công trên nhiều loại kim loại, bao gồm nhiều loại hợp kim sắt, kim loại màu và hợp kim đặc biệt. Tính linh hoạt này giúp phương pháp này phù hợp với nhiều ngành công nghiệp và ứng dụng khác nhau.
Những hạn chế tiềm ẩn cần xem xét
Mặc dù đúc mẫu chảy mang lại nhiều lợi ích, nhưng nó cũng có một số nhược điểm. Một điểm cần cân nhắc chính là chi phí cao. Kỹ thuật này bao gồm nhiều quy trình phức tạp, khiến nó đắt hơn so với các phương pháp như đúc khuôn hoặc đúc áp lực. đúc cát. Việc đầu tư ban đầu cho thiết bị chuyên dụng và vật liệu đắt tiền cũng góp phần vào chi phí này. Một hạn chế khác là chu kỳ sản xuất dài hơn. Quy trình sản xuất khuôn phức tạp và đúc nhiều bước đồng nghĩa với việc mất nhiều thời gian hơn để sản xuất các bộ phận.
Yêu cầu thiết kế cũng khá cao. Thiết kế chi tiết phải phù hợp cụ thể với nhu cầu đúc mẫu chảy; thiết kế không phù hợp có thể dẫn đến lỗi sản xuất. Bản thân khuôn đúc có độ bền hạn chế, cần thay thế định kỳ. Cuối cùng, đúc mẫu chảy có giới hạn về kích thước. Phương pháp này không lý tưởng cho các chi tiết rất lớn, vì các chi tiết nặng hơn 75 pound (khoảng 34kg) thường phù hợp hơn với các phương pháp khác. Vỏ đúc cũng có giới hạn kích thước tối thiểu đối với các đặc điểm như độ dày thành và độ sâu lỗ. ưu và nhược điểm của đúc mẫu chảy rất quan trọng để đưa ra quyết định sản xuất sáng suốt.
Vật liệu đúc mẫu chảy
Đúc mẫu chảy có thể áp dụng với nhiều loại kim loại khác nhau. Tính linh hoạt này cho phép nhà sản xuất lựa chọn vật liệu tốt nhất cho nhu cầu cụ thể của từng bộ phận. Họ lựa chọn vật liệu dựa trên các yếu tố như độ bền, khả năng chống ăn mòn và yêu cầu về nhiệt độ.
Hợp kim sắt
Hợp kim sắt là kim loại gốc sắt. Chúng rất phổ biến trong đúc mẫu chảy do độ bền và hiệu quả về chi phí. Các hợp kim này bao gồm nhiều loại thép và sắt.
| Hợp kim sắt | Ứng dụng điển hình |
|---|---|
| Thép cacbon | Kỹ thuật chung, thành phần kết cấu, phụ tùng ô tô |
| Thép hợp kim thấp | Bánh răng, trục, bộ phận máy móc hạng nặng |
| Thép không gỉ | Cấy ghép y tế, thiết bị chế biến thực phẩm, phần cứng hàng hải |
| Thép công cụ | Dụng cụ cắt, khuôn, khuôn đúc |
| Gang dẻo | Linh kiện ô tô, máy móc nông nghiệp |
| Sắt xám | Khối động cơ, đế máy |
Hợp kim không chứa sắt
Hợp kim màu không chứa sắt. Chúng mang lại những đặc tính độc đáo như trọng lượng nhẹ hơn, độ dẫn điện tốt hơn hoặc khả năng chống ăn mòn vượt trội. Ví dụ phổ biến bao gồm hợp kim nhôm, đồng và titan. Hợp kim nhôm tạo ra các bộ phận kết cấu nhẹ cho ô tô và hàng không vũ trụ. Hợp kim đồng rất phù hợp cho các đầu nối điện và hệ thống ống nước. Hợp kim titan mang lại tỷ lệ độ bền trên trọng lượng tuyệt vời và khả năng chống ăn mòn cho cấy ghép y tế và hàng không vũ trụ.
Vật liệu đặc biệt và hiệu suất cao
Đối với môi trường khắc nghiệt, đúc mẫu chảy sử dụng vật liệu đặc biệt và hiệu suất cao. Các hợp kim này chịu được nhiệt độ khắc nghiệt và điều kiện ăn mòn. Ví dụ, siêu hợp kim rất quan trọng đối với động cơ phản lực và tua-bin khí công nghiệp. Chúng mang lại các đặc tính cơ học, độ ổn định nhiệt và khả năng chống oxy hóa vượt trội.
Hợp kim Coban có độ bền ở nhiệt độ cao và chống mài mòn, ăn mòn. Chúng được sử dụng trong tua-bin khí, thiết bị cấy ghép y tế và các bộ phận hàng không vũ trụ. Hợp kim Niken cũng hoạt động tốt ở nhiệt độ khắc nghiệt và môi trường ăn mòn. Chúng cho thấy khả năng chống oxy hóa và ăn mòn vượt trội. HastX có khả năng chống oxy hóa vượt trội, và hợp kim Inconel có khả năng chống oxy hóa và ăn mòn ở nhiệt độ rất cao.
| Phân loại vật liệu | Cấp vật liệu |
|---|---|
| Siêu hợp kim gốc niken | IN718, IN625, IN713C, Hastelloy X |
| Siêu hợp kim gốc coban | Mar-M-247, Haynes 25, CoCrMo |
| Hợp kim Titan | Ti-6Al-4V |
Các ứng dụng đa dạng của đúc mẫu chảy
Đúc đầu tư là một phương pháp sản xuất đa năng. Nó tạo ra các bộ phận cho nhiều ngành công nghiệp khác nhau. Quy trình này giúp sản xuất các linh kiện phức tạp với độ chính xác cao. Hãy cùng khám phá một số lĩnh vực chính mà đúc mẫu chảy tạo ra sự khác biệt lớn.
Linh kiện hàng không vũ trụ và quốc phòng
Ngành công nghiệp hàng không vũ trụ và quốc phòng phụ thuộc rất nhiều vào công nghệ đúc mẫu chảy. Họ cần những chi tiết vừa bền vừa nhẹ. Ví dụ, các nhà sản xuất sử dụng quy trình này cho các bộ phận súng như cò súng, búa và cụm khóa nòng. Phương pháp này cũng sản xuất các thiết bị điện tử hàng không quan trọng như bộ phận động cơ máy bay và các bộ phận kết cấu như cánh tua-bin và giá đỡ động cơ. Bạn sẽ tìm thấy các chi tiết đúc mẫu chảy trong động cơ xe tăng và hộp số, linh kiện tên lửa hải quân, cánh quạt và van. Ngay cả thiết bị liên lạc và thiết bị quang học, như vỏ ống ngắm và thiết bị nhìn đêm, cũng được hưởng lợi từ phương pháp chính xác này.
Cấy ghép y tế và nha khoa
Đúc mẫu chảy đóng vai trò quan trọng trong chăm sóc sức khỏe. Nó sản xuất nhiều loại cấy ghép y tế và nha khoa, bao gồm các dụng cụ phẫu thuật như dao mổ và cưa xương. Đối với nhu cầu chỉnh hình, nó tạo ra các bộ phận thay thế hông và đầu gối, cấy ghép cột sống và tấm xương tùy chỉnh. Cấy ghép nha khoa và các bộ phận của chúng cũng được tạo ra từ quy trình này. Hơn nữa, nó giúp tạo ra các cấy ghép sọ mặt cho phẫu thuật tái tạo, van tim tùy chỉnh, stent và thậm chí cả cấy ghép ốc tai điện tử cho máy trợ thính.
Phụ tùng ngành công nghiệp ô tô
Ngành công nghiệp ô tô sử dụng phương pháp đúc mẫu chảy cho nhiều bộ phận khác nhau. Phương pháp này giúp chế tạo các bộ phận động cơ như đầu xi-lanh, ống nạp và ống xả. Các bộ phận truyền động, chẳng hạn như vỏ hộp số và trục, cũng được hưởng lợi từ phương pháp này. Bạn có thể tìm thấy các bộ phận đúc mẫu chảy trong các bộ phận hệ thống treo, phanh và thậm chí cả các chi tiết trang trí. Đối với xe điện (EV), đúc mẫu chảy tạo ra vỏ động cơ nhẹ và cấu trúc đỡ pin. Điều này giúp kéo dài phạm vi hoạt động của xe điện và giảm mức tiêu thụ năng lượng bằng cách tạo ra các bộ phận mỏng và chắc chắn.
Năng lượng và Thiết bị Công nghiệp
Đúc mẫu chảy là công nghệ thiết yếu trong lĩnh vực năng lượng và công nghiệp. Nó tạo ra các bộ phận bền bỉ, có thể chịu được điều kiện khắc nghiệt. Hãy nghĩ đến các linh kiện cho tua-bin khí, máy bơm và... van được sử dụng trong sản xuất điện. Nó cũng tạo ra các bộ phận cho máy móc hạng nặng và dụng cụ công nghiệp. Các linh kiện này cần phải đáng tin cậy và chính xác, đó chính là điều mà đúc mẫu chảy mang lại.
Sản xuất nghệ thuật và trang sức
Các nghệ sĩ và thợ kim hoàn cũng sử dụng phương pháp đúc mẫu chảy, thường được gọi là phương pháp "sáp bị mất" trong lĩnh vực này. Phương pháp này cho phép họ tạo ra những tác phẩm phức tạp và chi tiết. Quy trình này hoàn hảo để tạo ra các thiết kế trang sức, tác phẩm điêu khắc và các sản phẩm nghệ thuật khác. Nó nắm bắt được những chi tiết tinh xảo mà các phương pháp khác không thể sánh kịp, khiến nó trở thành lựa chọn ưa thích cho các tác phẩm nghệ thuật chất lượng cao.
Những cân nhắc về thiết kế cho đúc mẫu chảy

Thiết kế một phần cho đúc đầu tư là một bước quan trọng. Nó ảnh hưởng trực tiếp đến chất lượng, chi phí và hiệu suất của sản phẩm cuối cùng. Các kỹ sư phải cân nhắc những khía cạnh độc đáo của quy trình sản xuất này ngay từ đầu. Hãy cùng khám phá những điểm chính cần lưu ý khi thiết kế.
Tối ưu hóa hình học bộ phận
Đúc mẫu chảy rất hiệu quả trong việc tạo ra các hình dạng phức tạp, nhưng những lựa chọn thiết kế thông minh sẽ giúp quy trình này thậm chí còn tốt hơn. Bạn nên ưu tiên các hình dạng hợp lý, các cạnh bo tròn và chuyển tiếp mượt mà. Điều này cải thiện chất lượng khuôn và giúp giảm thiểu khuyết tật. Mặc dù đúc mẫu chảy xử lý tốt độ phức tạp, nhưng sự đơn giản trong thiết kế vẫn có thể mang lại kết quả tốt hơn.
Tính đồng nhất cũng rất quan trọng. Thiết kế các chi tiết có độ dày thành đồng đều. Điều này giúp ngăn ngừa các vấn đề như cong vênh hoặc điểm yếu thường xảy ra khi quá trình làm nguội không đều. Thành đồng đều giúp tăng cường tính toàn vẹn của kết cấu và giúp quá trình đúc diễn ra trơn tru hơn.
Khi thiết kế các bộ phận, hãy ghi nhớ những đặc điểm sau:
- Độ dày và độ đồng đều của thành: Hãy nhớ rằng, các phần mỏng sẽ nguội nhanh, trong khi các phần dày có thể gây co ngót hoặc xốp.
- Các đặc điểm bên trong và các phần rỗng: Đúc mẫu chảy rất tốt để tạo ra các đường dẫn bên trong phức tạp mà nếu không thì khó có thể gia công được.
- Yêu cầu về hoàn thiện bề mặt: Hãy cân nhắc cách bạn định hướng chi tiết và chất lượng bề mặt khuôn. Những yếu tố này là chìa khóa cho bề mặt hoàn thiện mịn màng hơn.
- Góc mớn nước và góc lượn: Bao gồm những đặc điểm này. Chúng làm cho lớp vỏ gốm chắc chắn hơn và giúp ngăn ngừa nứt vỡ.
- Dung sai: Đúc mẫu chảy có thể đạt được dung sai kích thước chặt chẽ, đặc biệt nếu bạn có kế hoạch gia công sau khi đúc.
- Hợp tác sớm: Làm việc với nhà sản xuất ngay từ đầu. Điều này giúp bạn tối ưu hóa thiết kế, cắt giảm chi phí và cải thiện hiệu suất.
Sau đây là một số tính năng thiết kế tối ưu cho việc đúc:
| Tính năng thiết kế | Đúc tối ưu |
|---|---|
| Bán kính góc | 3,0-6,0mm (0,12-0,24") |
| Góc nháp | Tối thiểu 1-2° |
| Độ dày thành | Đồng phục được ưa chuộng |
| Cắt xén | Tránh khi có thể |
Đôi khi, bạn có thể sử dụng phương pháp thiết kế hai lớp. Bạn tạo ra các thiết kế riêng biệt cho quá trình tạo mẫu và sản xuất. Thiết kế nguyên mẫu tập trung vào các tính năng gia công như góc nhọn, góc nghiêng tối thiểu và dung sai chặt chẽ để kiểm tra nhanh. Thiết kế sản xuất sau đó kết hợp các tính năng thân thiện với quá trình đúc như góc nghiêng phù hợp, bán kính rộng và độ dày thành tối ưu. Điều này giúp bạn tiết kiệm chi phí cho sản xuất thương mại.
Độ dày thành và thiết kế đặc điểm
Độ dày thành là một yếu tố thiết kế quan trọng. Nó ảnh hưởng đến cách kim loại chảy, nguội và đông đặc. Nhìn chung, độ dày thành hoạt động tốt nhất trong khoảng từ 0,060 đến 0,250 inch (1,5 đến 6 mm). Tuy nhiên, độ dày thành có thể mỏng hơn hoặc dày hơn tùy thuộc vào hợp kim bạn sử dụng và thiết kế cụ thể.
Thành mỏng thường nhỏ hơn 3/16” (4,8 mm). Trong một số trường hợp, các chuyên gia lành nghề thậm chí có thể đạt được thành mỏng tới 0,040” (1 mm). Độ dày thành thực tế hơn thường là 0,080” (2 mm). Độ dày thành tối thiểu tiêu chuẩn cho đúc mẫu chảy thường nằm trong khoảng từ 0,040" đến 0,080". Bạn thậm chí có thể đạt được độ dày thành thấp tới 0,020" ở những khu vực nhỏ. Lưu ý, độ dày thành tổng thể phụ thuộc vào hợp kim và kích thước bề mặt.
Đạt được độ chính xác về kích thước và độ hoàn thiện bề mặt
Đạt được độ chính xác kích thước cao và độ hoàn thiện bề mặt vượt trội là đặc điểm nổi bật của đúc mẫu chảy. Nhiều chiến lược và vật liệu tiên tiến giúp các nhà sản xuất đạt được những mục tiêu này.
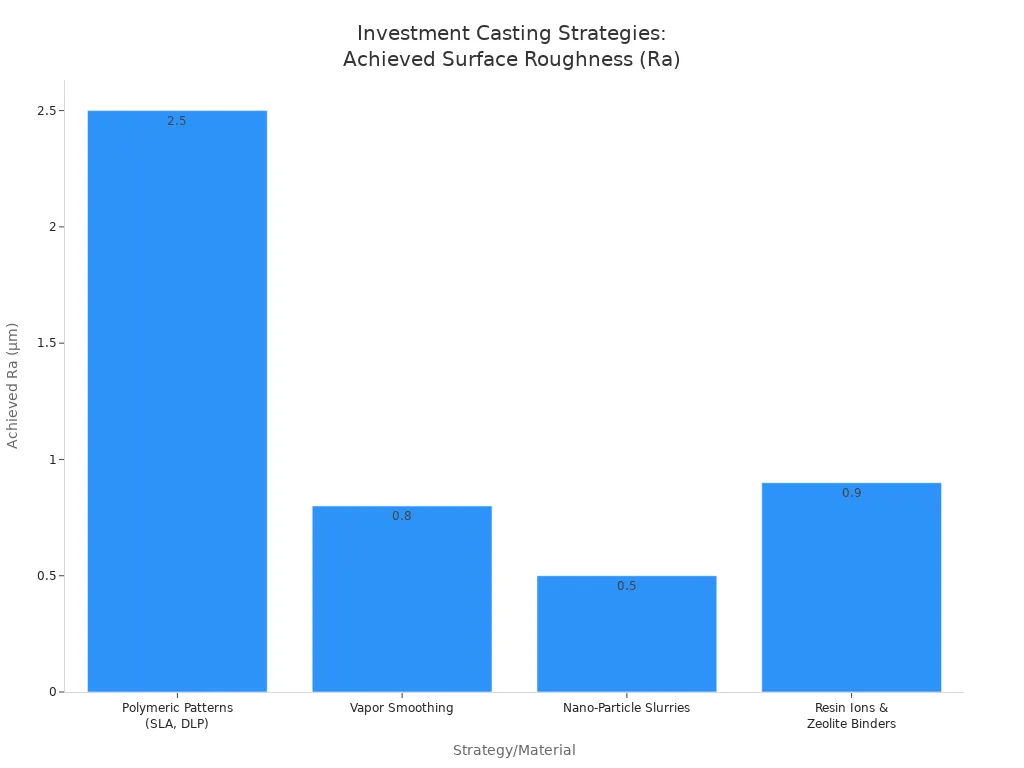
Các hoa văn polyme, được tạo ra bằng các công nghệ như SLA (in thạch bản lập thể) và DLP, là những điểm khởi đầu tuyệt vời. Các hoa văn này có thể có độ dày lớp khoảng 25 µm, tạo ra độ nhám bề mặt (Ra) sau khi in là 1,2–2,5 µm. Làm mịn bằng hơi nước, sử dụng các chất như IPA hoặc acetone, có thể giảm độ nhám này xuống còn khoảng 0,8 µm trước khi trát. Điều này cũng giúp giảm nhu cầu phủ nhiều lớp vữa.
Bùn hạt nano, là dung dịch gốm với các hạt nhỏ 20 nm, tạo ra lớp phủ sơ cấp siêu mịn. Chúng có thể đạt được Ra ban đầu từ 0,3–0,5 µm trên các hoa văn. Các ion nhựa và chất kết dính zeolit cũng góp phần tăng cường độ bền màu, giảm lỗ rỗng và giảm thiểu rỗ vi mô, dẫn đến Ra sau khi đúc đạt 0,6–0,9 µm trong siêu hợp kim.
Hệ thống nhúng vỏ bằng robot kiểm soát chính xác thời gian lưu của vữa và độ dày vữa, giúp đạt được kiểm soát kích thước trong khoảng ± 0,05 mm. Các trạm rót tự động đo chính xác nhiệt độ quá nhiệt và lưu lượng chảy, duy trì nhiệt độ trong khoảng ± 1 °C và lưu lượng trong khoảng ± 0,05 m/s. Sau khi đúc, việc loại bỏ vỏ bằng sóng siêu âm đảm bảo độ đồng đều của lớp vỏ và loại bỏ vật liệu chịu lửa, mang lại độ chính xác Ra là ± 0,1 µm.
Sau đây là sự so sánh về độ nhám bề mặt đạt được khi sử dụng các chiến lược khác nhau:
Các công cụ tính toán tiên tiến cũng đóng một vai trò quan trọng. Động lực học Chất lỏng Tính toán (CFD) mô hình hóa dòng chảy kim loại nóng chảy. Nó dự đoán các vùng tái oxy hóa, thường tương quan với các khuyết tật bề mặt cục bộ. Mô hình hóa Nhiệt-Đông đặc dự đoán tốc độ làm nguội cục bộ và xác định các điểm nóng mà sự giãn nở hạt có thể làm hỏng bề mặt. Phản hồi Bản sao Kỹ thuật số sử dụng dữ liệu cảm biến thời gian thực—như nhiệt độ vỏ, tốc độ rót và khí quyển lò—với các thuật toán dự đoán. Điều này cho phép điều chỉnh tự động, duy trì Ra trong phạm vi ± 0,1 µm.
Khi sử dụng công nghệ quang khắc lập thể (SLA) cho các mẫu, các thông số cụ thể sẽ tối ưu hóa kết quả. Đối với độ nhám bề mặt, các thiết lập tối ưu bao gồm độ dày lớp 0,025 mm, góc dựng 0°, chỉ số mật độ hỗ trợ 1,0 và hướng song song với đế trước. Đối với độ chính xác kích thước của các chi tiết đúc, các thông số SLA tối ưu là độ dày lớp 0,05 mm, góc dựng 45°, chỉ số mật độ hỗ trợ 0,8 và hướng chéo so với đế trước của mô hình. Góc dựng là yếu tố quan trọng nhất ảnh hưởng đến độ nhám bề mặt, tiếp theo là độ dày lớp.
Chiến lược Gating và Risering
Hệ thống gating và riser rất quan trọng cho việc đúc mẫu chảy thành công. Chúng đảm bảo kim loại nóng chảy chảy đúng cách và đông đặc mà không có khuyết tật.
Cổng đúc mẫu chảy thường nhỏ, mỏng và kết nối rãnh dẫn với khoang chi tiết. Vị trí chính xác của chúng rất quan trọng. Nó ngăn ngừa hiện tượng nhiễu loạn, điền đầy không đầy đủ hoặc điểm nóng. Các nhà sản xuất bố trí cổng để đảm bảo kim loại nóng chảy đi vào khoang một cách trơn tru và đều đặn. Chúng cũng cho phép các ống đứng dẫn kim loại vào chi tiết đang đông đặc một cách hiệu quả. Bộ lọc gốm thường được tích hợp vào hệ thống cổng, có thể là trong cốc rót hoặc vòi rót. Các bộ lọc này giữ lại các tạp chất phi kim loại, xỉ hoặc cặn, ngăn ngừa khuyết tật trong chi tiết cuối cùng. Vị trí đặt bộ lọc được tối ưu hóa để duy trì dòng chảy kim loại hiệu quả.
Hình dạng và kích thước chi tiết ảnh hưởng đáng kể đến việc lắp đặt cổng và ống đứng. Các chi tiết phức tạp với cấu trúc bên trong phức tạp, độ dày thành ống khác nhau hoặc chi tiết tinh xảo đòi hỏi hệ thống lắp đặt cổng tinh vi. Thành ống mỏng cần được đổ đầy nhanh chóng và đồng đều, trong khi các phần dày đòi hỏi nguồn cấp liệu đầy đủ từ ống đứng. Các chi tiết lớn hơn đòi hỏi lắp đặt cổng rộng hơn và số lượng ống đứng nhiều hơn hoặc lớn hơn.
Loại hợp kim cũng quan trọng. Các hợp kim khác nhau có đặc tính đông đặc, độ lưu động, điểm nóng chảy và độ phản ứng riêng biệt. Những đặc tính này ảnh hưởng sâu sắc đến tốc độ nạp liệu cần thiết, kích thước và vị trí đặt ống đứng, cũng như chiến lược đông đặc theo hướng tổng thể. Ví dụ, kim loại có độ lưu động cao có thể cho phép sử dụng cổng nhỏ hơn, trong khi kim loại có độ lưu động thấp hơn yêu cầu kênh rộng hơn.
Ống đứng nên được đặt trên các phần dày nhất hoặc đông đặc cuối cùng của vật đúc. Những khu vực này dễ bị khuyết tật co ngót nhất. Một đường dẫn thông thoáng và trực tiếp cho dòng chảy kim loại nóng chảy từ ống đứng đến vật đúc là rất cần thiết. Bạn phải tránh các điểm thắt có thể đông đặc sớm. Ống đứng nên được đặt để dẫn hướng mặt trước đông đặc, ngăn ngừa các điểm nóng riêng lẻ có thể dẫn đến lỗ rỗng bên trong. Phần mềm mô phỏng và kiến thức thực nghiệm được sử dụng để lập kế hoạch tỉ mỉ, đặc biệt đối với các hình dạng phức tạp đòi hỏi nhiều ống đứng.
Bạn sẽ tìm thấy nhiều loại riser khác nhau:
- Người đứng đầu: Chúng được đặt trực tiếp lên trên vật đúc và tiếp xúc với không khí. Chúng đơn giản nhưng lại có khả năng tản nhiệt cao. Các nhà sản xuất thường sử dụng chúng cho các hình dạng đơn giản và nhỏ hơn trong quá trình đúc mẫu chảy.
- Thanh nâng bên: Nằm liền kề với vật đúc và được bao bọc hoàn toàn bên trong khuôn, chúng mang lại hiệu suất nhiệt tốt hơn do ít bị thất thoát nhiệt. Vị trí đặt linh hoạt cho phép chúng tiếp cận các phần quan trọng, dẫn đến năng suất đúc cao hơn. Chúng phổ biến trong đúc mẫu chảy cho các hình dạng phức tạp.
- Live Risers (Hot Risers): Kim loại nóng chảy chảy qua khoang đúc vào ống đứng. Điều này đảm bảo kim loại trong ống đứng luôn nóng nhất, tối đa hóa hiệu suất cấp liệu.
- Dead Risers (Những kẻ trỗi dậy lạnh lùng): Các nhà sản xuất đổ đầy những ống này trước khi đúc chính. Chúng nguội nhanh hơn ống đứng nhưng dễ đúc và đổ đầy hơn. Chúng được sử dụng cho các linh kiện có động lực làm mát được kiểm soát hoặc có hình dạng đơn giản hơn.
Tính chất nhiệt của khuôn vỏ gốm trong đúc mẫu chảy cho phép tối ưu hóa và thường nhỏ hơn các ống đứng. Điều này đặc biệt có lợi cho các vật đúc nhỏ và thành mỏng. Hình dạng đúc, đặc biệt là sự thay đổi về độ dày tiết diện và sự hiện diện của các điểm nóng riêng lẻ, ảnh hưởng đáng kể đến nhu cầu về ống đứng. Ống đứng phải được đặt một cách chiến lược trên các tiết diện dày nhất. Các hình dạng phức tạp có thể yêu cầu ống đứng chuyên dụng hoặc tấm làm mát để đảm bảo quá trình đông đặc theo hướng.
Đối với các hình dạng đúc mẫu chảy phức tạp như các bộ phận hàng không vũ trụ (ví dụ: cánh tuabin), phần mềm CAD/CAM tiên tiến đóng vai trò quan trọng trong việc thiết kế khuôn chi tiết. Mô phỏng máy tính sau đó tối ưu hóa hệ thống gating và riser. Điều này đảm bảo dòng chảy vật liệu trơn tru và làm mát đồng đều, từ đó giảm thiểu các khuyết tật như rỗ khí và co ngót. Một thách thức quan trọng trong đúc mẫu chảy có hình dạng phức tạp là dòng chảy vật liệu và quá trình đông đặc. Điều này có thể dẫn đến các khuyết tật như rỗ khí và trượt. Mô phỏng máy tính và hệ thống gating được tối ưu hóa sẽ giải quyết vấn đề này, mang lại dòng chảy vật liệu và quá trình đông đặc đồng đều.
Lựa chọn vật liệu cho thiết kế
Việc lựa chọn vật liệu phù hợp là yếu tố then chốt quyết định sự thành công của một chi tiết. Nó ảnh hưởng trực tiếp đến hiệu suất và độ bền của chi tiết. Khi lựa chọn vật liệu, bạn cần cân nhắc một số yếu tố chính sau:
- Tính chất cơ học: Đây là những yếu tố thiết yếu cho hiệu suất. Hãy nghĩ đến độ bền, độ cứng và độ dẻo.
- Chống ăn mòn và chịu nhiệt: Những yếu tố này rất quan trọng đối với độ bền, đặc biệt là trong những môi trường cụ thể.
- Cân nhắc về trọng lượng:Trọng lượng của vật liệu ảnh hưởng đến thiết kế tổng thể của sản phẩm và cách thức hoạt động của nó.
- Khả năng gia công và hoàn thiện bề mặt:Các yếu tố này ảnh hưởng đến quá trình đúc sau và hình dáng cuối cùng của sản phẩm.
- Chi phí và tính khả dụng:Đây là những cân nhắc thực tế cho việc sản xuất và quản lý chuỗi cung ứng.
Bạn nên xác định các yêu cầu về hiệu suất sớm. Việc lập kế hoạch chủ động này sẽ giúp ích cho việc lựa chọn vật liệu. Luôn tham khảo ý kiến chuyên gia đúc. Họ cung cấp kiến thức chuyên môn. Bạn cũng nên cân nhắc các hợp kim thay thế. Điều này giúp bạn khám phá các lựa chọn tối ưu về hiệu suất và chi phí. Tối ưu hóa thiết kế để tiết kiệm vật liệu. Điều này giúp giảm thiểu lãng phí và cải thiện hiệu quả chi phí. Cuối cùng, hãy tính đến khâu xử lý sau đúc. Hãy tính đến các bước sản xuất tiếp theo.
Việc lựa chọn hợp kim phù hợp phụ thuộc rất nhiều vào môi trường hoạt động. Các yếu tố như nhiệt độ cao, độ mài mòn cao hoặc điều kiện ăn mòn (như nước mặn) ảnh hưởng trực tiếp đến việc lựa chọn vật liệu. Ví dụ, các nhà sản xuất sử dụng đồng nhôm niken cho hệ thống động lực tàu hải quân. Hợp kim này có độ bền và khả năng chống ăn mòn của nước mặn. Các nhà luyện kim đóng vai trò quan trọng. Họ giúp khách hàng lựa chọn hợp kim chịu được tốt nhất những thách thức môi trường cụ thể này.
Đúc mẫu chảy cung cấp nhiều lựa chọn hợp kim hơn so với đúc khuôn. Điều này bao gồm cả kim loại đen và kim loại màu. Tính linh hoạt này cho phép sử dụng các hợp kim khó gia công, mở rộng khả năng thiết kế.
Kiểm soát chất lượng trong đúc mẫu chảy
Kiểm soát chất lượng là cực kỳ quan trọng trong đúc đầu tư. Nó đảm bảo mọi bộ phận đều đáp ứng các tiêu chuẩn nghiêm ngặt. Việc kiểm tra cẩn thận này diễn ra trong suốt quá trình, từ đầu đến cuối.
Kiểm tra chất lượng trong quá trình
Trong quá trình sản xuất, các nhà sản xuất thực hiện nhiều lần kiểm tra. Họ luôn kiểm tra trực quan để phát hiện các khuyết tật bề mặt như vết nứt hoặc lỗ khí. Điều này giúp họ phát hiện sớm các vấn đề. Họ cũng kiểm tra các mẫu kim loại nóng chảy bằng máy quang phổ để xác nhận thành phần hóa học đáp ứng các thông số kỹ thuật. Về các đặc tính cơ học, họ thực hiện các bài kiểm tra độ cứng để đánh giá khả năng chống mài mòn và kiểm tra độ bền kéo để kiểm tra độ bền. Để đảm bảo các bộ phận khớp hoàn hảo, họ sử dụng các công cụ như máy đo khoảng cách CMM để kiểm tra kích thước. Các bài kiểm tra không phá hủy, chẳng hạn như Kiểm tra thẩm thấu thuốc nhuộm (DPI), tìm ra các khuyết tật bề mặt nhỏ mà không làm hỏng bộ phận. Đối với các linh kiện cụ thể, họ thực hiện cân bằng tĩnh, nắn thẳng và kiểm tra rò rỉ. Các công cụ tiên tiến như giải pháp X-quang 2D và 3D cũng giúp phát hiện các khuyết tật bên trong như lỗ phun hoặc vết nứt.
Phương pháp kiểm tra sau đúc
Sau khi đúc, các chi tiết được kiểm tra thêm. Các phương pháp kiểm tra không phá hủy (NDT) phổ biến vì chúng không làm hỏng chi tiết. Các phương pháp này bao gồm kiểm tra trực quan, đo kích thước và Kiểm tra thẩm thấu chất lỏng (LPT) để phát hiện các vết nứt bề mặt. Kiểm tra hạt từ (MPT) tìm ra các khuyết tật trong vật liệu từ tính, trong khi Kiểm tra siêu âm (UT) sử dụng sóng âm để xác định các khuyết tật bên trong. Kiểm tra chụp X-quang (RT) cung cấp "cái nhìn bên trong" bằng tia X. Đôi khi, họ sử dụng kiểm tra phá hủy. Phương pháp này bao gồm việc đập vỡ một vài chi tiết để đo độ bền kéo hoặc kiểm tra cấu trúc vi mô bằng phương pháp kiểm tra kim loại học. Phân tích hóa học cũng xác nhận thành phần chính xác của hợp kim.
Tiêu chuẩn và chứng nhận ngành
Việc đáp ứng các tiêu chuẩn ngành và đạt được chứng nhận là rất quan trọng. Các tiêu chuẩn này đảm bảo các bộ phận an toàn, đáng tin cậy và hoạt động như mong đợi. Chứng nhận cho thấy nhà sản xuất tuân thủ các quy trình thực hành tốt nhất và luôn sản xuất ra các sản phẩm đúc chất lượng cao. Điều này xây dựng niềm tin với khách hàng và mở ra cánh cửa cho các ngành công nghiệp đòi hỏi khắt khe như hàng không vũ trụ và y tế.
Xu hướng tương lai trong đúc đầu tư
Các ngành đúc đầu tư không ngừng phát triển. Công nghệ và phương pháp mới định hình tương lai của nó. Những tiến bộ này hứa hẹn độ chính xác, hiệu quả và tính bền vững cao hơn nữa.
Tích hợp Tự động hóa và Robot
Công nghệ robot đang chuyển đổi ngành đúc mẫu chảy. Chúng giải quyết tình trạng thiếu hụt nhân lực và tăng năng suất. Robot cải thiện độ đồng nhất của khuôn và mang lại sự linh hoạt hơn. Chúng cũng giải phóng nhân công cho những công việc phức tạp hơn. Ví dụ, các buồng nhúng robot xử lý các mẫu nâng và chuyển tải nặng. Điều này tự động hóa quy trình chế tạo vỏ. Robot cũng lắp ráp các mẫu sáp thành "cây". Chúng loại bỏ vỏ bằng tia nước và tách rời các bộ phận riêng lẻ. Hệ thống robot thậm chí còn loại bỏ bavia và đánh bóng vật đúc. Chúng sử dụng hệ thống thị giác để đảm bảo chất lượng, đặc biệt là cho các bộ phận hàng không vũ trụ. Cánh tay robot mới và hệ thống SCADA được nâng cấp giúp tăng cường độ chính xác, hiệu quả và an toàn. Chúng cũng mang lại sự linh hoạt cho sự phát triển trong tương lai.
Phát triển vật liệu tiên tiến
Khoa học vật liệu đang cách mạng hóa công nghệ đúc mẫu chảy. Nó tạo ra các hợp kim mới cho các chi tiết chất lượng cao hơn. Các chi tiết này bền hơn, nhẹ hơn và bền hơn. Kim loại hiệu suất cao mang lại các đặc tính cơ học được cải thiện. Chúng cũng chống ăn mòn và chịu được nhiệt độ cao. Những vật liệu này rất quan trọng đối với ngành hàng không vũ trụ, ô tô và y tế. Những cải tiến về vỏ gốm cũng làm thay đổi quy trình. Các công thức mới giúp tăng cường độ bền và độ ổn định. Điều này giúp giảm khuyết tật và nâng cao chất lượng chi tiết đúc. Vỏ gốm bền hơn cho phép đúc các khối kim loại lớn hơn. Chúng cũng cho phép tạo ra nhiều hoa văn hơn trên mỗi đầu phun, cải thiện tính kinh tế.
Mô phỏng và tạo mẫu kỹ thuật số
Các công cụ kỹ thuật số đang thay đổi thiết kế và sản xuất đúc mẫu chảy. Phần mềm như ProCAST mô phỏng quy trình đúc với độ chính xác cao. Nó dự đoán quá trình điền đầy khuôn, đông đặc và cấu trúc vi mô. Điều này giúp các kỹ sư hình dung sớm các hiệu ứng thiết kế cổng. Nó cũng giảm chi phí sản xuất và rút ngắn thời gian hoàn thành. Tạo mẫu ảo cho phép nhiều lần lặp lại kỹ thuật số trước khi sản xuất thực tế. Điều này thúc đẩy sự sáng tạo và giảm thiểu các lỗi tốn kém. Sản xuất bồi đắp, hay in 3D, cũng tạo ra các mẫu với cấu trúc rỗng phức tạp. Điều này giúp giảm chi phí gia công và tăng tốc sản xuất.
Thực hành sản xuất bền vững
Ngành đúc mẫu chảy áp dụng các phương pháp bền vững hơn. Các công ty như Tập đoàn Alcoa đầu tư vào việc giảm thiểu chất thải và năng lượng sử dụng. Họ tối ưu hóa vật liệu vỏ gốm để sấy nhanh hơn. Điều này giúp giảm thời gian chờ. Họ cũng cải thiện hiệu quả sấy vỏ bằng thiết bị tốt hơn. Tối đa hóa hiệu suất nấu chảy kim loại bằng lò cảm ứng mới nhất. Tự động hóa lắp ráp mẫu sáp giúp giảm phế liệu và gia công thứ cấp. Tăng cường nỗ lực tái chế giúp thu hồi sáp mẫu và vật liệu vỏ gốm. Bảo tồn nước bằng cách sử dụng các hệ thống tái chế. Các công ty cũng đo lường và quản lý khí thải. Nhiều công ty hoạt động theo tiêu chuẩn Quản lý Môi trường ISO 14001.
Đúc mẫu chảy tạo ra các chi tiết kim loại chính xác, phức tạp. Phương pháp này có độ chính xác tuyệt vời và có thể sử dụng trên nhiều loại vật liệu. Hiểu rõ ưu và nhược điểm của đúc mẫu chảy giúp ích cho các nhà sản xuất. Phương pháp này vẫn rất quan trọng đối với các ngành công nghiệp then chốt. Những tiến bộ hiện đại như in 3D và tự động hóa đảm bảo tương lai của nó trong sản xuất tiên tiến.
Câu hỏi thường gặp
Ưu điểm chính của đúc mẫu chảy là gì?
Đúc đầu tư Tạo ra các chi tiết kim loại phức tạp với độ chính xác cao. Nó mang lại bề mặt hoàn thiện và độ chính xác kích thước tuyệt vời. Điều này giúp giảm nhu cầu gia công thêm.
Đúc mẫu chảy có thể sử dụng những vật liệu nào?
Đúc mẫu chảy hoạt động với nhiều vật liệu. Nó sử dụng các hợp kim sắt như thép và sắt. Nó cũng xử lý các hợp kim không chứa sắt như nhôm và titan. Các siêu hợp kim đặc biệt cũng được đúc.
Quá trình đúc mẫu chảy có tốn kém không?
Đúc mẫu chảy có thể tốn kém hơn các phương pháp khác vì nó bao gồm nhiều bước và thiết bị chuyên dụng. Tuy nhiên, phương pháp này thường tiết kiệm chi phí gia công sau cho các chi tiết phức tạp.